

灵活性
无最低起订量
无缝原型设计和扩展,无需数量承诺或设置障碍。
Unionfab 是一家中国金属铸造公司,它将 3D 打印模型、砂模、型芯、熔模铸造路线、CNC 加工和精加工相结合,比传统的基于模具的铸造更快地交付金属铸件。

灵活性
无缝原型设计和扩展,无需数量承诺或设置障碍。
厂区面积
所有 Unionfab 设施的总面积总计 80,000 平方米
交货时间
快速周转生产,简单零件最快 2 天即可准备就绪。
认证
ISO 9001、14001、13485 和 IATF 16949 经过 NDA 安全制造工作流程认证。
利用 3D 打印模具图案绕过冗长的加工阶段。通过将 SLA 和 3D 砂打印与快速铸造相结合,我们可以在 1-3 周内交付砂型铸件,在 2-4 周内交付熔模铸件。加快您的上市时间。
适用于 1 至 500 批次的终极经济高效解决方案。避免未摊销的模具成本和额外的 CNC 费用。我们为您的小批量生产提供最大的投资回报率。
摆脱 CNC 刀具路径限制和传统拔模角度。直接根据 CAD 设计无缝生产复杂的近净零件、复杂的内部冷却通道和轻质晶格。
停止与多个供应商周旋。我们集成了快速铸造、CNC 加工和金属 3D 打印,以智能地匹配适合您的特定材料、几何形状和体积的最佳工艺。
根据零件尺寸、几何形状、公差要求、数量和生产意图选择正确的铸造路线。
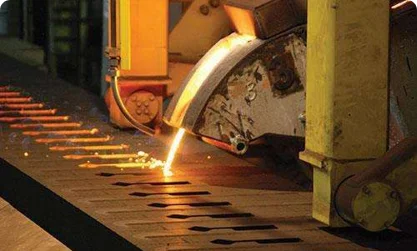
对于大型功能金属零件,来自钢坯的 CNC 太昂贵。


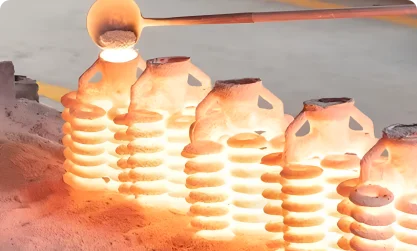
适用于具有复杂形状、薄壁、精细细节或更好表面需求的较小金属零件。
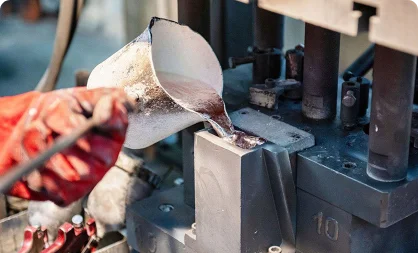
适用于需求不断增长或重复的稳定薄壁金属零件。
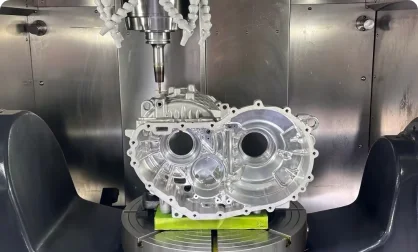
针对关键功能区域需要铸造几何形状和加工精度的零件的混合路线。
/(机加工)*对于表面光洁度,更多的星星意味着更好的铸态质量。对于模具成本,更多的星级意味着更高的前期成本。
.不同的铸造路线适合不同的金属族。首先从材料兼容性开始,然后根据零件尺寸、几何形状、数量、公差和时间表选择路线。
最适合尺寸、结构和成本比精细表面细节更重要的功能性铸件。
最佳用户信号:大尺寸+功能结构+成本敏感性。
不太理想:小型不锈钢精密零件、薄壁铝或高细节表面。
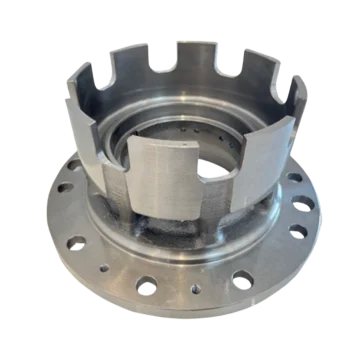
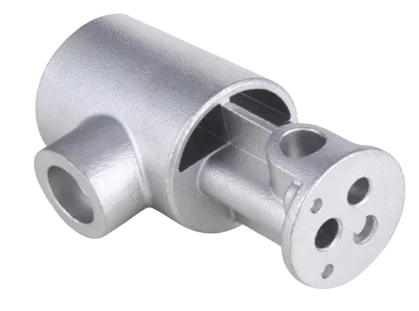
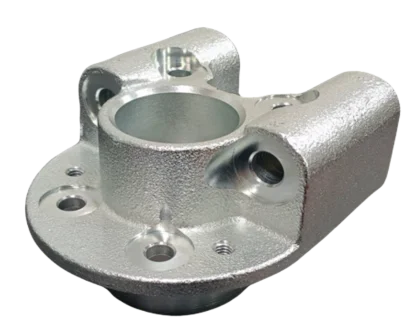
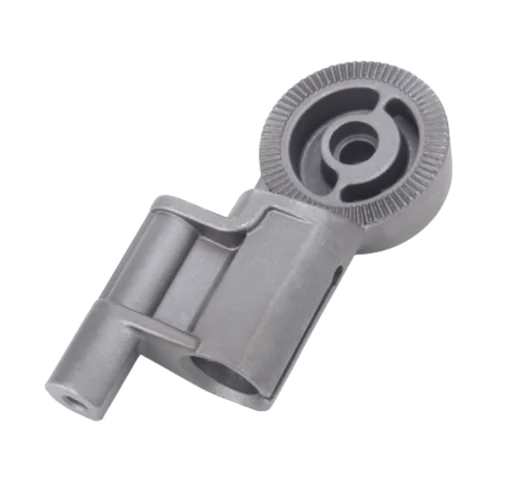
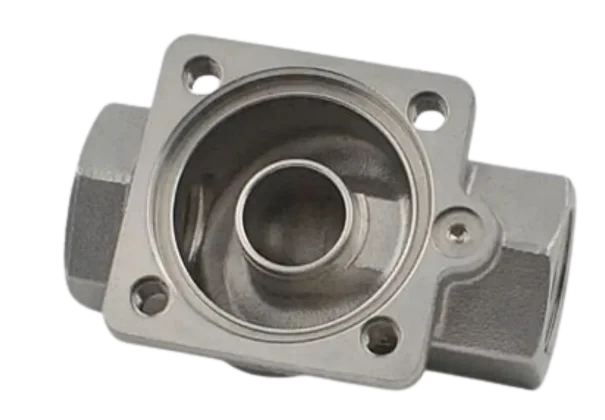
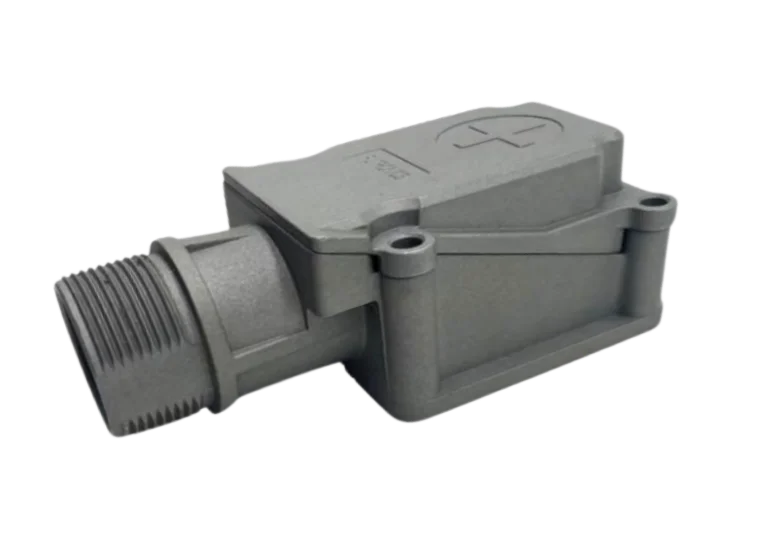
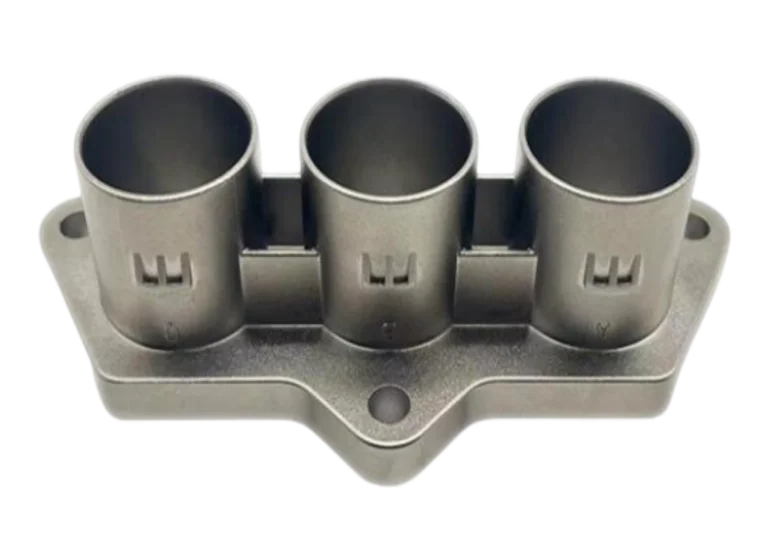
以下值仅用于早期路线选择。铸态公差、表面光洁度、尺寸范围和最小壁厚均取决于合金、几何形状、铸造方向和后加工要求。
| 快速砂型铸造 | 快速熔模铸造 | 压铸 | |
|---|---|---|---|
| 铸态公差/表面 | ±0.5–1.5 毫米/Ra 6.3–25 微米。 功能毛坯的典型铸态参考。 | ±0.1–0.3 毫米/Ra 1.6–6.3 微米。 较小细节零件的典型铸态参考。 | ±0.1–0.2 毫米/Ra 0.8–3.2 微米 稳定加工后的典型铸态参考。 |
| ISO 8062 参考等级 | CT7-CT12 3D打印模具:CT7–CT9;常规砂:CT9-CT12。 | CT4-CT6 典型的快速熔模铸造参考。 | CT4-CT6 典型压力压铸参考。 |
| 典型尺寸范围 | 50–1500 mm 最适合中型到大型铸件。 | 10–400 mm 最适合具有精细细节的紧凑零件。 | 10–600 mm 最适合稳定的薄壁有色金属零件。 |
| 最小壁厚 | 铝 ≥4 毫米 / 钢和铁 ≥5 毫米 对于较大的结构铸件,优选较厚的壁。 | ≥1.5 mm 薄壁取决于合金流动、几何形状和壳体设计。 | 铝≥1.5毫米/锌≥0.8毫米 拔模、肋材和浇口设计会影响最终墙体的可行性。 |
通过根据最终性能要求选择的热处理、精密加工和保护性精加工选项来增强铸造金属零件。
良好的铸造结果在生产之前就开始了。 Unionfab 尽早审查几何形状、合金、关键特征和后处理需求,以规划正确的铸造路线。
较大的壁厚变化会增加收缩、孔隙率、变形和冷却不均匀。尽可能使用渐进过渡。
圆角可改善金属流动性,减少应力集中,并使零件更易于铸造和精加工。
使用铸造来获得近净形状的几何形状。标记紧密公差、平面度、密封面、轴承配合、螺纹和精密孔,以进行 CNC 加工。
较厚的孤立区域可能会冷却不均匀并增加收缩风险。尽可能平衡材料分配。
内腔、深型腔和底切可能需要型芯、特殊模具设计或其他制造路线。
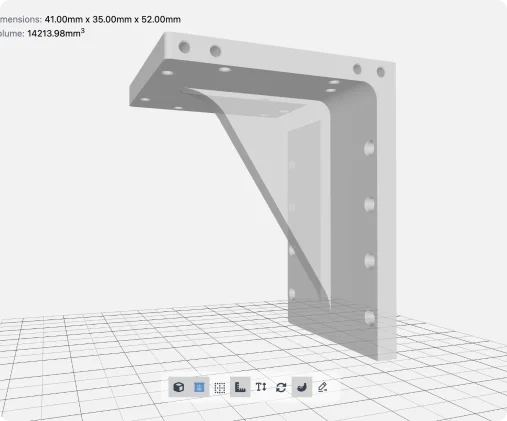
最适合: 中型到大型金属零件,类似铸造的几何形状,中小批量的成本较低。
小心: 铸态公差不是 CNC 公差。如果需要精度,则对关键面进行加工。
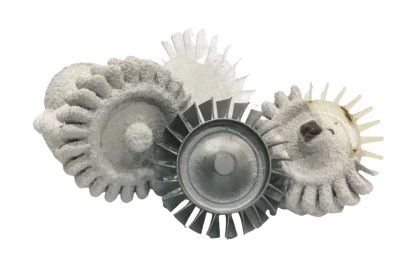
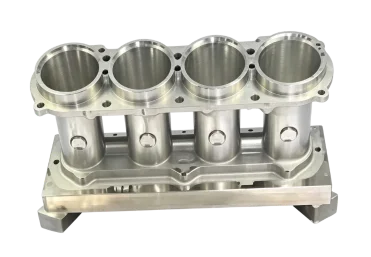
最适合: 严格的公差、干净的接口、平坦的表面、螺纹、孔或一次性精密零件。
小心: 当大部分坯料必须被移除时,成本会快速上升。
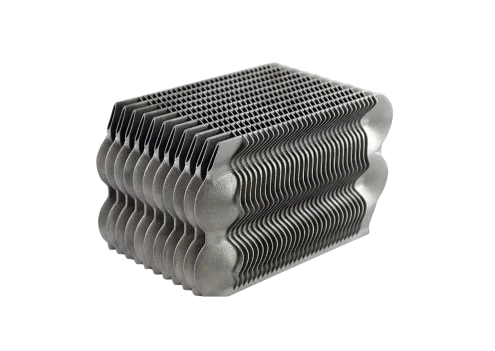
最适合: 内部通道、晶格结构、拓扑优化的几何形状或小体积复杂金属零件。
小心: 构建尺寸、粉末成本和竣工表面光洁度会限制适用性。
有关这三个过程的更多详细信息,请查看我们的指南: 如何选择定制金属零件的最佳制造工艺
我们遵守严格的多阶段检验协议,以确保每个零件都符合您的确切规格。
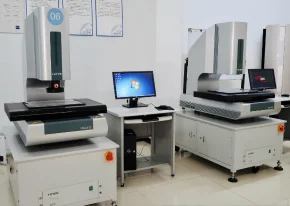
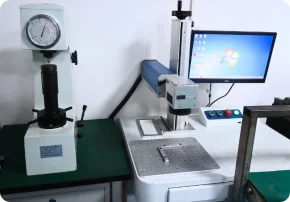
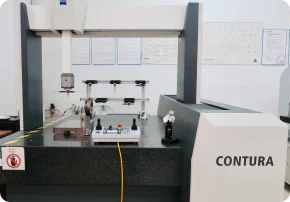
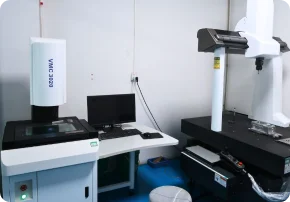
每份订单均包含首件检验报告(根据要求)。
我们利用最先进的 CMM(坐标测量机)、表面粗糙度轮廓仪和校准的手动工具。
所有材料认证和热处理报告均已存档并可供审核。
我们的质量体系符合国际 ISO 9001 标准,涵盖尺寸、几何 (GD&T) 和材料要求。
有关我们质量标准的更多详细信息,请查看我们的 检查清单 (包括标准和高级选项)。
为功能性金属零件、复杂铸造形状、较大尺寸或无需传统模具的小批量生产选择快速金属铸造。选择CNC 加工简单的几何形状、严格的公差、螺纹、孔和精密表面。选择金属 3D 打印来实现高度复杂的设计、内部通道、晶格、轻质结构或非常少量的设计。
是的。这很常见。铸造形成近净形金属本体,而 CNC 机加工用于关键尺寸、密封表面、轴承配合、安装孔、螺纹和装配接口。
铸造公差取决于工艺、合金、零件尺寸、几何形状和模具策略。更严格的公差通常通过在铸造后对关键特征进行 CNC 加工来实现。
3D CAD 文件通常足以开始可制造性审查,但如果零件具有关键尺寸、公差、螺纹、表面光洁度要求、热处理或检查要求,则强烈建议使用 2D 图纸。
没有 MOQ。快速金属铸造可以支持原型和小批量生产。
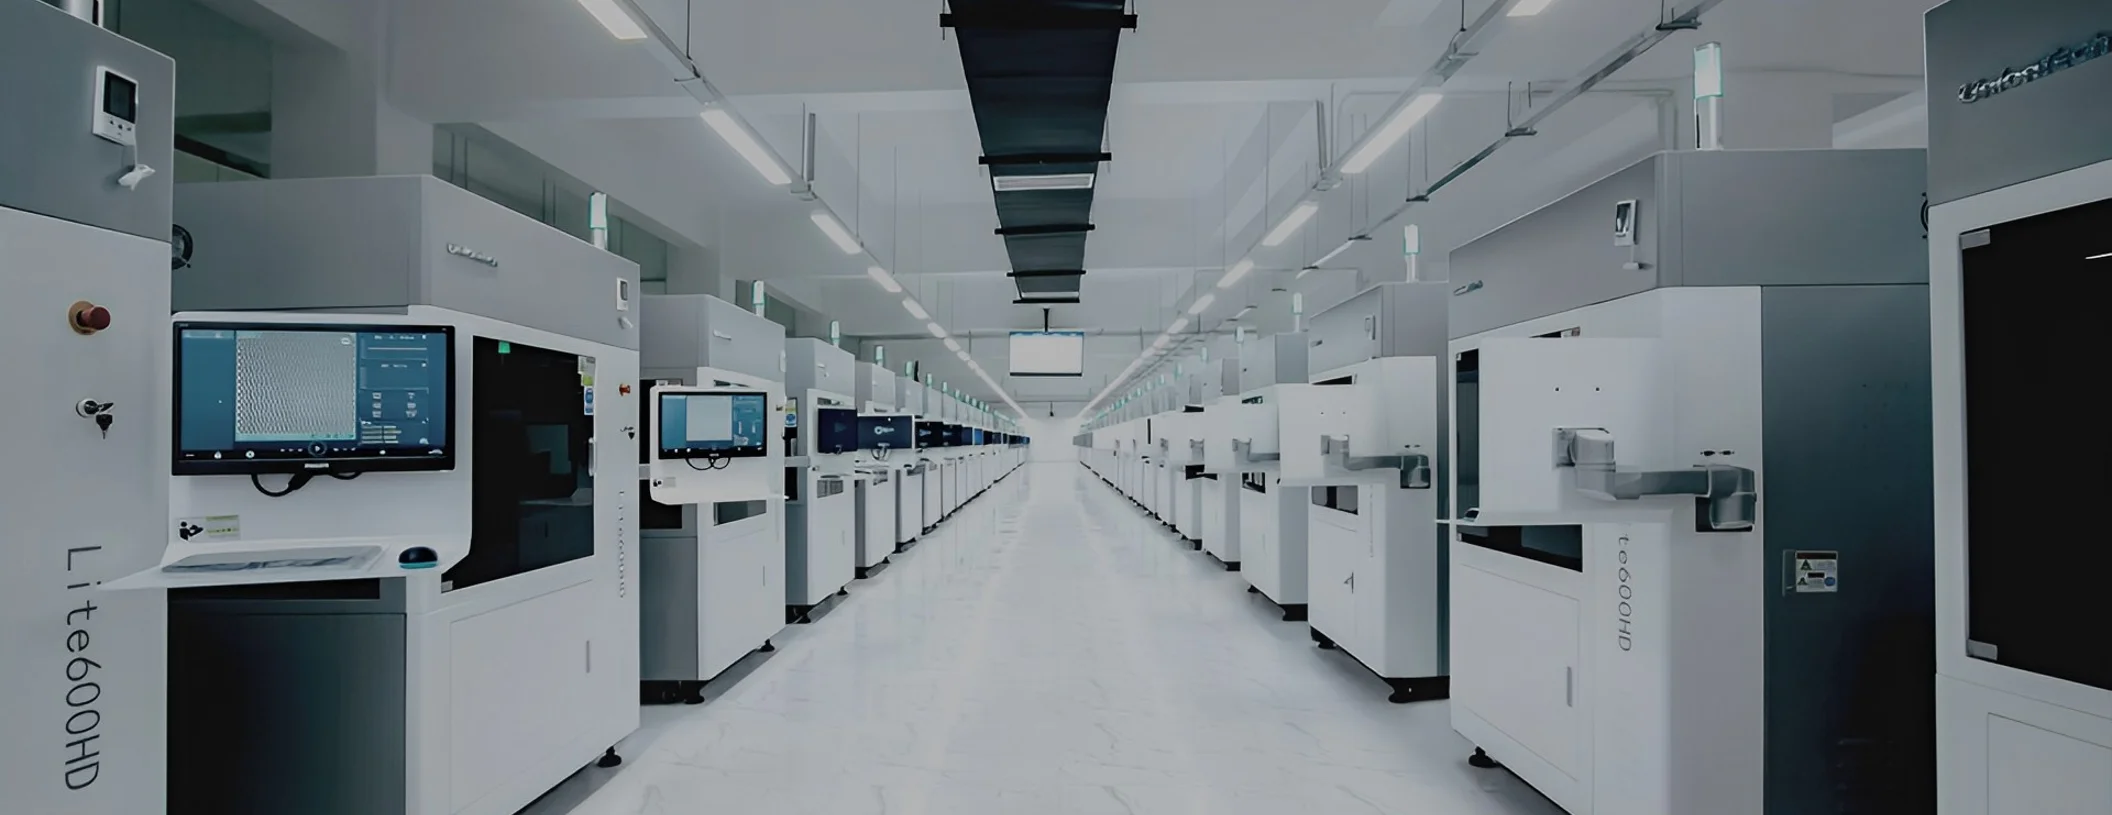

Unionfab is China's Largest 3D Printing Manufacturing Company for Rapid Prototyping and On-Demand Production Parts.