

电火花加工能力
线材/沉降片
用于切割和型腔成型的线切割、沉降片和钻孔电火花加工。
Unionfab 是一家总部位于中国的 EDM 加工公司,将内部线切割、沉降片和钻孔 EDM 功能与超过 300 家经过审查的供应商网络融为一体,与 Unionfab 合作,以严格的公差、锋利的内角和干净的切削加工硬化工具钢和钛合金。

电火花加工能力
用于切割和型腔成型的线切割、沉降片和钻孔电火花加工。
材料能力
轻松加工硬化工具钢和钛合金,而传统切削刀具则难以做到这一点。
制造规模
4 个内部设施中拥有 400 多台先进的 CNC 加工中心(Mazak、DMG MORI、Makino 等)。
认证
通过 ISO 9001、14001、13485 和 IATF 16949 认证,并采用受 NDA 保护的制造工作流程。
电火花加工适用于任何导电金属,对于传统工具难以加工的硬质材料、复杂型腔和脆弱结构尤其有效。
通过电火花腐蚀而不是物理切削来去除材料,因此硬度对刀具磨损或加工速度影响很小,非常适合难以常规加工的材料。
达到标准工具无法进入的深槽、狭窄间隙、尖锐内角和模具型腔。使用成形电极而不是旋转工具,可实现紧密而深的几何形状。
产生的机械应力可忽略不计,有效防止零件变形。非常适合需要微米级公差的微孔、薄壁和力敏感几何形状。
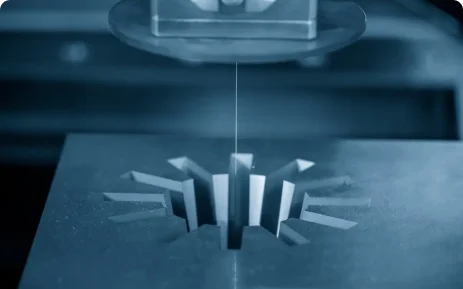
线切割放电加工(线切割加工)使用细的、连续移动的电极丝沿着编程路径切割导电金属。放电会腐蚀材料,而焊丝不会接触工件,因此非常适合需要高精度且无切削力的硬化金属和复杂几何形状。
最适合:贯穿切割型材、复杂轮廓、小内半径、硬化材料
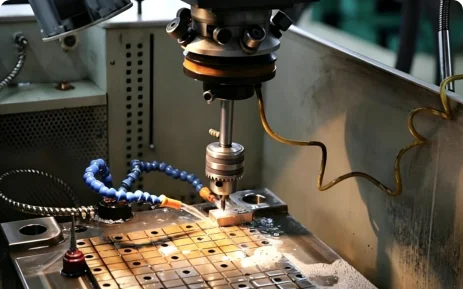
沉降放电加工(沉降放电加工)也称为沉模或冲压放电加工,使用定制形状的石墨或铜电极通过受控电火花来腐蚀材料。电极从不接触工件,从而使其形成 CNC 刀具无法到达的盲腔和内部特征。
最适合:盲腔、尖内角、深肋和窄槽、模具和冲模组件
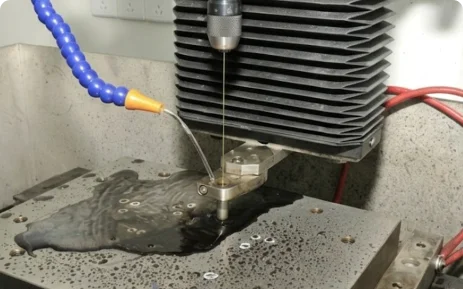
钻孔 EDM(钻孔放电加工)使用旋转管状电极通过放电而不是机械切割来产生精确的深孔。由于工具和工件之间没有接触,它可以干净地钻穿硬化钢、碳化物和钛,而传统钻头会在这些地方断裂或偏转。
最适合:线切割加工的起始孔、深微孔、硬化合金和特殊合金
我们加工各种导电金属,以满足您应用的性能要求。
工具钢经过热处理后具有优异的硬度和耐磨性,使其成为电火花加工的核心材料。由于 EDM 通过电火花腐蚀而不是切割来去除材料,因此硬度对加工速度影响很小,即使在硬化后也能形成精确的特征。
非常适合: 模腔、冲头和模具、冲压工具、精密夹具
可用等级: A2, D2, O1, S7, H13, P20
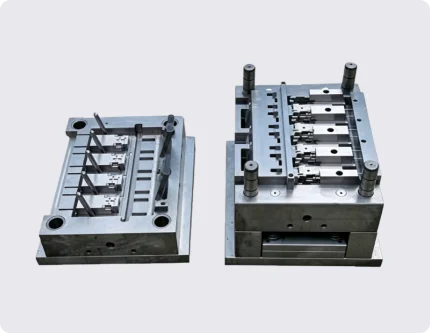
我们提供一系列后处理选项,以满足您零件的表面、公差和功能要求。
撇去切削使用具有更精细放电参数的一次或多次精加工,以提高初始 EDM 切削后的表面光洁度和尺寸精度。它在电火花线切割加工中尤其常见,并且类似的精加工路径也可用于需要更严格表面要求的沉降片电火花加工应用。
最适合: 精密模具部件、密封表面、需要更严格公差的零件
| 范围 | 规格 |
|---|---|
| 宽容 | • 线切割:低至±0.01-0.02 mm • 电火花沉降片:低至±0.01-0.02 毫米 • 钻孔 EDM:通常为 ±0.05 毫米至 ±0.1 毫米 |
| 表面粗糙度 | • 标准表面处理:Ra 1.6 至 3.2 μm • 精细/抛光表面处理:根据要求低至 Ra 0.2 μm |
| 典型交货时间 | 标准订单最快 7 个工作日;实际交货时间取决于零件复杂性、数量和当前生产计划 |
| 最大零件尺寸 | • 电火花沉降片:最大 800 x 600 x 400 毫米 • 线切割:最大 1,000 x 800 x 400 mm(大床容量) • 钻孔放电加工机:最大 600 x 400 x 300 毫米 |
| 最小特征尺寸 | • 沉降片电火花加工:肋条薄至 0.2 毫米(最佳条件下) • 线切割放电加工:使用0.20 毫米线将内角半径降至0.11 毫米;使用 0.10 毫米线细至 0.06 毫米,以获得更精细的细节 • 钻孔放电加工机:孔径为 0.15 毫米至 3.0 毫米 |
*注:以上规格为典型值,仅供参考;实际结果取决于零件几何形状、材料和设计复杂性。

虽然我们的即时报价平台使用您的 3D CAD 文件进行几何定价,但任何自定义尺寸、GD&T 标注、特定配合或紧密表面光洁度都必须在随附的 2D PDF 图纸中明确详细说明。
当 EDM 工艺战略性地集成到多步骤制造工作流程中而不是单独操作时,可以实现最佳的精度和成本效率。
处理散装材料去除以减少 EDM 加工时间,建立准确的参考基准,并精密加工铜或石墨电极。
线切割放电加工可切割复杂的轮廓和轮廓,钻孔放电加工可创建起始孔和微孔,沉降片放电加工可形成深型腔和精细的模具细节,每项均基于零件的几何形状进行应用。
细化关键尺寸和配合面,去除热重铸层,并实现卓越的表面质量或镜面光洁度。
*注:预先构建生产工作流程是优化成本、精度和表面质量的关键。
在 Unionfab,我们使定制 EDM 加工从首次审查到最终交付的整个过程更加清晰、更快、更容易管理。我们的流程旨在帮助客户在每个阶段充满信心地从零件文件转移到经过验证的零件。

将您的 3D CAD 文件、2D 图纸、材料和热处理要求、预期数量以及任何公差或表面光洁度要求发送给我们。这为我们的团队提供了审查可制造性和准备准确报价所需的信息。

我们的工程团队会审查您的模具型腔、深槽、微孔和其他复杂特征的设计。 DFM 反馈可能包括对影响加工成本和零件质量的放电间隙、公差叠加和电极策略的评论。

大块材料的去除和参考表面通过 CNC 铣削或车削完成,并特意留下库存用于 EDM。同时,铜或石墨电极根据批准的设计进行精密加工。

根据需要,使用线切割放电加工机、沉降片放电加工机或钻孔放电加工机将零件加工至确认的参数。我们的团队在整个过程中监控尺寸精度、表面状况、碎片冲洗和热影响区域。
根据零件的要求,应用额外的后处理选项,例如去毛刺、抛光或消除应力,以满足表面光洁度、公差或功能需求。

根据图纸检查成品零件的关键尺寸、表面状况和外观,然后根据您的项目要求进行包装和准备装运。
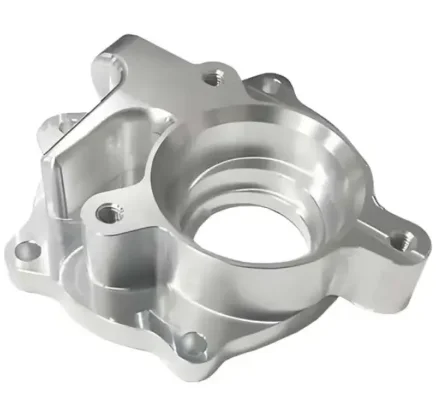
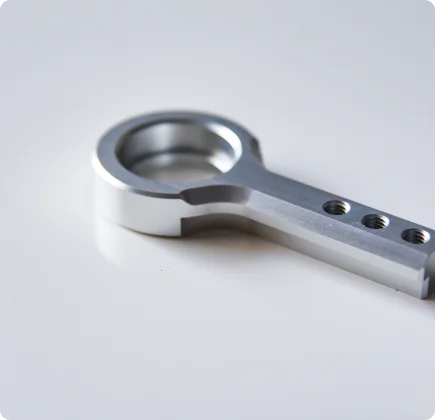
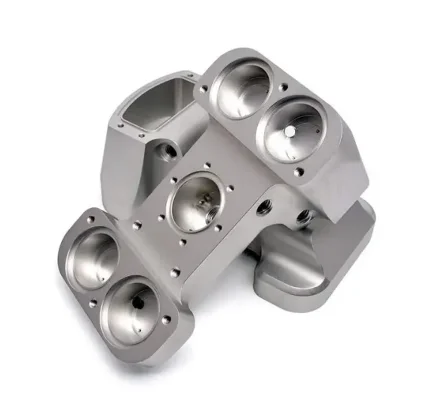
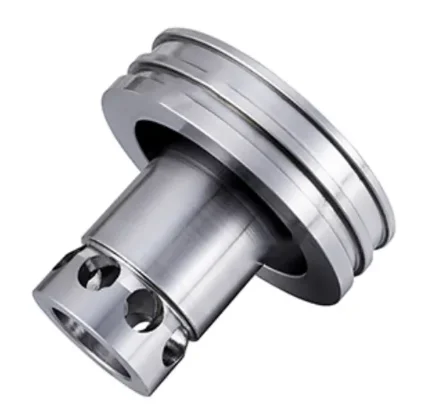
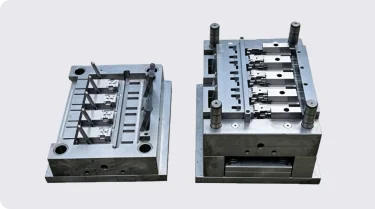
电火花加工在模具和工装制造中发挥着至关重要的作用,可形成传统切削刀具无法达到的深型腔、尖角和精细的型腔细节,特别是在模具镶件和核心部件中。
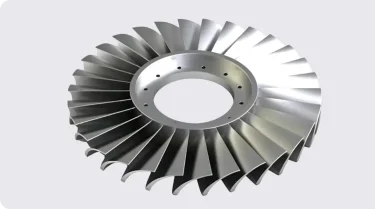
电火花加工广泛应用于航空航天制造中,用于加工耐热高温合金和钛部件,在难以用传统工具加工的材料上加工出精确的冷却孔和复杂的特征。
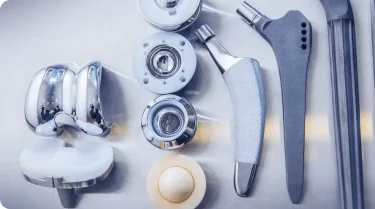
EDM 通过微孔、窄槽和精密结构的紧公差加工为医疗器械行业提供支持,确保手术器械和植入部件所需的精度和表面质量。
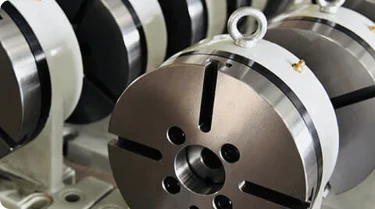
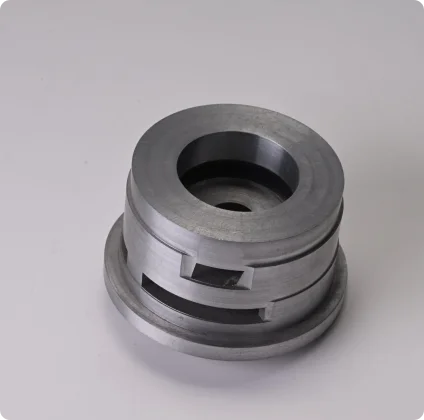
电火花加工能够生产精密机械中使用的硬化和非标准部件,提供一般加工工艺无法达到的精度和复杂的几何形状。

轻松切割硬化工具钢、钛和其他硬金属,无论硬度如何,都不会出现刀具磨损或零件变形。

仅适用于导电金属,排除塑料、陶瓷和大多数复合材料。
可产生传统铣刀无法加工的尖锐内角、深窄型腔和薄壁。
材料去除速度比传统切割慢,因此批量去除材料的成本效益较低。
非接触式加工消除了切削力,降低了薄壁和精密结构变形的风险。
火花腐蚀产生的局部热量会留下重铸层和残余应力,有时需要抛光或消除应力。
我们遵守严格的多阶段检验协议,以确保每个零件都符合您的确切规格。
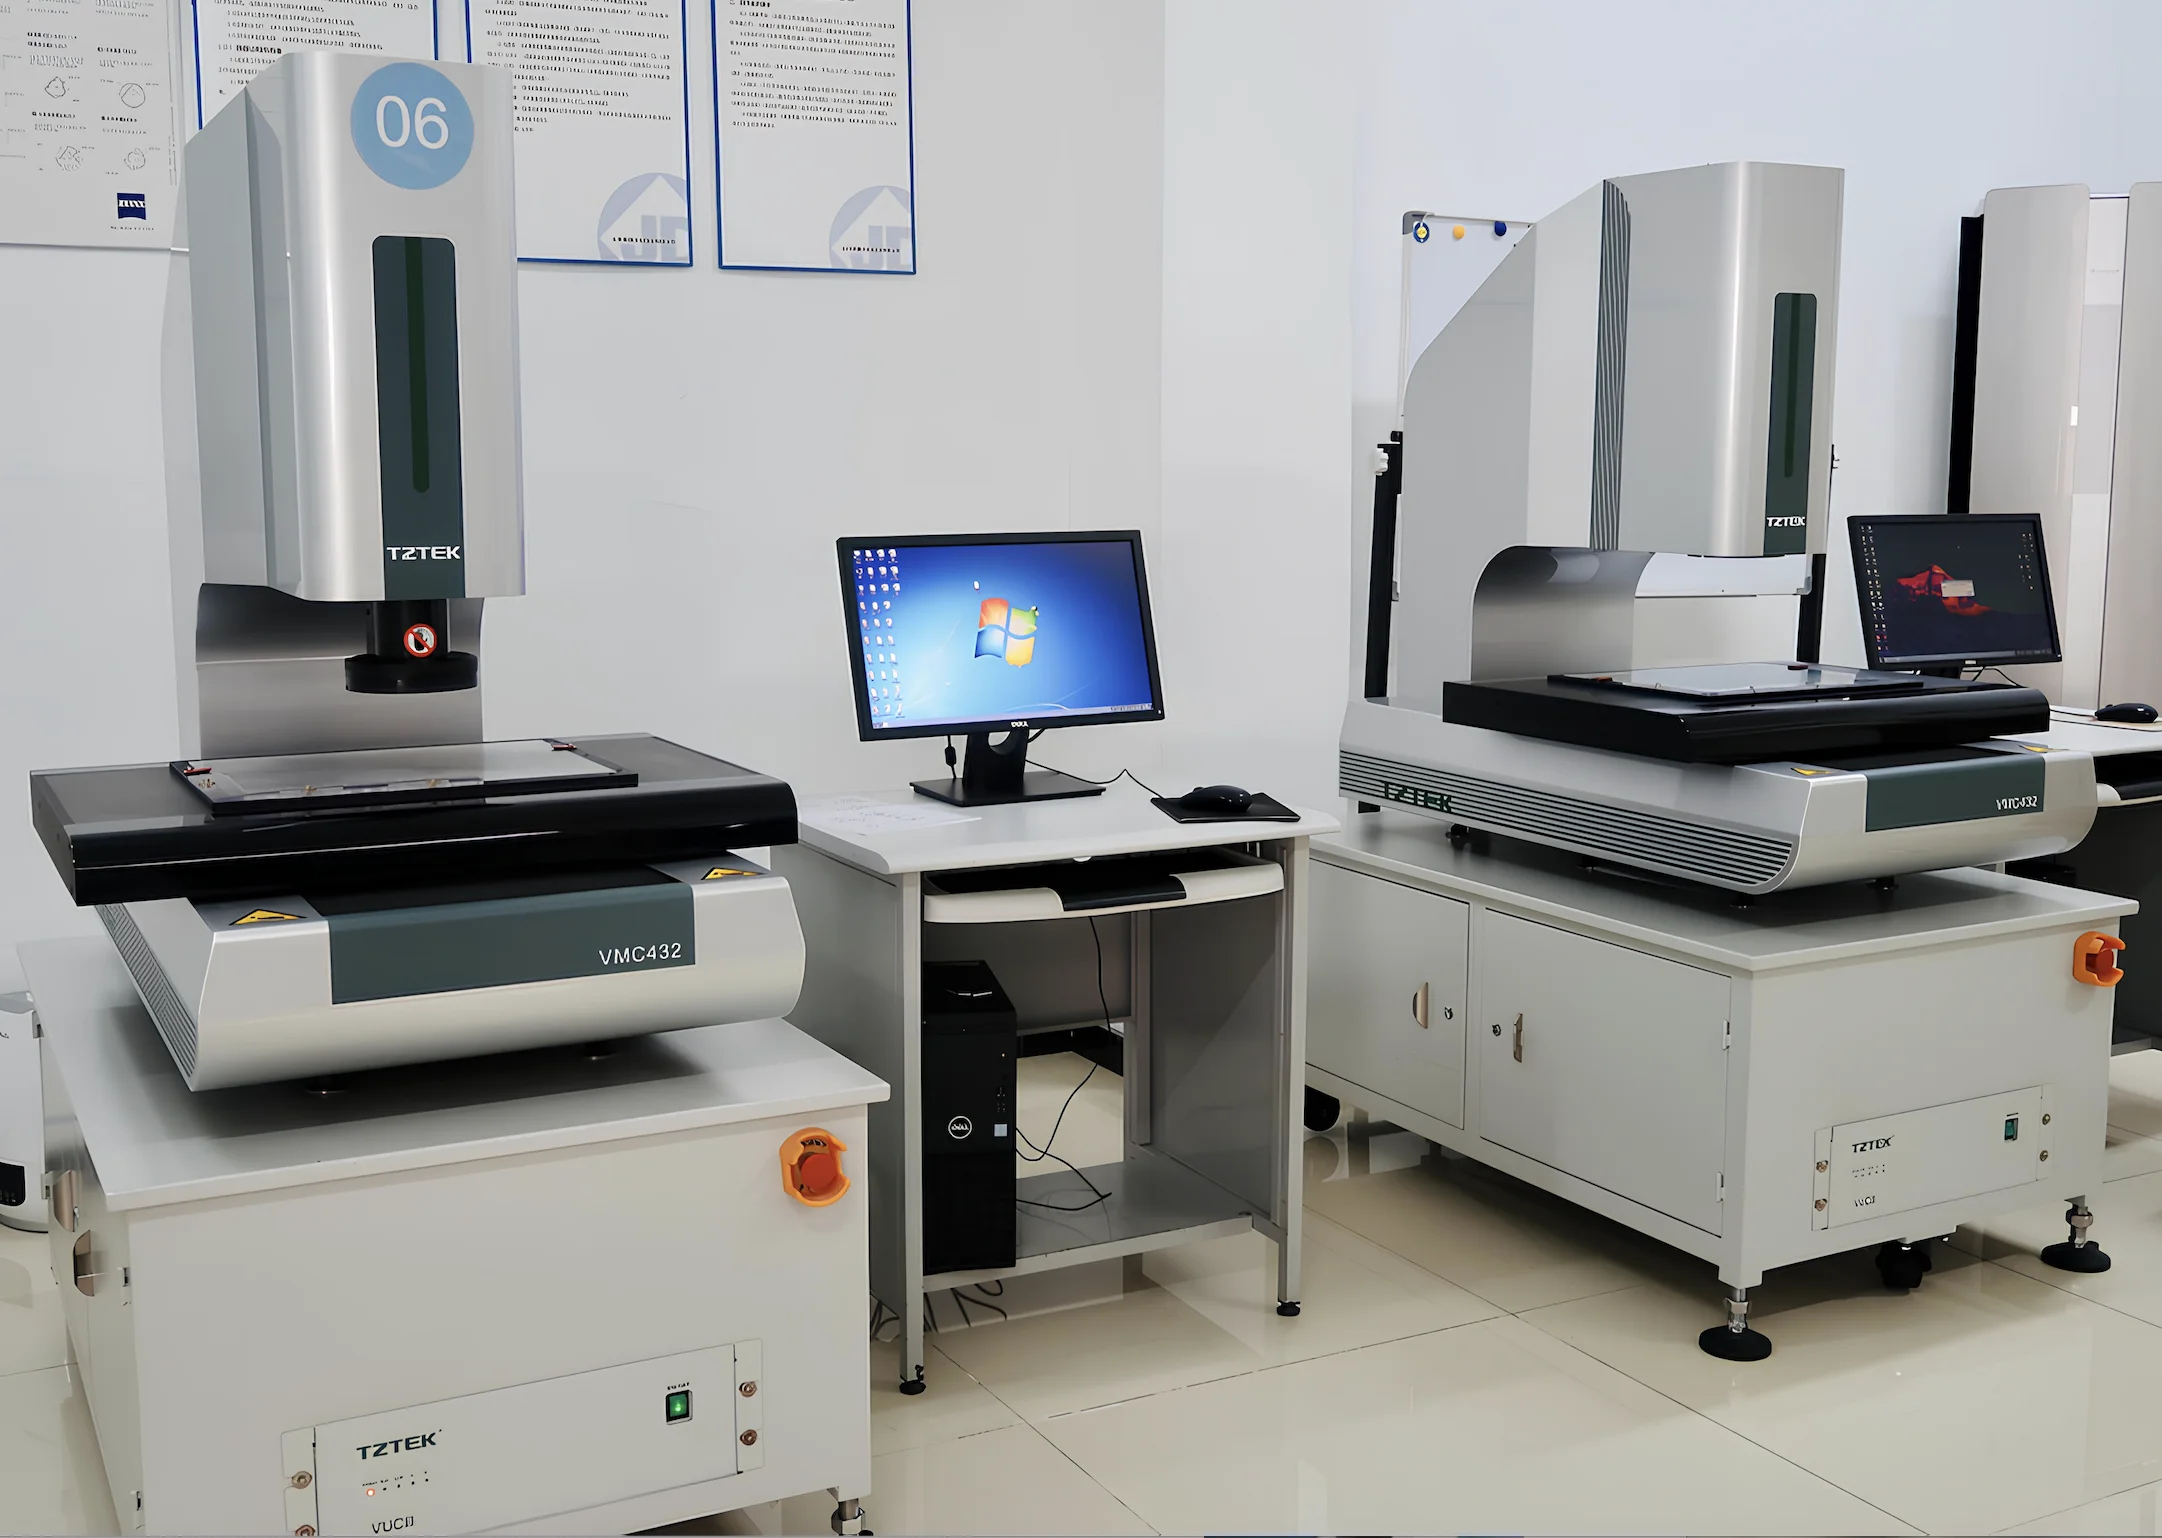
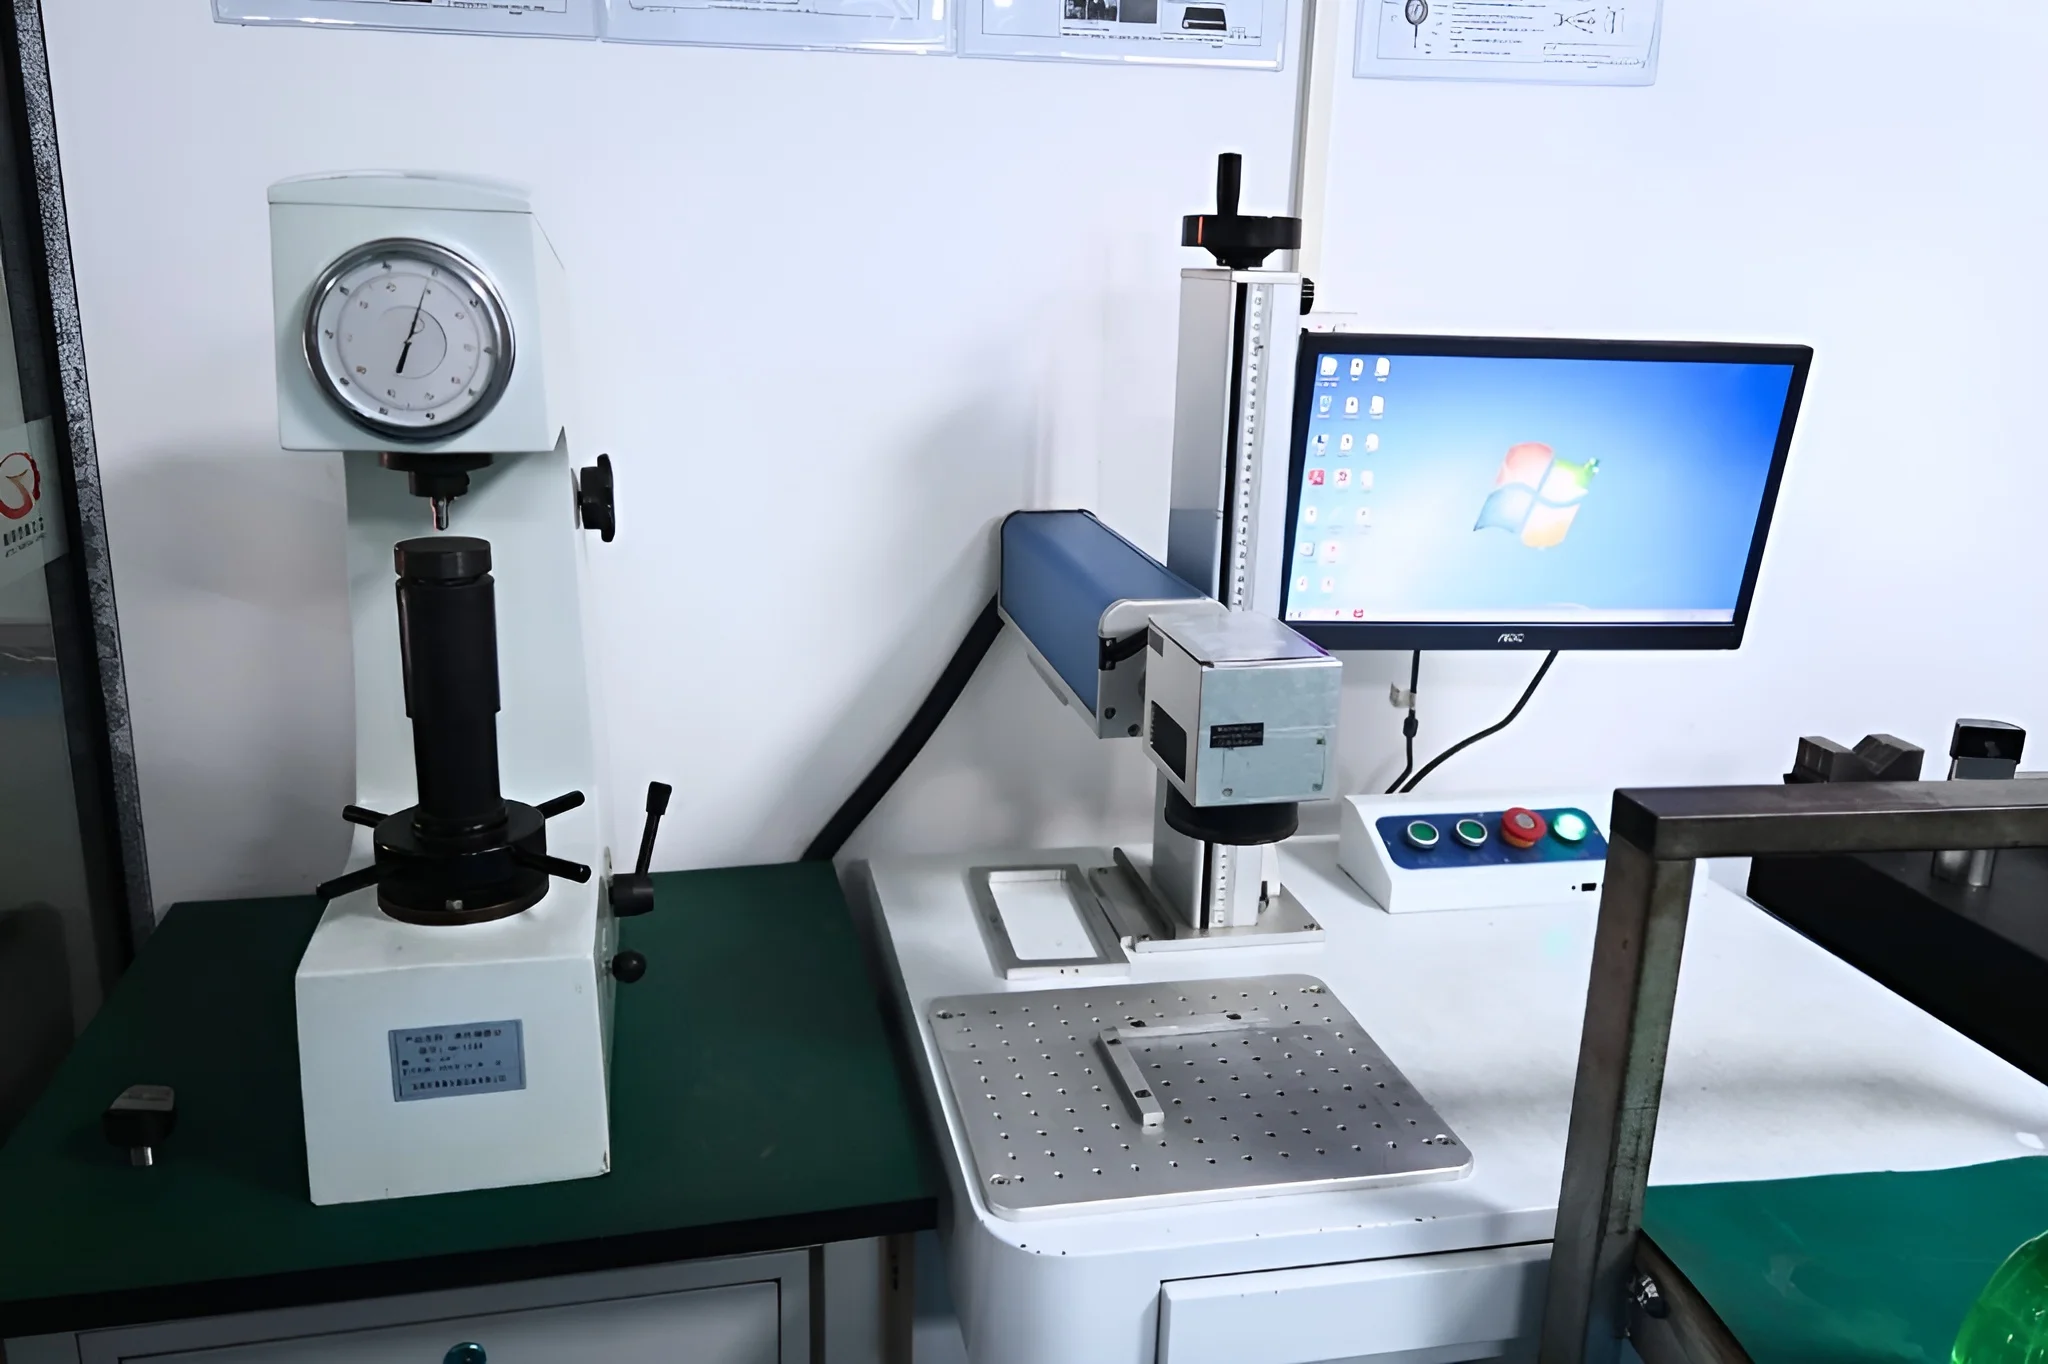
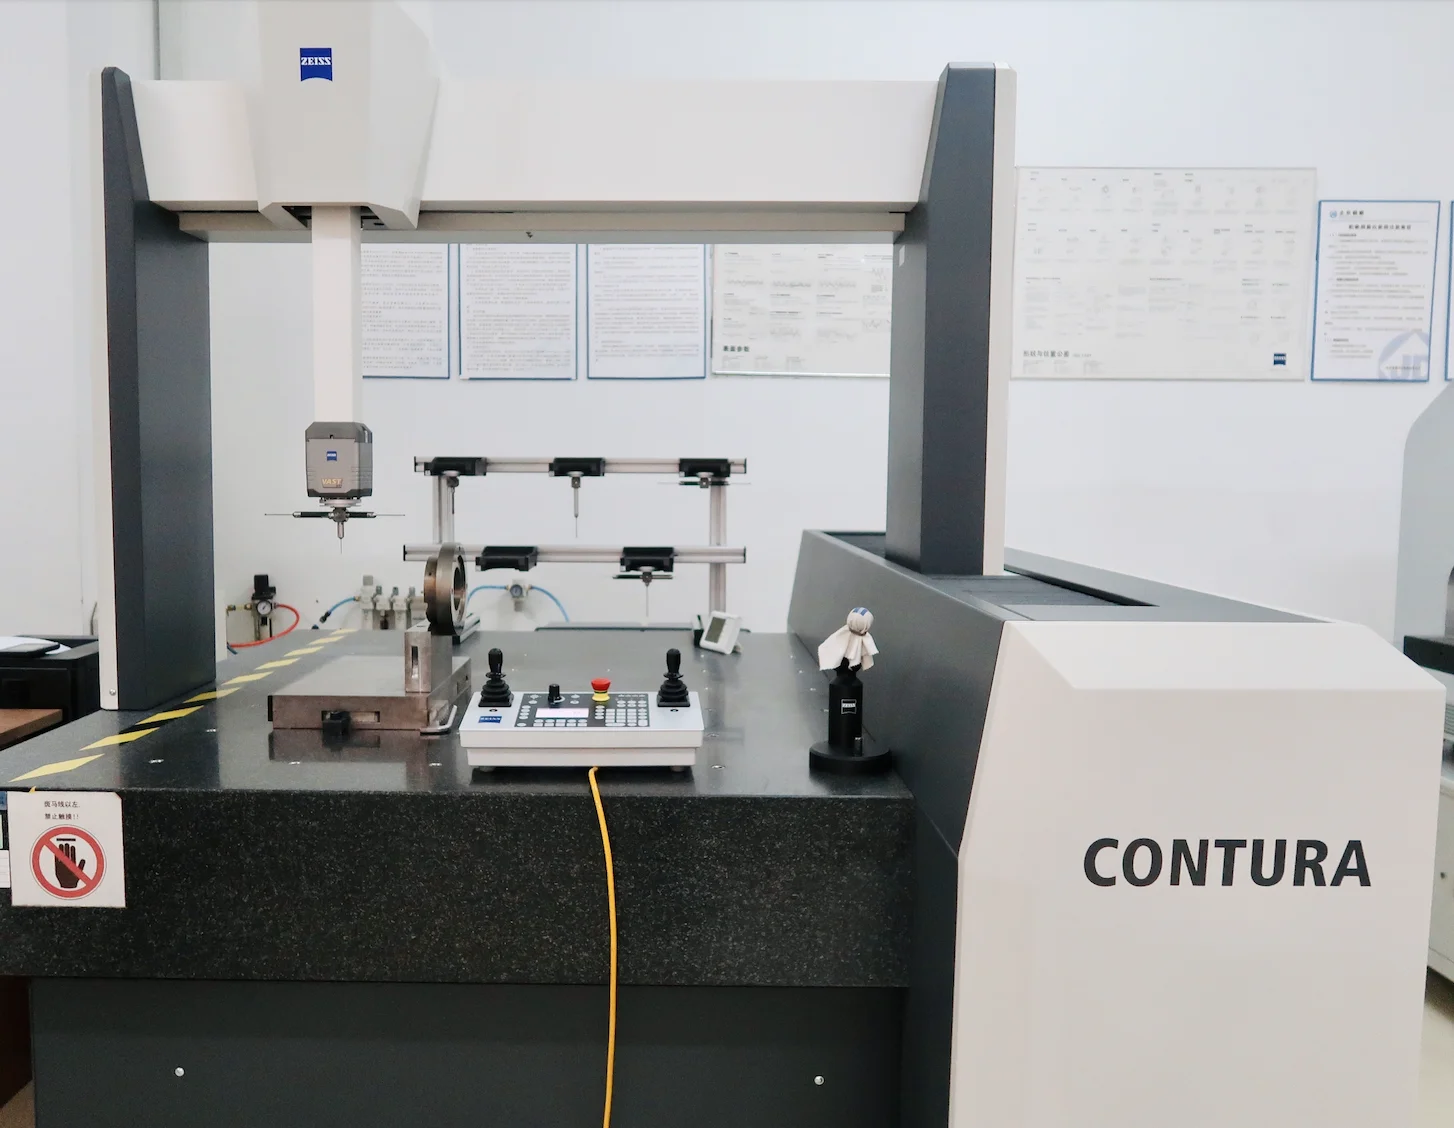
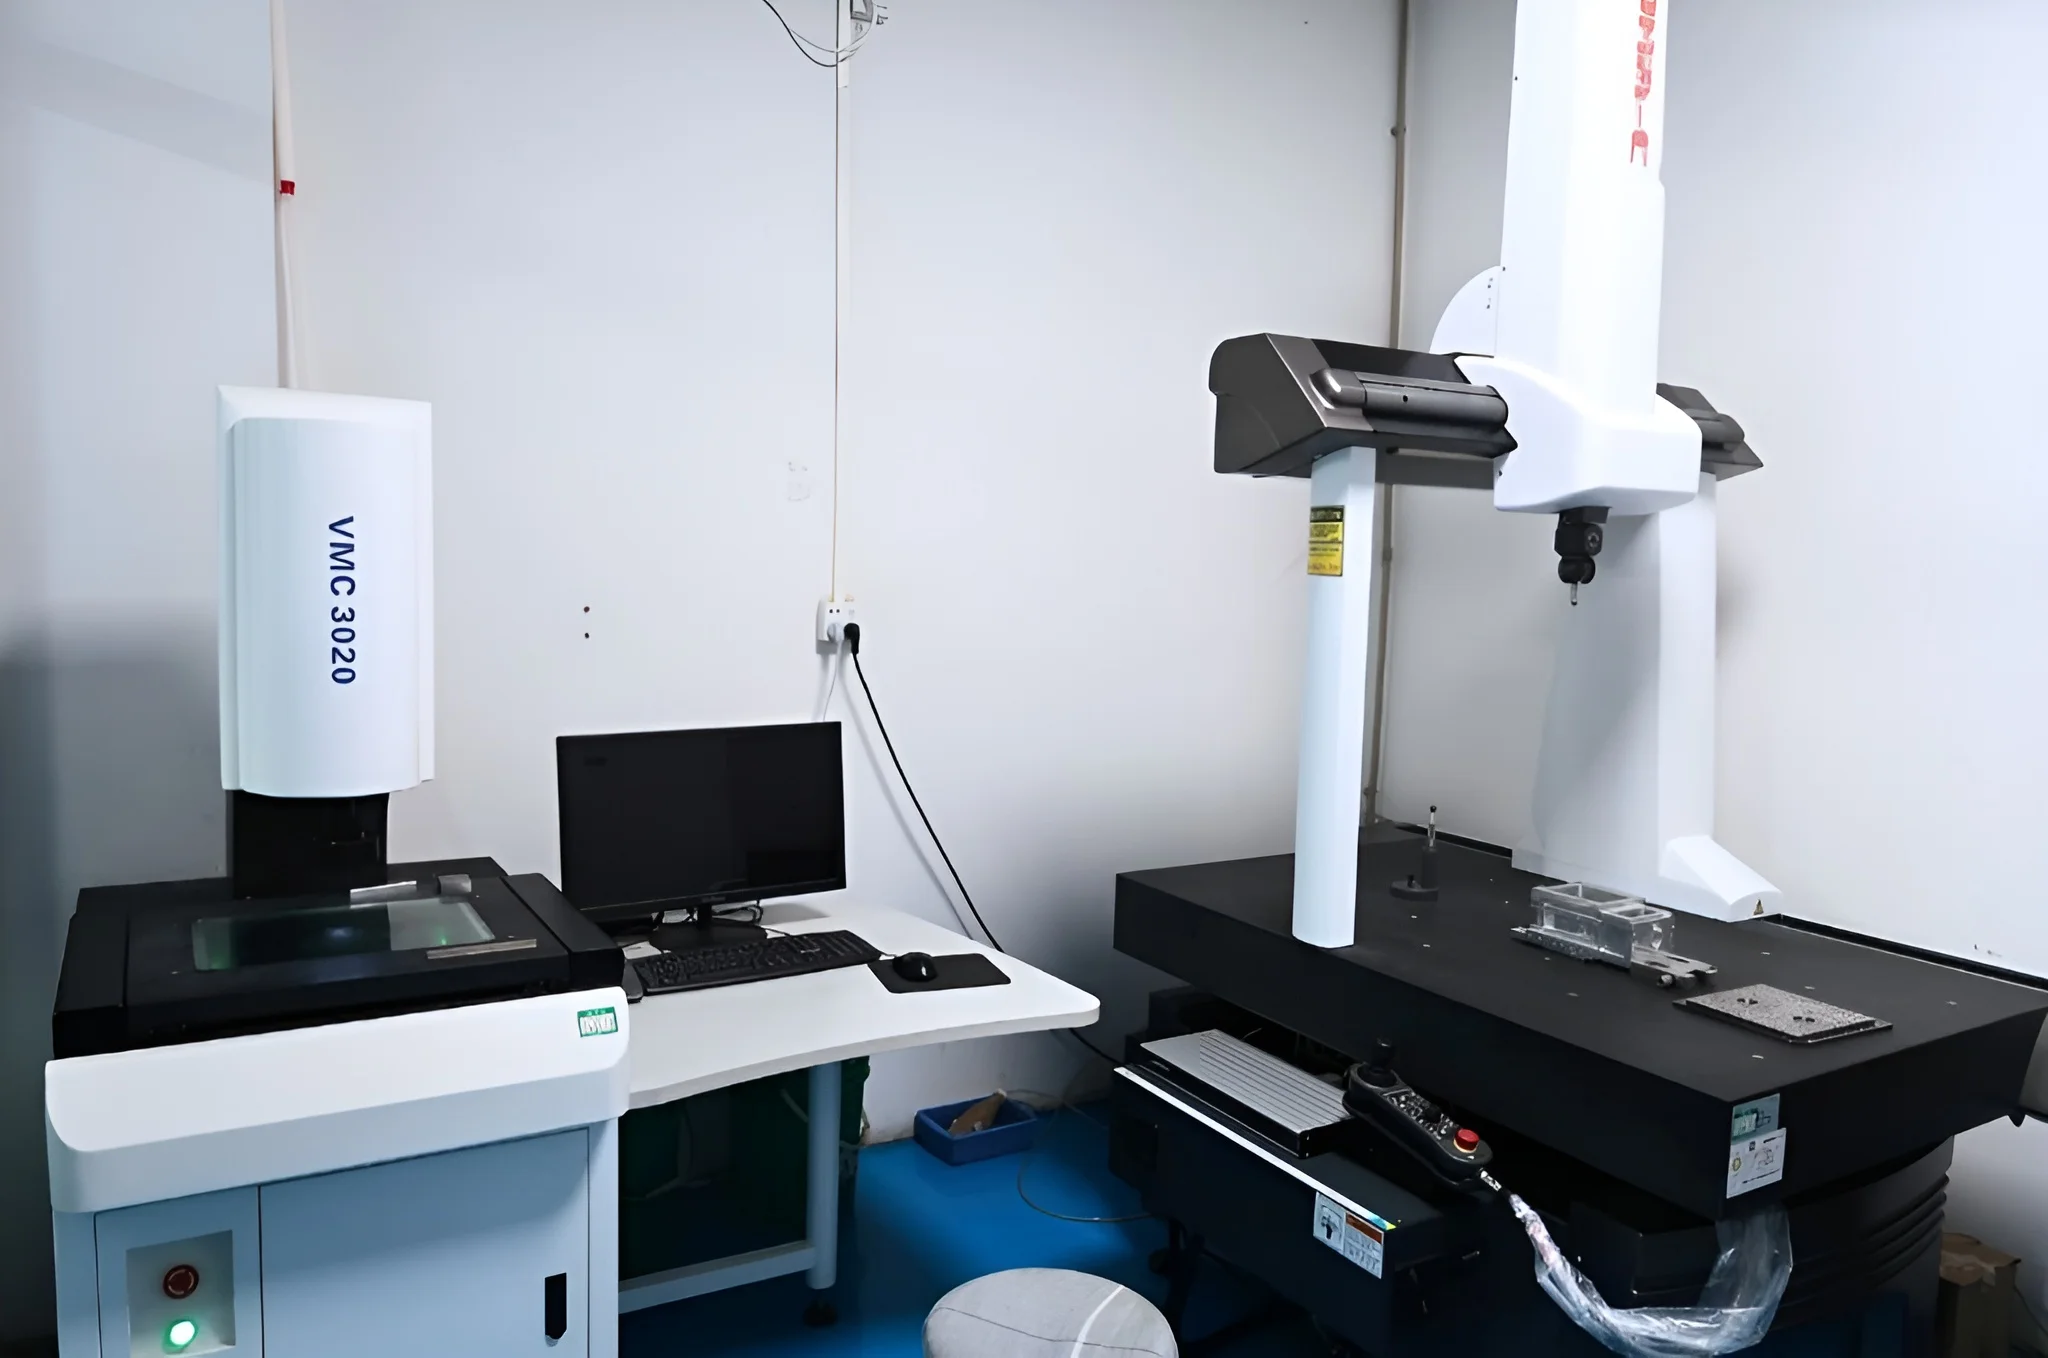
每份订单均包含首件检验报告(根据要求)。
我们利用最先进的 CMM(坐标测量机)、表面粗糙度轮廓仪和校准的手动工具。
所有材料认证和热处理报告均已存档并可供审核。
我们的质量体系符合国际 ISO 9001 标准,涵盖尺寸、几何 (GD&T) 和材料要求。
有关我们质量标准的更多详细信息,请查看我们的 检查清单 (包括标准和高级选项)。
我们接受 3D 模型和 2D 图纸。如需即时几何分析和基准定价,请上传 STEP、STP 或 IGS 格式的 3D CAD 文件。如果您的零件需要特定的严格公差、GD&T 标注或螺纹孔,则需要 PDF、DWG 或 DXF 格式的补充 2D 工程图。
我们没有严格的最低订购量 (MOQ = 1)。无论您需要单个快速原型进行设计验证,还是需要数千个零件的小批量生产,我们灵活的制造网络都可以高效且经济高效地随着您的项目进行扩展。
我们大多数 CNC 项目的标准制造交货时间是 5 个工作日。对于极其简单的零件或紧急的原型制作需求,我们可以加快生产并最快在 1 天内发货。 (请注意:交货时间可能会有所不同,具体取决于零件复杂性、总量以及所需的任何二次表面处理。)
100% 是的。我们非常重视知识产权 (IP) 保护和数据安全。我们很自豪地获得了 ISO 27001 信息安全管理认证。您的文件经过加密并专门与重要的工程人员共享。我们还做好充分准备,在您共享任何 CAD 文件之前签署您的保密协议 (NDA)。
绝对地。默认情况下,每个订单都包含标准尺寸公差报告。对于批量订单,我们提供全面的首件检验 (FAI) 报告。如果您的关键部件需要超精密计量,则可额外付费获得完整的 CMM(坐标测量机)检查。要深入了解我们的质量控制流程,请阅读我们的指南Unionfab 质量控制和检验能力.
线切割加工说明:精密加工完整指南
想要以极高的精度、无机械应力和出色的表面光洁度加工零件吗?线切割放电加工就是您的答案。在本指南中,我们将向您展示它的工作原理、优点以及如何充分利用它。
CNC 加工价格指南:细分及价格比较
分解CNC加工价格,学习节省成本策略,比较几家主要CNC服务提供商。
3D 打印与 CNC 加工
了解 3D 打印和 CNC 加工之间的主要区别。了解他们的工艺、材料、优势和制造中的最佳用例。

Unionfab is China's Largest 3D Printing Manufacturing Company for Rapid Prototyping and On-Demand Production Parts.


