3D 打印
当您需要快速概念验证、复杂几何,或希望在无需开模的前提下频繁迭代设计时,这是最佳起步路线。
- 零模具成本,交付最快
- SLA/DLP/PolyJet 适合表面更平滑的外观件
- SLS/MJF/FDM 适合功能性聚合物原型
典型交期:2-7 天
查看 3D 打印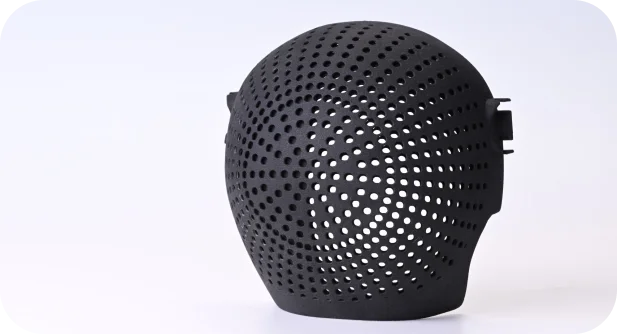 MJF 尼龙零件
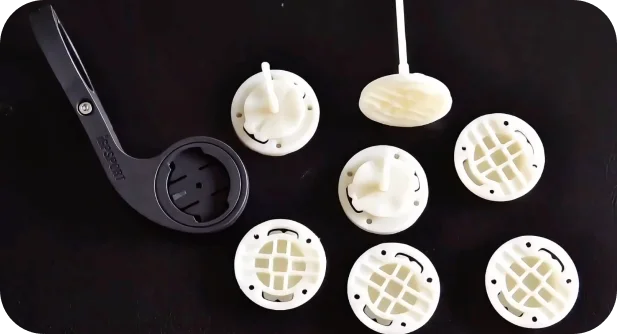 真空复模件套装
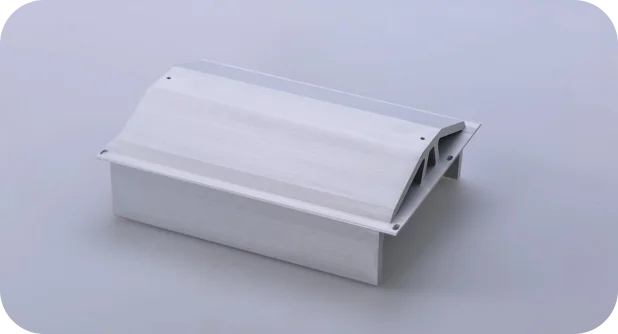 CNC 外壳
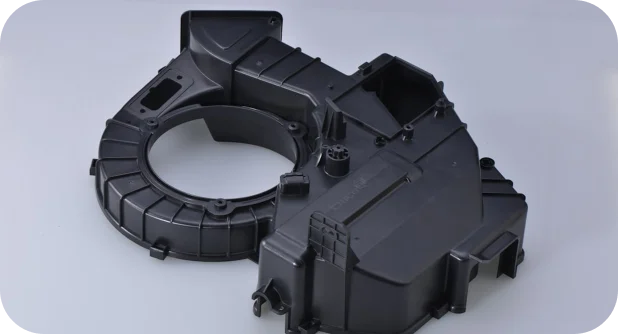 注塑件
数量需求与工艺匹配
一套流程覆盖原型、试产和量产爬坡。
先从选择指南中的数量区间开始,再根据最关键的因素细化:外观、精度、复杂几何或成本控制。
四条路线,按照用户在塑料小批量项目中最常见的需求模式进行组织。
当您需要快速概念验证、复杂几何,或希望在无需开模的前提下频繁迭代设计时,这是最佳起步路线。
在试生产和展示样件场景下,它在外观、复制效率和成本之间提供最佳平衡。
当尺寸精度、真实工程塑料或终用性能比复制经济性更重要时,这是更好的选择。
当设计稳定且模具策略能够匹配目标产量时,这是首选路线。
此部分可作为前期工艺选择指南。3D 打印在极小批量下最灵活,CNC 主要受编程和机加工时间驱动,真空复模通过硅胶模批量分摊母模成本,而注塑成型则取决于铝模或钢模是否匹配目标产量。
随着数量增长,成本结构会从低启动成本的原型路线,转向启动成本更高但单件成本更低的模具路线。
以下数值仅用于前期工艺选择。公差、表面效果、尺寸范围、最小壁厚和交期都取决于材料、几何、后处理以及工程评审。
| 规格 | 3D 打印 | CNC 加工 | 真空复模 | 注塑成型 |
|---|---|---|---|---|
| 公差 | SLA/DLP:±0.2%/mm,最低 ±0.1 mmPolyJet:±0.2%/mm,最低 ±0.2 mmSLS/MJF:±0.3%/mm,最低 ±0.2 mm | 默认 ISO 2768-m;可提供最紧至 ±0.0002" / ±0.005 mm 的定制公差 | ±0.2%/mm,最低 ±0.2 mm | 默认 ISO 20457 |
| 表面粗糙度 | FDM:Ra 12.7 μmSLS/MJF:Ra 6.3 μmSLA:Ra 3.2 μmDLP/PolyJet:Ra 1.6 μm | 机加工态:Ra 0.4-3.2 μm抛光:Ra 0.8 μm镜面抛光:Ra 0.2-0.4 μm | 浇注态:Ra 1.6-6.3 μm | 取决于铝模或钢模表面处理 |
| 最大尺寸 | SLA:2100 × 700 × 800 mmFDM:914 × 610 × 914 mmSLS:350 × 305 × 400 mm | 最大可达 4000 × 1500 × 600 mm | 最大可达 1500 × 1000 mm | 最大可达 1436 × 960 × 223 mm |
| 最小壁厚 | 0.5-1.0 mm | 0.5 mm | 0.75 mm;建议 1.5 mm | 0.3 mm |
| 标准交期 | 2-7 天 | 7-15 天 | 7-10 天 | 20-30+ 天;视铝模或钢模方案而定 |
提供 3D/2D 设计文件、数量、材料偏好和预期用途。
3D 打印支持自动 DFM 和即时报价。其他工艺目前由人工评审,通常在 24 小时内完成。
按确认后的工艺路线和材料体系启动生产。
完成检验、包装和发货,并提供清晰的交付预期。
3D 打印、真空复模、CNC 加工或注塑成型,将根据您的数量、几何、外观和成本要求进行确认。工艺匹配还包括生产开始前的 DFM 反馈。
按确认后的工艺生产,并在开工前对齐材料体系和表面要求。适用于原型、试产批次或量产。
按需提供尺寸检验报告;可应要求提供材质证明;生产前提供 DFM 反馈和工程说明;交付时提供带标签的批次包装。
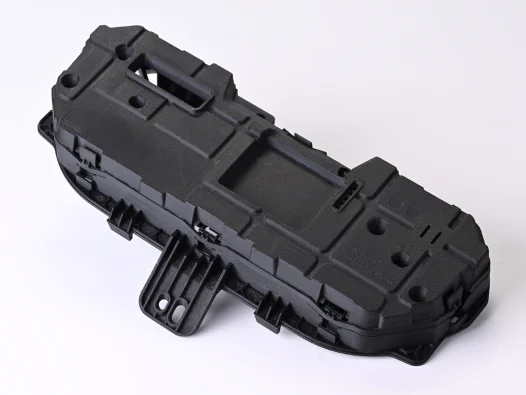
路径: 真空复模
结果: 获得类 ABS 或类 PC 的演示零件,具备良好的外观一致性,适用于展会展示和客户评审。
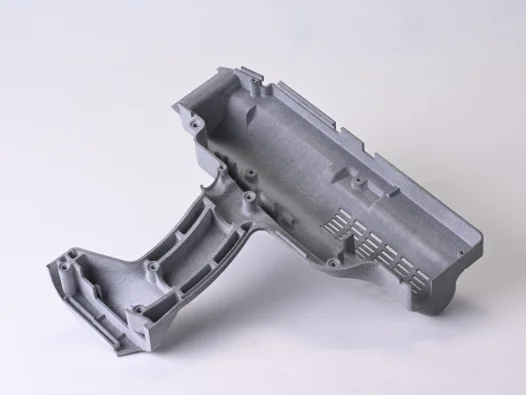
路径: CNC 加工
结果: 获得真实工程塑料零件,用于尺寸精度、装配检查和终用性能测试。
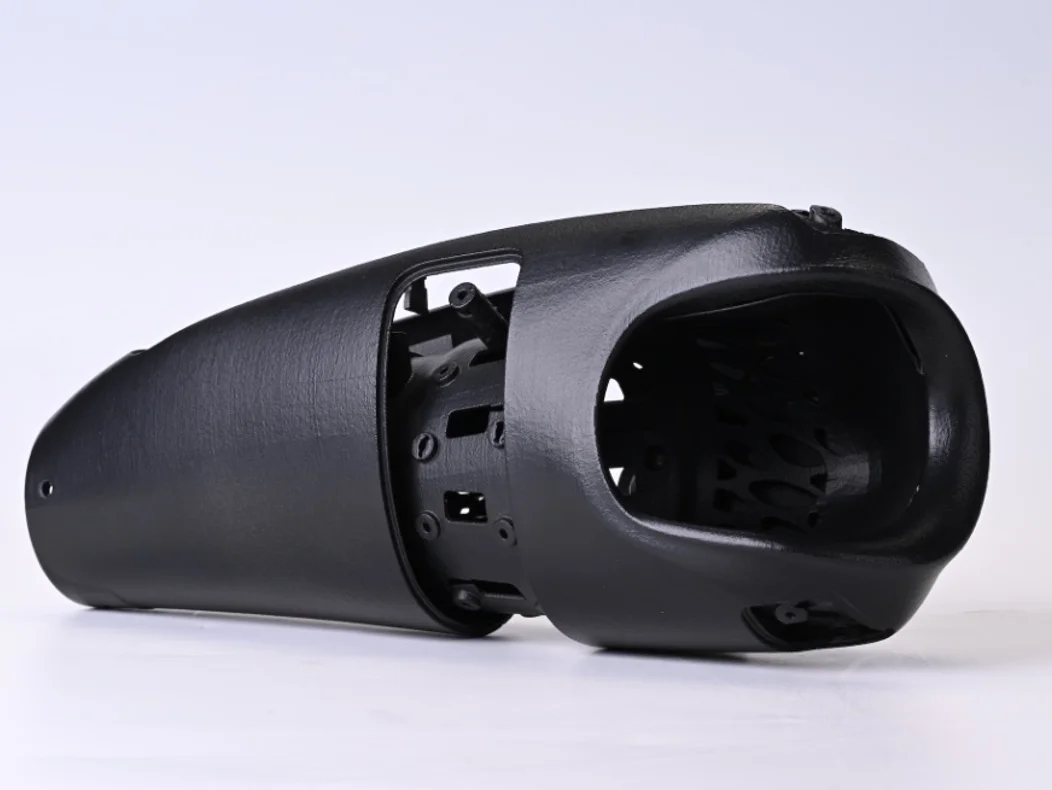
路径: 注塑成型(含铝模评审)
结果: 获得量产级塑料零件,具备可重复的尺寸表现和更低的长期单件成本。
准备开始
为确保获得最准确的工艺推荐和报价,请提供 3D/2D 设计文件、订单数量、材料偏好或预期用途,以及零件是用于功能测试、展会展示还是终用量产。

Unionfab is China's Largest 3D Printing Manufacturing Company for Rapid Prototyping and On-Demand Production Parts.
