Fabrication metallique en petite serie

Choisissez le bon metalet le bon procede avant de produire

Faites correspondre la geometrie de votre piece, vos besoins en tolerance, le materiau et les exigences de finition a l usinage CNC, a la fabrication de tole, a l impression 3D metal ou a la fonderie rapide avant le lancement de la production.

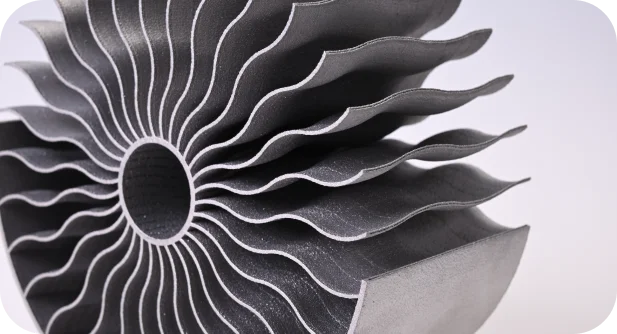
SLM Ti6Al4VSLM Ti6Al4V
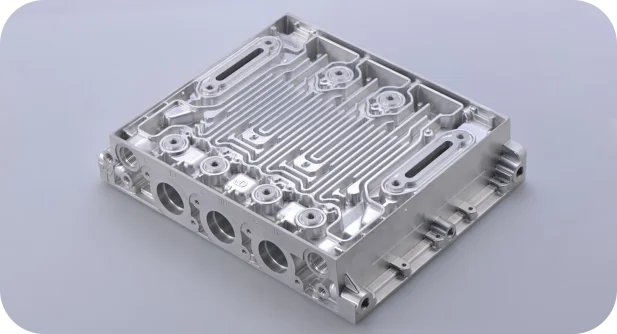
CNC 7075-T6CNC 7075-T6
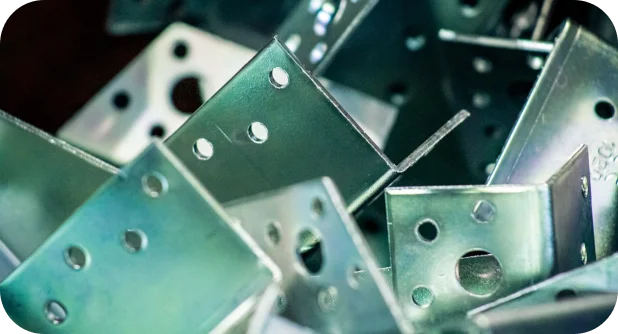
Support en acier de toleSupport en acier de tole
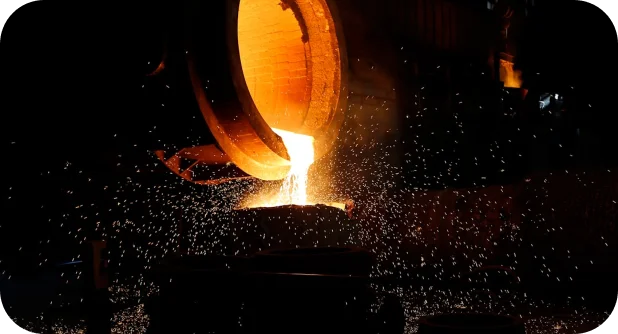
Acier inoxydable de fonderie de precisionAcier inoxydable de fonderie de precision

Choix du procede guide par la geometrie

Retour DFM et engagement de delai avant le lancement de la production.

Tesladjihuaweisiemensgreeevonikbasf
Excellent4.7 out of 5

Trouvez votre procede en 2 etapes

Selectionnez votre type de geometrie et votre exigence de precision ; l arbre de decision vous oriente vers la bonne voie de fabrication avant tout engagement.

Etape 1

Quel type de geometrie de piece avez-vous ?

Etape 2

Avez-vous des exigences locales de precision et de finition ?

Pour les zones non specifiees dans le CAD : Tolerance >= +/-0.2 mm · Rugosite de surface >= Ra 6.3 um

Quatre procedes de fabrication metallique

Chaque procede possede une adaptation geometrique, une structure de cout et un profil de performance distincts ; le bon choix commence par votre type de piece.

Impression 3D metal

  • Delai le plus court, sans outillage, avec une forte adequation aux geometries complexes.
  • Le cout unitaire est le plus eleve ; ce n est donc pas rentable pour la production en grand volume.
  • Ideale pour 1 a 10 pieces structurelles complexes avec canaux internes ou formes lattice.
Voir Impression 3D metal

Usinage CNC

  • Delai rapide, haute precision et large compatibilite materiau.
  • La geometrie complexe est limitee par l acces outil et le temps d enlevement de matiere.
  • Convient bien aux petits et moyens lots de pieces mecaniques de precision.
Voir Usinage CNC

Fabrication de tole

  • Faible cout et delai rapide pour les pieces pliees simples et les boitiers.
  • La complexite structurelle se limite aux plis plans et aux formes de type emboutissage.
  • Ideale pour les supports, boitiers et composants structurels en tole.
Voir Tole

Fonderie rapide

  • Fort avantage cout a volume eleve avec une geometrie de fonderie complexe.
  • Le delai initial est le plus long en raison de la preparation du modele et de la coque.
  • Ideale pour des pieces metalliques complexes de volume moyen a eleve, telles que des vannes ou des composants automobiles.
Voir Fonderie rapide
Matrice de notation 5D

Echelle de 1 (pire) a 5 (meilleur)

Low-Vol Suit.LeadTimePartComplexityHi-CostMaterialHi-VolSuit.
Impression 3D metalUsinage CNCToleFonderie rapide
Facteurs de cout par procede

Ce qui determine le cout dans chaque procede

Comprendre la structure du cout de lancement et du cout unitaire vous aide a planifier votre economie de production avant tout engagement.

Impression 3D metal

Cout initial de lancement
Faible

Aucun outillage necessaire : directement depuis le modele 3D

Cout unitaire
Extremement eleve

Couts eleves d equipement, de poudre metallique et de post-traitement

Usinage CNC

Cout initial de lancement
Faible a moyen

Sans outillage ; exige programmation, montages et outils de coupe

Cout unitaire
Relativement eleve

Fortement influence par le temps d usinage et l enlevement de matiere

Fabrication de tole

Cout initial de lancement
Faible

Sans outillage ; developpement du flan et reglages de pliage

Cout unitaire
Moyen

La reduction de cout devient possible a mesure que le volume augmente

Fonderie rapide

Cout initial de lancement
Eleve

Exige outillage pour modele en cire, montages et developpement du procede

Cout unitaire
Faible a moyen

L avantage cout augmente fortement avec le volume de production

Specifications techniques par procede

Parametres exacts a verifier par rapport aux exigences de votre plan.

ParametreImpression 3D metalUsinage CNCFabrication de toleFonderie rapide
ToleranceSLM: +/-0.2%/mm (min +/-0.2 mm)Binder Jetting: +/-0.4%/mm (min +/-0.3 mm)ISO 2768-m (par defaut)Personnalisee jusqu a +/-0.005 mmISO 2768-m (par defaut)ISO 8062-3 (par defaut)
Rugosite de surfaceRa 6.3 um (par defaut, tel que fabrique)Tel qu usine : Ra 0.4-3.2 umPoli : Ra 0.8 umMiroir : Ra 0.2-0.4 umTel que fabrique : Ra 3.2 umTel que coule : Ra 1.6-6.3 um
Dimension maximale de fabricationSLM: 400 x 300 x 400 mmBinder Jetting: 400 x 250 x 250 mmJusqu a 4000 x 1500 x 600 mmJusqu a 1000 x 1200 mmVarie selon le procede de fonderie
Epaisseur minimale de paroi0.5 mm0.5 mm0.6 mmTypiquement 1.5 mmJusqu a 0.8 mm pour la fonderie sous pression du zinc
Delai standard2-7 days7-15 days10-25 days15-25 days
Ideal pourStructures complexes, canaux internes, lattice et pieces haute performance en petite serieHaute precision, haute resistance, validation fonctionnelle et pieces metalliques massives pour usage finalBoitiers a paroi mince, supports, chassis et panneaux ; faible a moyen volumePieces complexes de volume moyen a eleve ; liberte geometrique avec avantage cout en volume
Moins adapte pourTolerances serrees sans finition CNC post-processGeometries internes complexes inaccessibles aux outils de coupePieces massives ou cavites internes fermees complexesConceptions en phase initiale encore evolutives : les changements d outillage ajoutent du temps et du cout

Materiaux metalliques chez Unionfab

Selectionnez selon l exigence structurelle, l objectif de poids, la resistance a la corrosion ou le besoin de conformite sectorielle.

Alliages d aluminium

6061 / 7075 / AlSi10Mg

Legers, usinables et largement utilises pour les boitiers, cadres et supports structurels. AlSi10Mg pour l impression SLM.

AS9100 applicableISO 9001

Acier inoxydable

316L / 17-4PH

Resistant a la corrosion et a haute resistance. 316L pour le medical et le marin. 17-4PH pour les pieces imprimees a haute resistance.

ISO 13485AS9100 applicable

Titane

Ti6Al4V

Meilleur rapport poids/resistance. Structures aerospatiales, implants medicaux et pieces critiques en poids.

AS9100 applicableISO 13485

Acier a outils

H13 / D2 / S7

Pour inserts d outillage, composants resistants a l usure et pieces devant supporter de forts cycles de contraintes mecaniques.

ISO 9001Usage industriel

Cuivre et laiton

C110 / C360

Haute conductivite electrique et thermique. Connecteurs, echangeurs thermiques et composants electriques.

ISO 9001VE / Electronique

Superalliages de nickel

Inconel 625 / 718

Resistance a haute temperature jusqu a 1000°C+. Turbines aerospatiales, elements de combustion et pieces industrielles pour chaleur extreme.

AS9100 applicableISO 9001

Matrice materiau × procede

Quel procede fonctionne le mieux pour chaque materiau et ou se situent les compromis.

MateriauImpression 3D metalUsinage CNCFabrication de toleFonderie rapideApplication type
Aluminium (AlSi10Mg, 6061)AlSi10Mg, 6061Meilleur choixTole 5052Alliages d aluminium de fonderieBoitiers, cadres, supports
Acier inoxydable (304, 316L)316L, 17-4PHExcellentSUS304, SUS316Fonderie 304, 316Medical, marin, alimentaire
Titane TC4 (Ti6Al4V)Meilleure voieCout eleve, lentNon standardFonderie de precisionAerospatial, implants, legerete
Acier carboneAcier maragingMeilleure voieSPCC, SECC, SGCCFonderie acier carbonePieces structurelles, outillage
Cuivre / laiton / bronzeCuCrZr SLMMeilleure voieFeuilles de cuivreFonderie laiton, bronzeConnecteurs, echangeurs thermiques
Superalliages de nickel (Inconel)Inconel 625Difficile, lentNon standardFonderie de superalliagesTurbines, composants haute temperature

Une capacite de fabrication sur laquelle vous pouvez compter

20+
Annees d experience en fabrication
Impression 3D metal, usinage CNC, fabrication de tole et fonderie rapide sous un meme toit.
1400+
Machines internes dans 10 usines
Production entierement integree en interne, avec post-traitement coordonne dans le meme ordre de fabrication.
ISO 9001 · ISO 13485ISO 14001 · IATF 16949
Certifications qualite
Systemes qualite pour l aerospatial, le medical, l automobile et l industrie, avec retour DFM avant le lancement de la production.

Ce qui se passe apres le televersement d un fichier metal

5s

Televerser le fichier

Fichier CAD, preference materiau, quantite et exigences de tolerance.

5s-24H

DFM et devis instantanes

L impression 3D metal prend en charge un DFM automatise et un devis instantane. Les autres procedes sont examines manuellement sous 24 heures.

5-20d

Production

Impression, usinage, fabrication de tole ou fonderie, avec post-traitement gere dans le meme flux de travail.

+1d

CQ et livraison

Controle dimensionnel, verification de surface, certificat matiere si requis, puis expedition.

Ce que vous recevez apres l examen du procede

Voie de fabrication recommandee

Usinage CNC, fabrication de tole, impression 3D metal ou fonderie rapide, confirmes selon votre geometrie, votre materiau et vos exigences de tolerance. Une finition CNC locale est ajoutee lorsque les surfaces critiques exigent un controle plus strict.

Pieces metalliques finies

Produites dans le materiau et avec le procede confirmes. L etat de surface et le post-traitement sont appliques lorsque specifies, y compris filetage, inserts, traitement thermique, anodisation, revetement ou polissage.

Documentation qualite et livraison

Rapport de controle dimensionnel si necessaire. Certificat matiere sur demande. Retour DFM et notes d ingenierie avant production. Emballage par lot etiquette pour la livraison.

Options de finition disponibles

Tel qu usineMicrobillageAnodisation Type II / IIIThermolaquageElectropolissageRevetement PVD

Post-traitements disponibles

Traitement thermique de detensionnementFinition CNC apres impression 3DTaraudagePose d insertsGrenaillage

Documentation sur demande

Rapport de controle dimensionnelCertificat matiereRapport premiere pieceRetour DFMNotes d ingenierie

Exemples de resultats

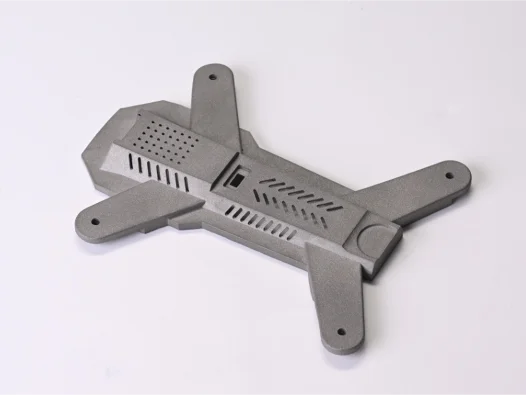
Chassis de drone en titane / base structurelle
Aerospatial

Chassis de drone en titane / base structurelle

Voie : SLM (Ti6Al4V) + microbillage + detensionnement

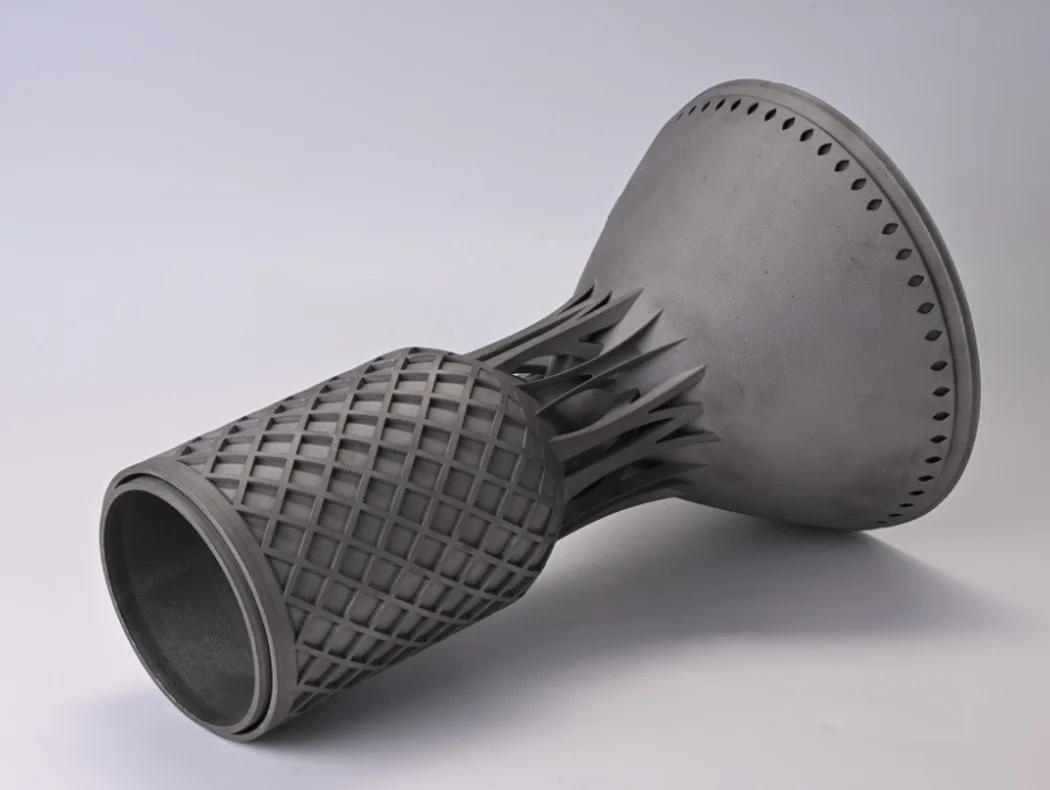
Extension de tuyere de fusee en titane / composant de chambre de combustion
Propulsion

Extension de tuyere de fusee en titane / composant de chambre de combustion

Voie : SLM (Ti6Al4V) + retrait des supports + microbillage + traitement thermique

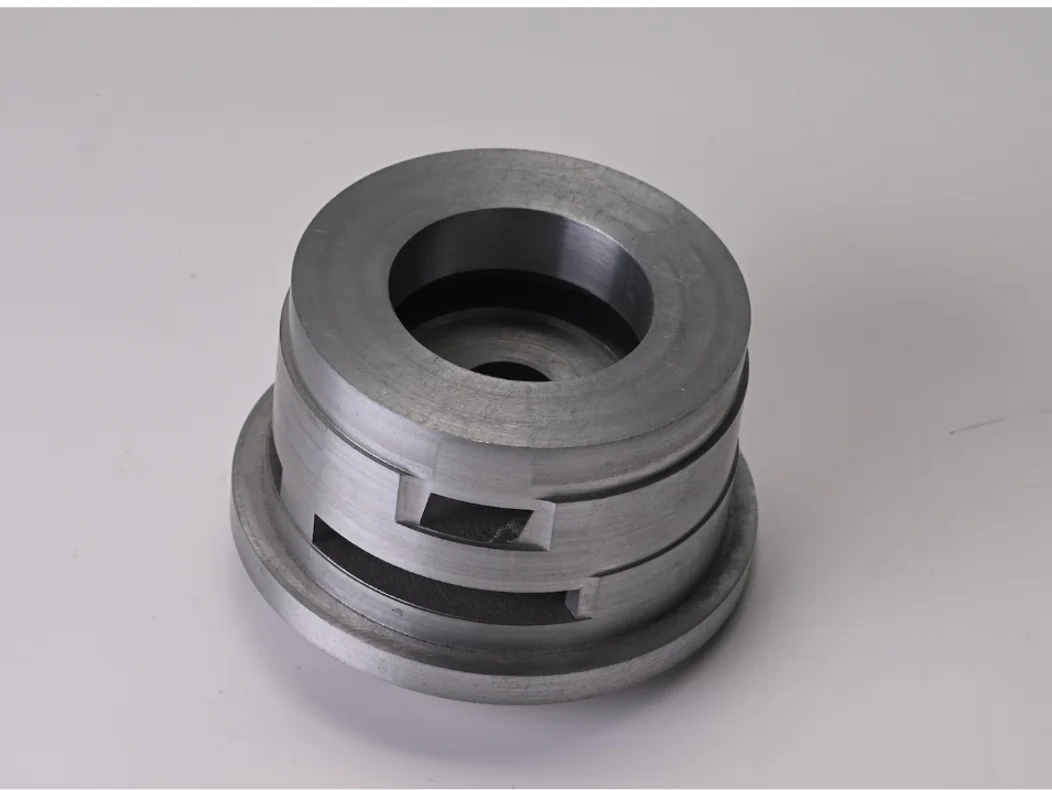
Chemise de valve hydraulique en acier lourd pour la puissance
Ingenierie / Fluides

Chemise de valve hydraulique en acier lourd pour la puissance

Voie : SLM (Acier pour matrices / acier a outils) + tournage/fraisage CNC + rectification de surface

PRET POUR UN DEVIS ?

Televersez votre fichier

To get an accurate quote, provide: 3D CAD file · 2D engineering drawing (crucial for CNC and casting) · Order quantity · Material preference (e.g., Aluminum 6061, Stainless Steel 304, Titanium TC4) · Intended use: Prototyping / Functional Testing / End-Use Production.

Unionfab

Unionfab is China's Largest 3D Printing Manufacturing Company for Rapid Prototyping and On-Demand Production Parts.

Copyright Notice 2026 © Unionfab.com All Rights Reserved.
沪ICP备17023219号-3Region: -, Version: 26.09.18