金属3Dプリント
- 金型不要で最短納期、複雑形状との相性が非常に高い工法です。
- 単価が最も高く、大量生産には不向きです。
- 内部流路やラティスを持つ1-10個の複雑構造部品に最適です。
生産開始前に、部品形状、公差要件、材料、仕上げ要件に応じて、CNC加工、板金加工、金属3Dプリント、またはラピッド鋳造の中から最適な工法を選定します。
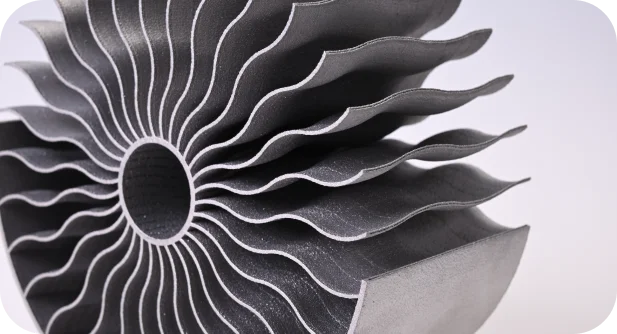 SLM Ti6Al4V
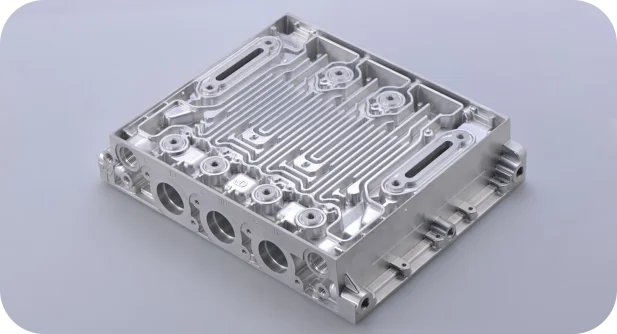 CNC 7075-T6
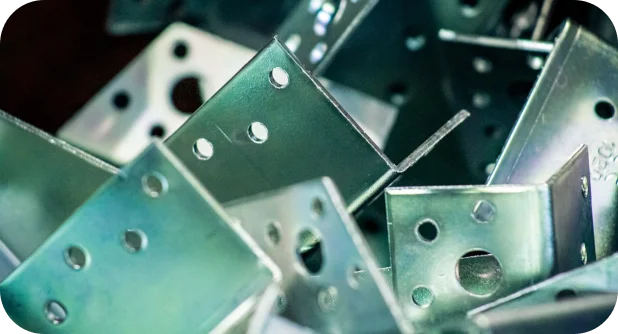 鋼板ブラケット
 精密鋳造ステンレス
形状起点の工法マッチング
生産開始前にDFMフィードバックと納期コミットを提示します。
形状タイプと精度要件を選ぶと、この決定ツリーが生産前に適切な製造ルートを提示します。
For unspecified areas on the CAD: Tolerance >= +/-0.2 mm · Surface roughness >= Ra 6.3 um
各プロセスには固有の形状適合性、コスト構造、性能特性があり、適切な選定は部品タイプの理解から始まります。
スケール 1(最低)〜 5(最高)
初期費用と単価の構造を理解することで、生産着手前に製造コスト全体を見通しやすくなります。
金型不要で、3Dモデルから直接開始可能
設備、金属粉末、後処理コストが高い
金型不要だが、プログラミング、治具、工具準備が必要
加工時間と除去量の影響を強く受ける
金型不要で、展開設計と曲げ段取りが中心
数量が増えるほどコスト低減の余地が広がる
ワックスパターン用治工具と工程開発が必要
数量が増えるほどコスト優位性が大きくなる
図面要件と照らし合わせるための具体的なパラメータです。
| パラメータ | 金属3Dプリント | CNC加工 | 板金加工 | ラピッド鋳造 |
|---|---|---|---|---|
| 公差 | SLM: +/-0.2%/mm (min +/-0.2 mm)Binder Jetting: +/-0.4%/mm (min +/-0.3 mm) | ISO 2768-m(標準)特注で +/-0.005 mm まで対応 | ISO 2768-m(標準) | ISO 8062-3(標準) |
| 表面粗さ | Ra 6.3 um(標準の造形面) | 機械加工面: Ra 0.4-3.2 um研磨: Ra 0.8 um鏡面: Ra 0.2-0.4 um | 加工後: Ra 3.2 um | 鋳肌: Ra 1.6-6.3 um |
| 最大造形サイズ | SLM: 400 x 300 x 400 mmBinder Jetting: 400 x 250 x 250 mm | Up to 4000 x 1500 x 600 mm | Up to 1000 x 1200 mm | 鋳造プロセスにより異なります |
| 最小肉厚 | 0.5 mm | 0.5 mm | 0.6 mm | 通常 1.5 mm亜鉛ダイカストでは 0.8 mm まで対応可能 |
| 標準リードタイム | 2-7 days | 7-15 days | 10-25 days | 15-25 days |
| 最適な用途 | 複雑構造、内部流路、ラティス、小ロット高性能部品 | 高精度、高強度、機能検証、最終用途の無垢金属部品 | 薄肉筐体、ブラケット、シャーシ、パネル、少〜中ロット | 中〜大量の複雑部品、形状自由度と量産コスト優位を両立 |
| 不向きな用途 | 後工程CNCなしで厳しい公差が必要な場合 | 切削工具が届かない複雑な内部形状 | 無垢形状部品や複雑な閉鎖内部空間 | 設計変更が続く初期段階。工装変更が時間とコストを増やします |
構造要件、重量目標、耐食性、業界規格への適合要件から選定できます。
軽量で加工しやすく、筐体、フレーム、構造ブラケットに広く使用されます。AlSi10MgはSLM造形向けです。
耐食性と高強度を備えます。316Lは医療・海洋向け、17-4PHは高強度造形部品向けです。
比強度が非常に高く、航空構造、医療インプラント、軽量化が重要な部品に適します。
金型インサート、耐摩耗部品、高い機械応力サイクルに耐える必要がある部品向けです。
高い導電性と熱伝導性を持ち、コネクタ、熱交換器、電装部品に適します。
1000°C超でも高強度を維持し、航空タービン、燃焼部品、極限高温の産業部品に適します。
各材料に最適な工法と、その際のトレードオフを示します。
| 材料 | 金属3Dプリント | CNC加工 | 板金加工 | ラピッド鋳造 | 代表用途 |
|---|---|---|---|---|---|
| アルミニウム(AlSi10Mg, 6061) | AlSi10Mg, 6061 | 最適 | 5052 sheet | Cast Al alloys | 筐体、フレーム、ブラケット |
| ステンレス鋼(304, 316L) | 316L, 17-4PH | 優秀 | SUS304, SUS316 | 304, 316 casting | 医療、海洋、食品機器 |
| チタン TC4(Ti6Al4V) | 最適ルート | 高コスト・低速 | 一般的ではない | 精密鋳造 | 航空宇宙、インプラント、軽量部品 |
| 炭素鋼 | マルエージング鋼 | 最適ルート | SPCC, SECC, SGCC | 炭素鋼鋳物 | 構造部品、治工具 |
| 銅 / 真鍮 / 青銅 | CuCrZr SLM | 最適ルート | Copper sheets | Brass, bronze casting | コネクタ、熱交換器 |
| ニッケル基超合金(Inconel) | Inconel 625 | 難削・低速 | 一般的ではない | 超合金鋳物 | タービン、高温機器部品 |
CADファイル、材料希望、数量、公差要件を共有します。
金属3Dプリントは自動DFMと即時見積に対応します。その他の工法は24時間以内に手動レビューされます。
確定した印刷、機械加工、板金、または鋳造ルートに沿って進行し、後処理も同じワークフロー内で対応します。
寸法検査、表面確認を行い、必要に応じて材質証明を添えて出荷します。
形状、材料、公差要件に応じて、CNC加工、板金加工、金属3Dプリント、またはラピッド鋳造を確定します。重要面に厳しい管理が必要な場合は、局所CNC仕上げを追加します。
確定した材料と工法で製作します。ねじ加工、インサート、熱処理、アルマイト、コーティング、研磨など、指定の仕上げや後処理にも対応します。
必要に応じて寸法検査レポートを提供し、材質証明はご要望に応じて対応します。生産前にはDFMフィードバックと技術メモを共有し、納品時にはラベル付きバッチ梱包で出荷します。
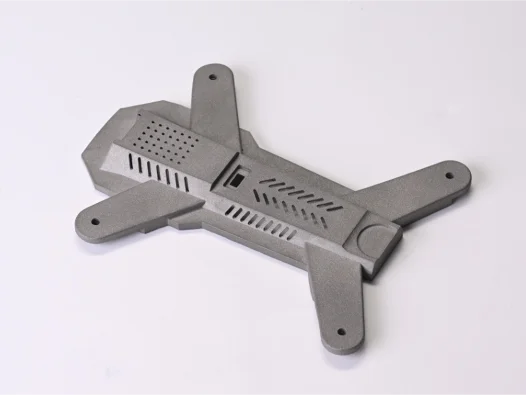
ルート: SLM(Ti6Al4V)+ ビーズブラスト + 応力除去
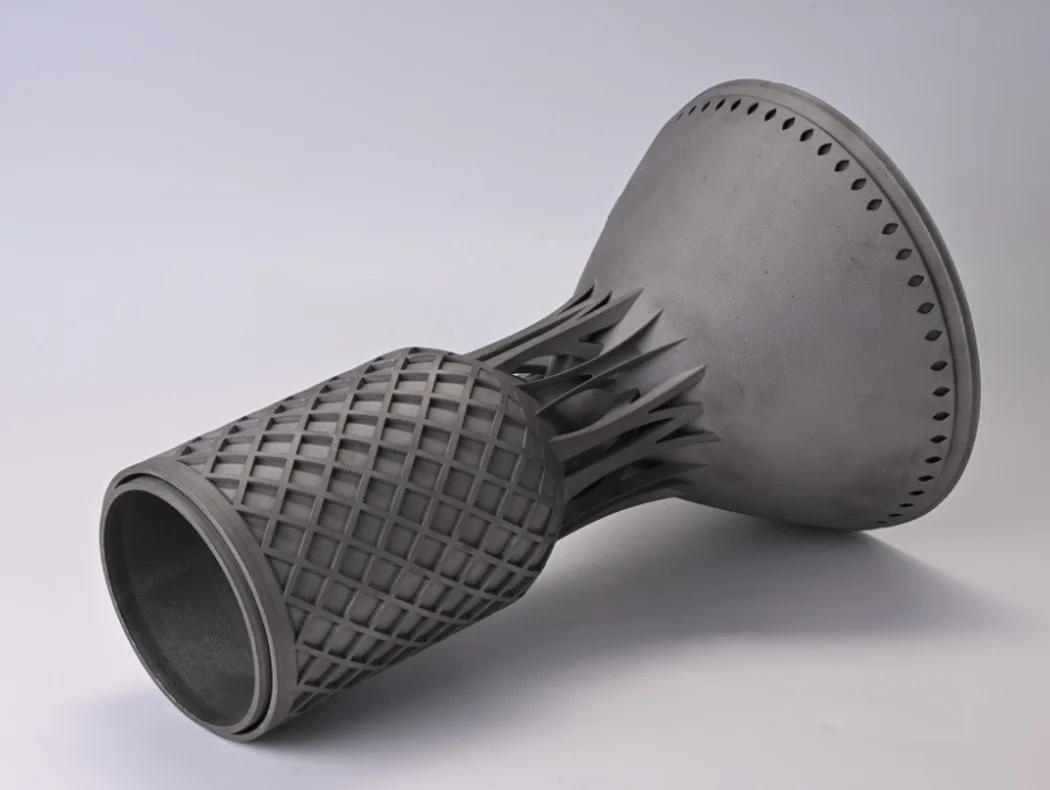
ルート: SLM(Ti6Al4V)+ サポート除去 + ビーズブラスト + 熱処理
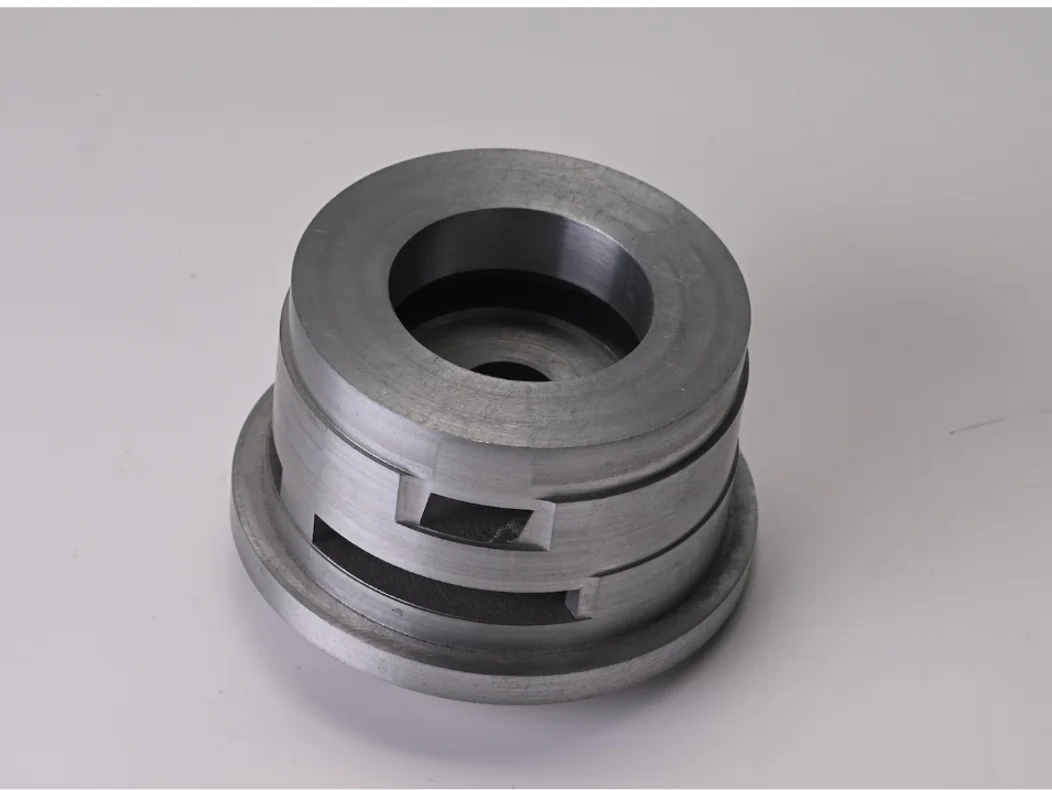
ルート: SLM(ダイス鋼 / 工具鋼)+ CNC旋削 / フライス + 平面研削
見積をご希望ですか?
To get an accurate quote, provide: 3D CAD file · 2D engineering drawing (crucial for CNC and casting) · Order quantity · Material preference (e.g., Aluminum 6061, Stainless Steel 304, Titanium TC4) · Intended use: Prototyping / Functional Testing / End-Use Production.

Unionfab is China's Largest 3D Printing Manufacturing Company for Rapid Prototyping and On-Demand Production Parts.


