BEARBEITUNGSMÖGLICHKEITEN
3/4/5AXIS
Fortschrittliche vertikale und horizontale CNC Fräs-, Dreh- und Portaldreh-Fräsbearbeitung.
Arbeiten Sie mit Unionfab zusammen, einem chinesischen Anbieter für CNC-Mill-Turn-Bearbeitung mit eigener mehrachsiger Fertigung und einem Netzwerk von über 300 geprüften Lieferanten. So erhalten Sie komplexe Teile in einer Aufspannung mit engen Toleranzen, gleichbleibender Qualität und wettbewerbsfähigen Preisen.

STEP | STP | IGS | DWG | DXF | PDF Dateien und mehr
Sofortangebot für CNC-Mill-Turn-Bearbeitung erhalten Nein MOQ • ISO 27001 zertifiziert • Kostenlose DFM Analyse

BEARBEITUNGSMÖGLICHKEITEN
Fortschrittliche vertikale und horizontale CNC Fräs-, Dreh- und Portaldreh-Fräsbearbeitung.
PRÄZISION
ISO 2768-m (Standard); Kundenspezifische enge Toleranzen bis zu ±0,0002" (±0,005 mm).
HERSTELLUNGSWAAGE
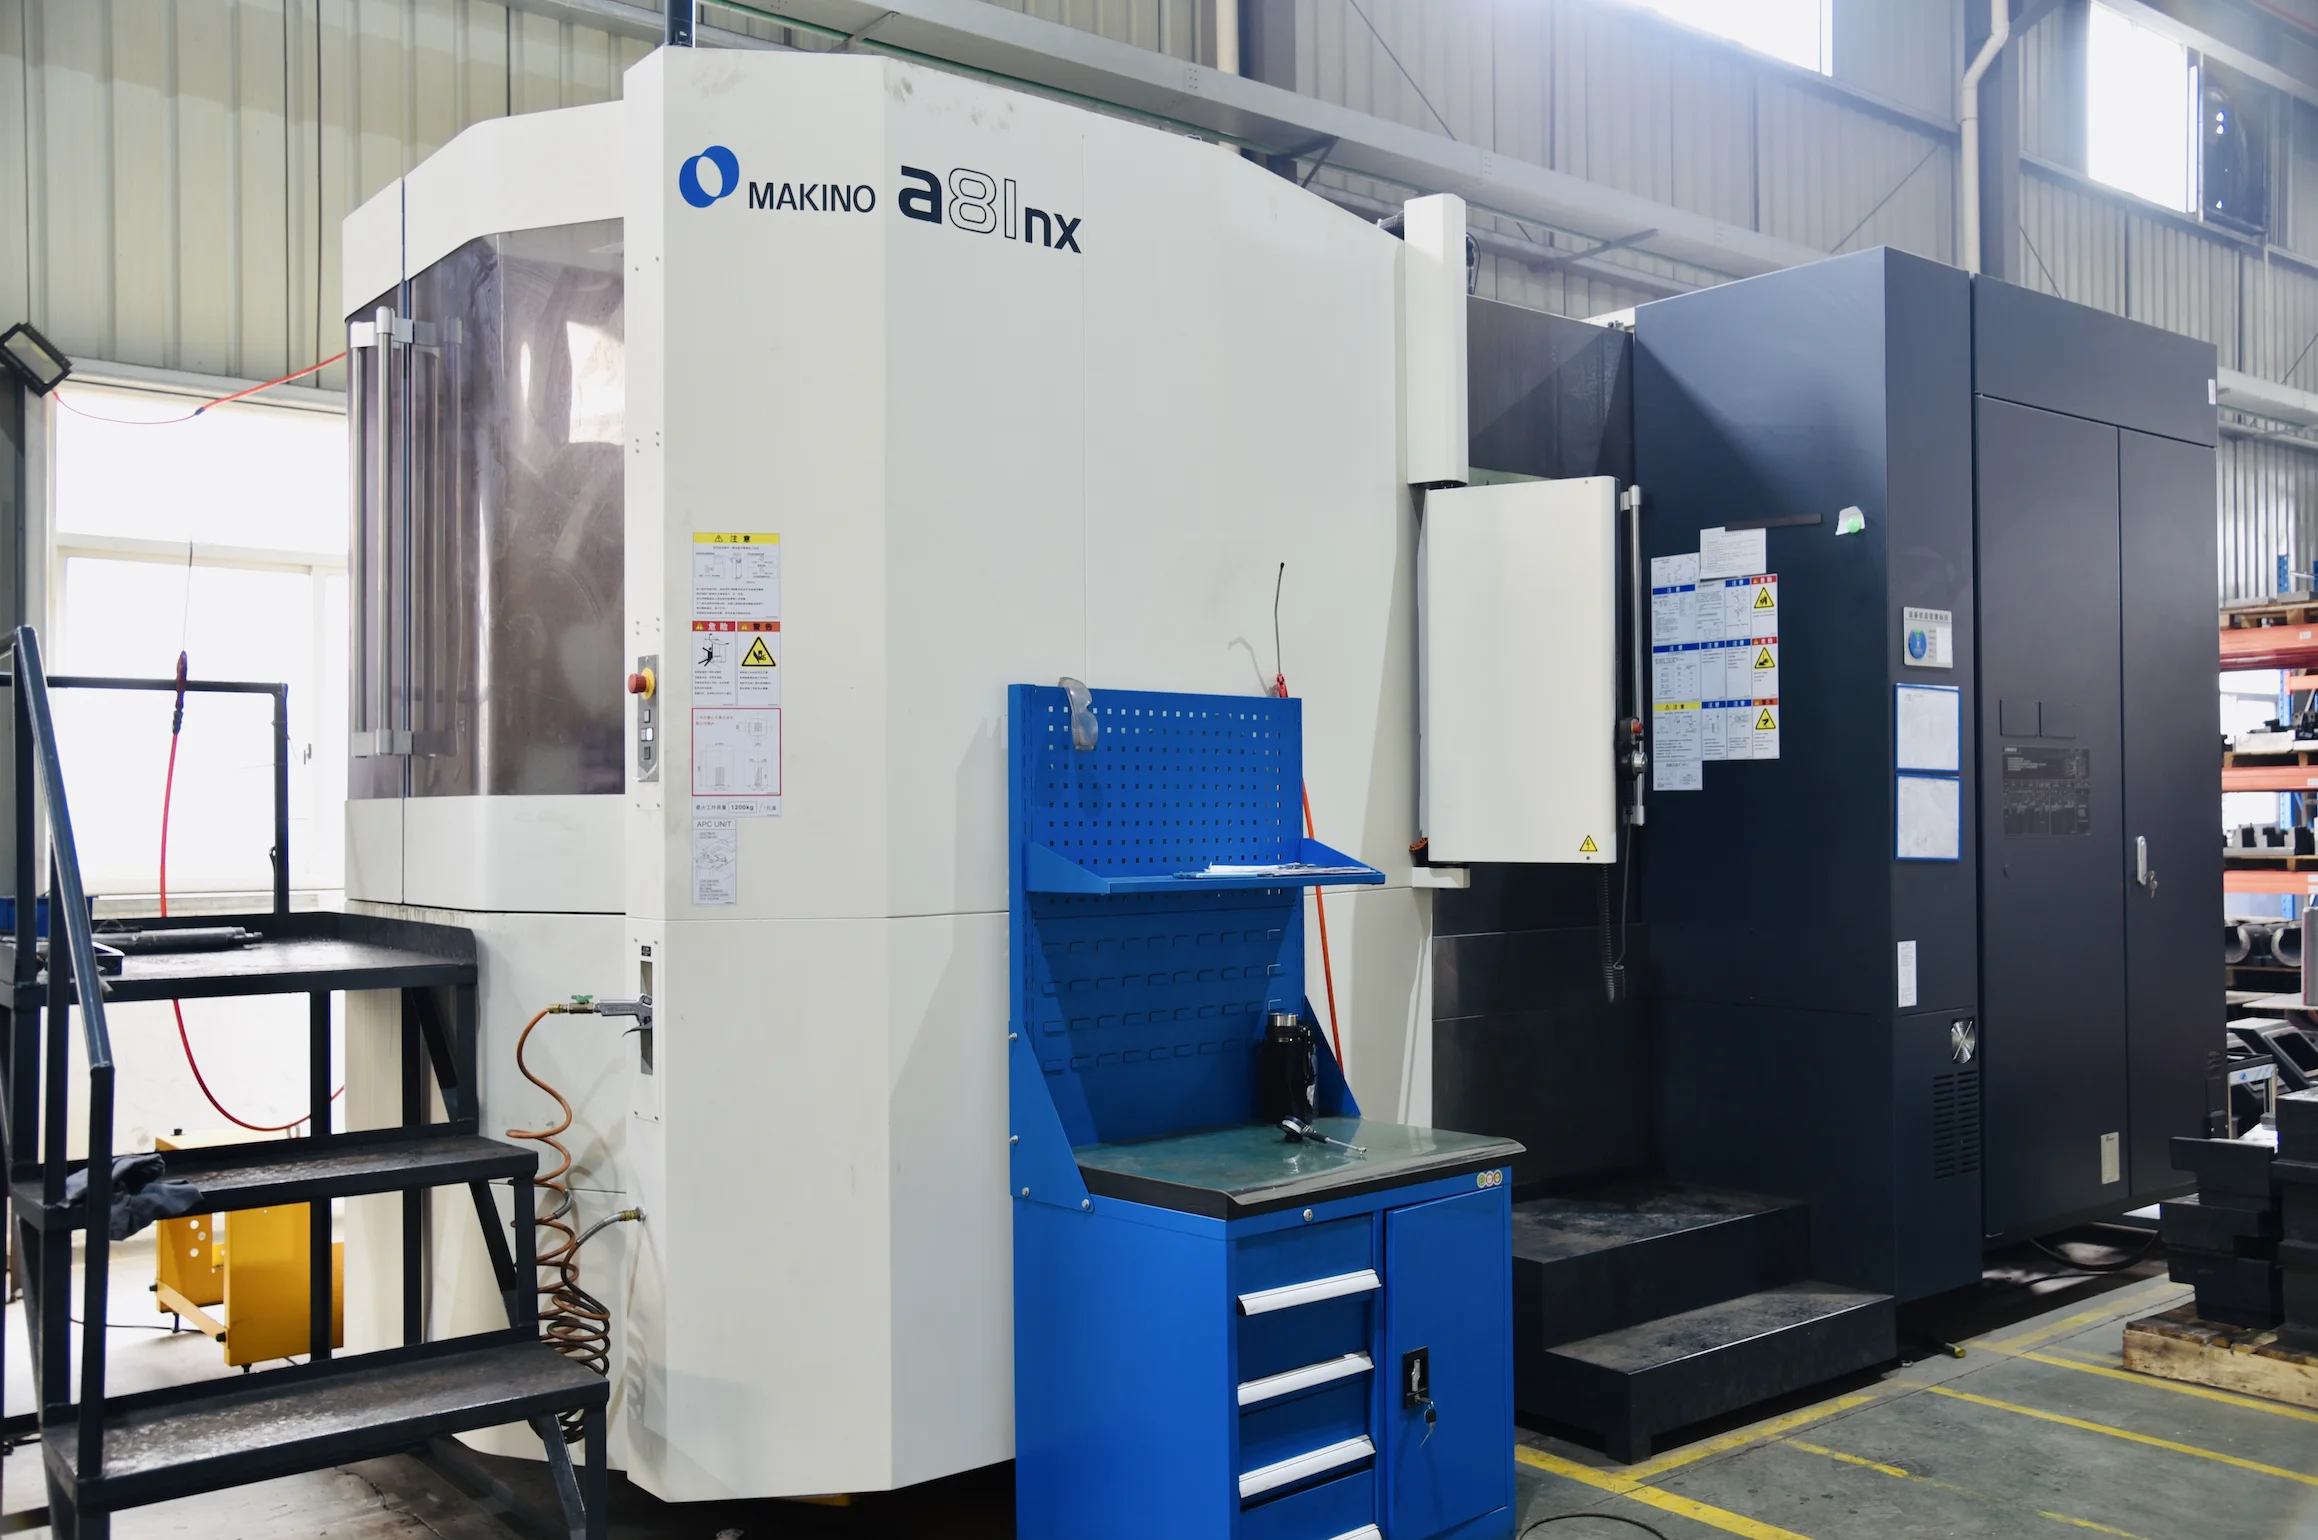
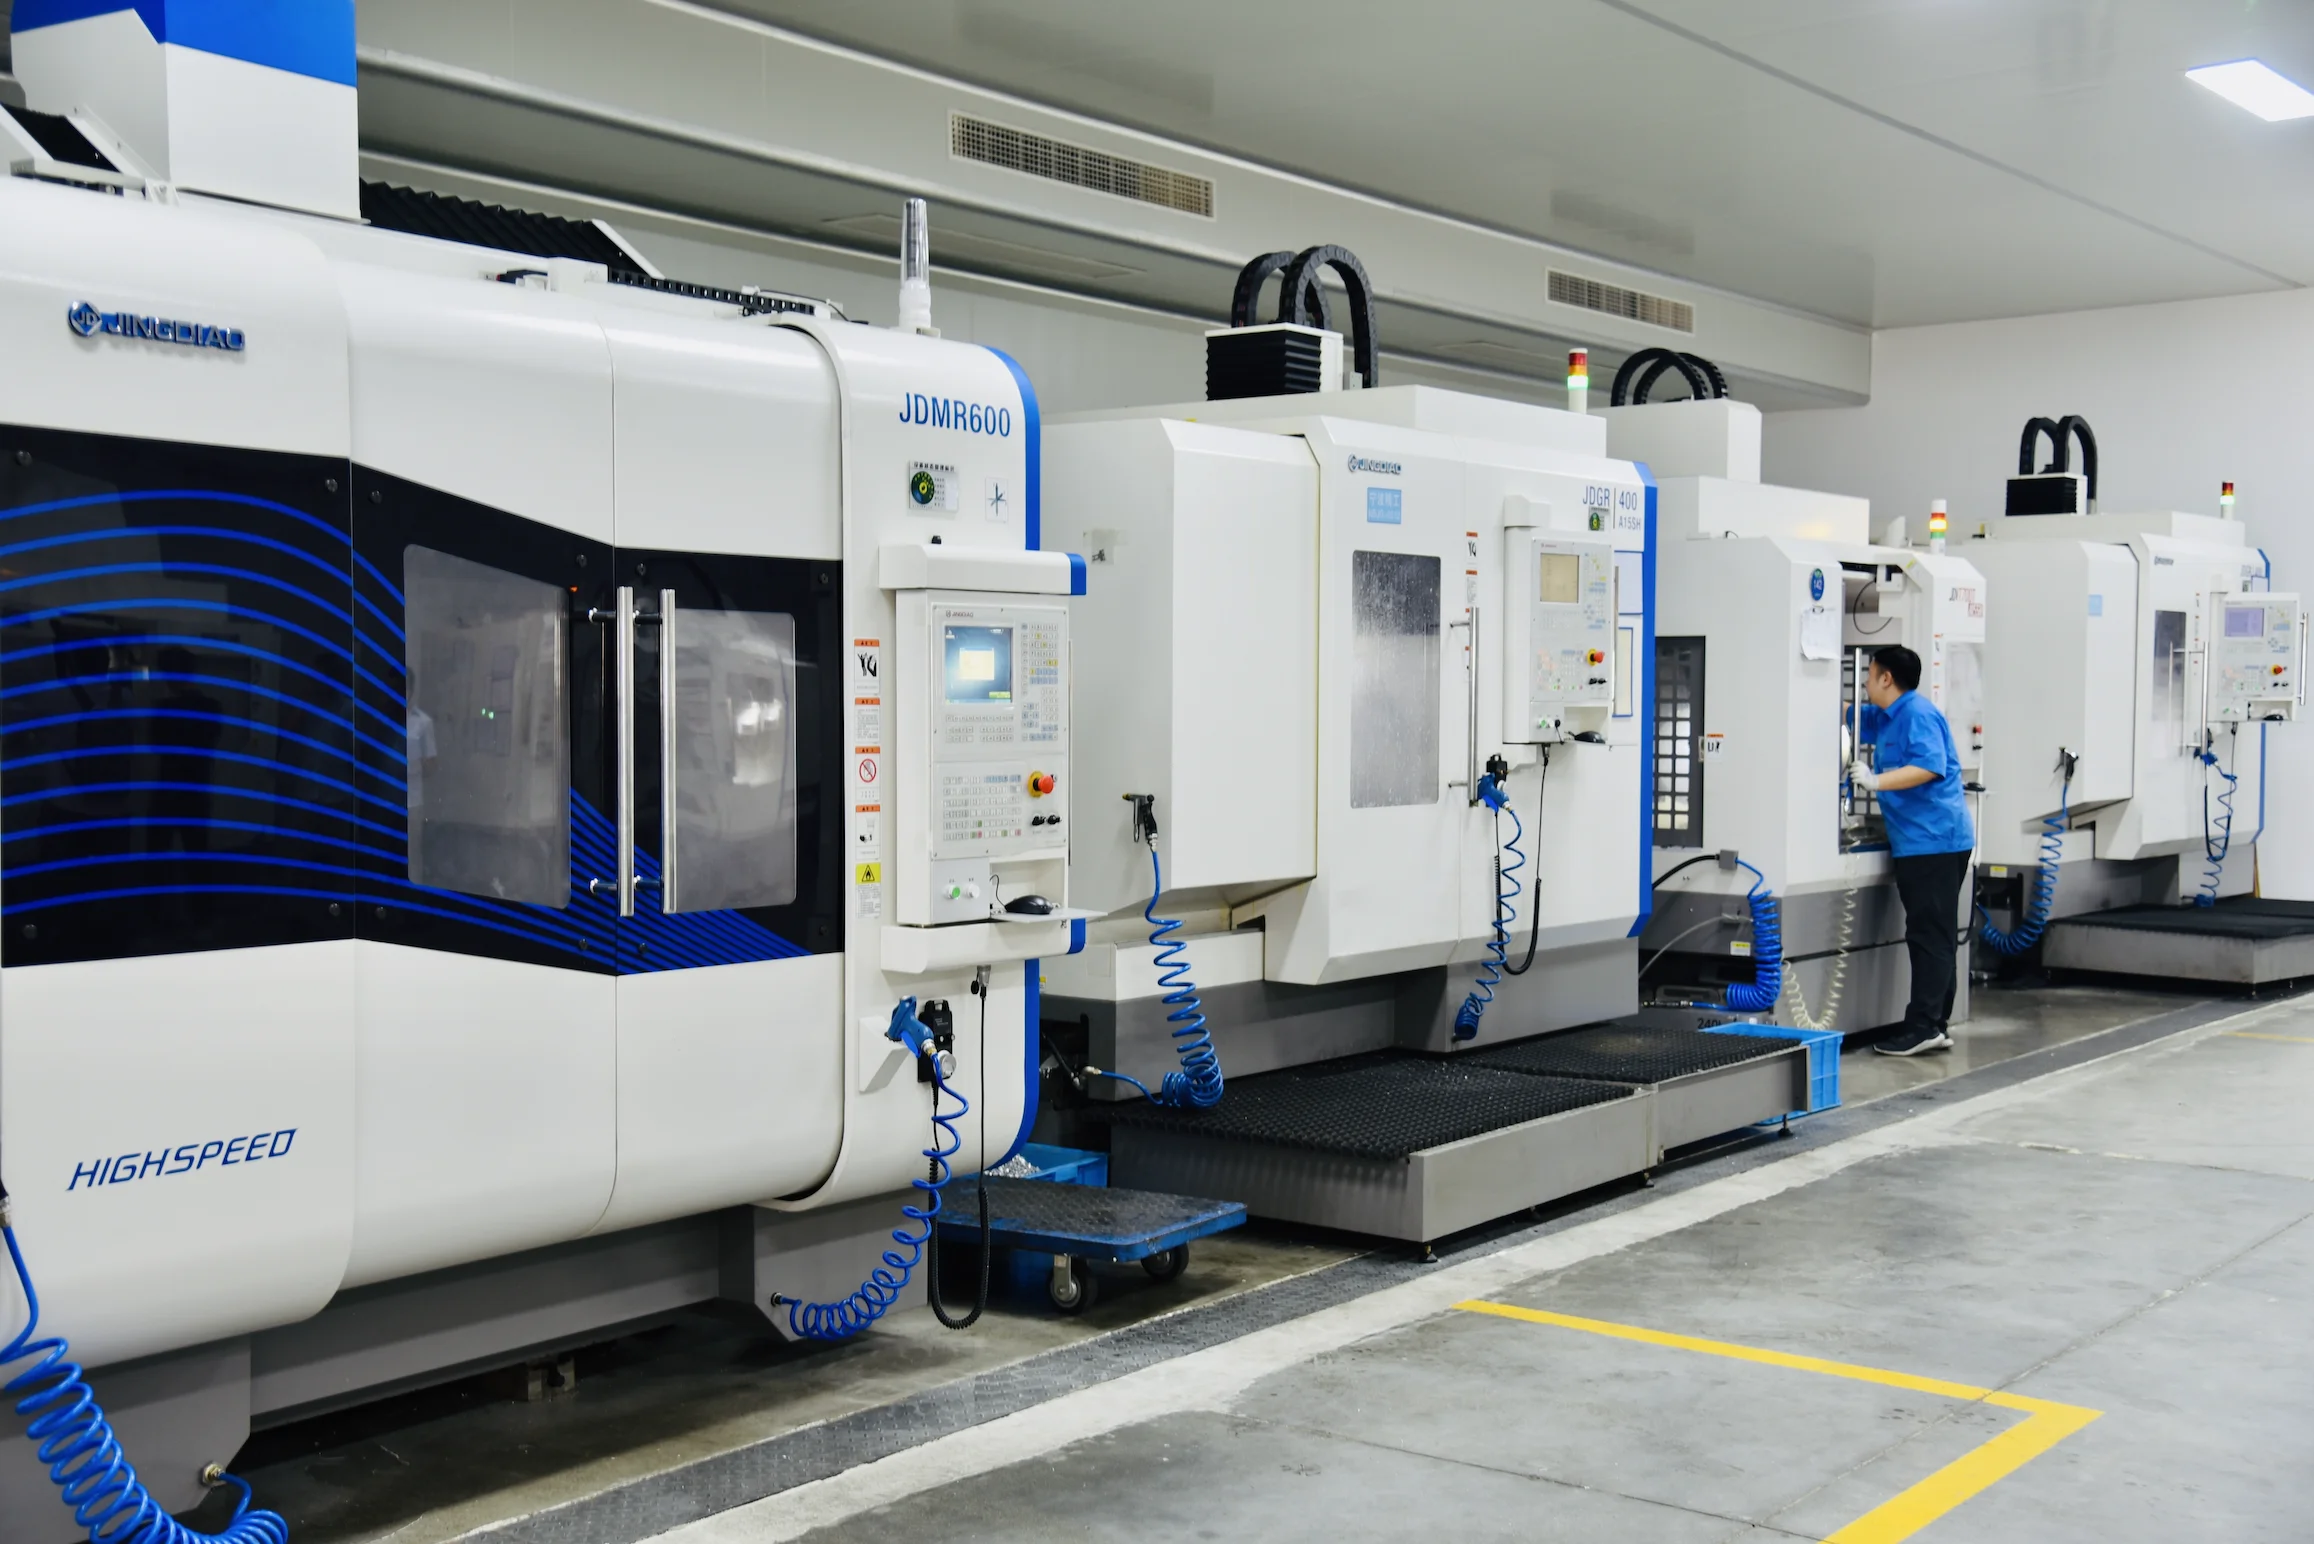
Über 400 fortschrittliche CNC Bearbeitungszentren (Mazak, DMG MORI, Makino usw.) in 4 hauseigenen Einrichtungen.
ZERTIFIZIERT
ISO 9001, 14001, 13485 & IATF 16949 zertifiziert mit NDA-gesicherten Fertigungsabläufen.
Die Mill-Turn-Bearbeitung kombiniert CNC-Drehen und CNC-Fräsen auf einer einzigen Maschinenplattform. Das Werkstück rotiert beim Drehen, während angetriebene Werkzeuge Fräsen, Bohren, Gewindeschneiden und Nuten ausführen, um Flächen, Bohrungen, Schlitze und außermittige Merkmale von einem gemeinsamen Bezug aus zu erzeugen. Je nach Maschinenkonfiguration können C-Achs-Steuerung, Y-Achs-Bewegung, eine Gegenspindel, ein Reitstock oder ein B-Achs-Fräskopf eingesetzt werden, um komplexe Teile mit weniger Aufspannungen zu fertigen.
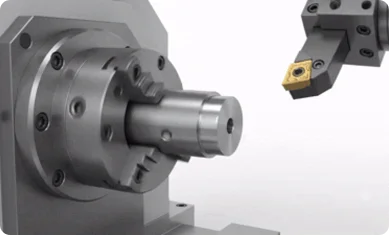
Die Bearbeitung gedrehter und gefräster Merkmale von einem gemeinsamen Bezug aus verbessert Rundlauf, Winkellage und die Genauigkeit zwischen den Merkmalen.
Mehr Operationen auf einer Maschine reduzieren Teiletransfers, Vorrichtungswechsel und Übergaben zwischen Dreh- und Fräsprozessen.
Die konsolidierte Bearbeitung reduziert Wartezeiten, den Transport unfertiger Teile und die Zeit für sekundäre Aufspannungen bei komplexen Teilen.
Bei Teilen, die sonst mehrere Maschinen und Vorrichtungen erfordern würden, kann die Mill-Turn-Bearbeitung Arbeits-, Einricht- und Prüfaufwand reduzieren.
Mill-Turn-Bearbeitung ist die richtige Wahl, wenn Ihr Teil eine oder mehrere der folgenden Bedingungen erfüllt:
Es kombiniert rotationssymmetrische Geometrie mit gefrästen, gebohrten, Gewinde- oder außermittigen Merkmalen
Getrenntes Drehen und Fräsen würde mehrere Aufspannungen oder erneutes Einrichten erfordern
Gedrehte Durchmesser und gefräste oder gebohrte Merkmale müssen auf einen gemeinsamen Bezug ausgerichtet sein
Das Teil muss an beiden Enden oder über mehrere Seiten bearbeitet werden
Querbohrungen, Flächen, Keilnuten, Schlitze, Nuten oder Gewinde erfordern eine kontrollierte Winkellage
Wiederholtes erneutes Einrichten könnte einen Toleranzstapel oder Positionsfehler verursachen
Wir bieten eine umfangreiche Auswahl an hochwertigen CNC-Materialien, die sorgfältig ausgewählt wurden, um optimale Leistung für Ihre vielfältigen Anwendungen zu gewährleisten.
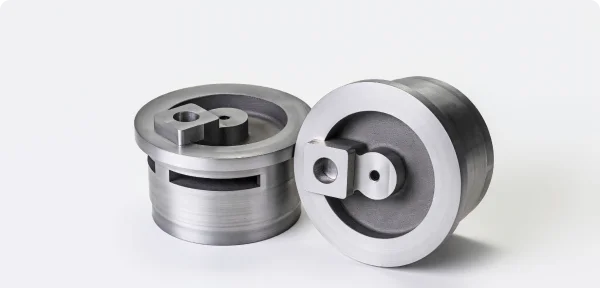
Wählen Sie aus über 60 Hochleistungslegierungen von Unionfab, darunter Aluminium, Edelstahl, Messing, Kupfer, Titan und andere, für starke, präzise und produktionsbereite Teile.
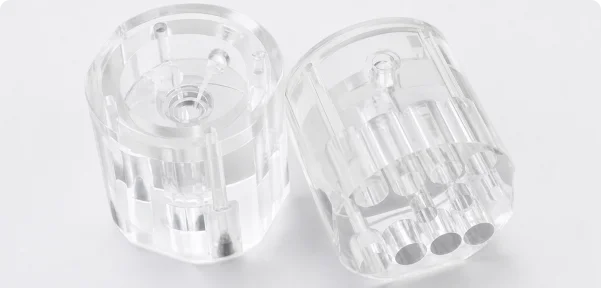
Wählen Sie aus den technischen Kunststoffen von Unionfab wie ABS, PC, POM, Nylon, PEEK und Acryl für leichte, isolierende und verschleißfeste Komponenten.
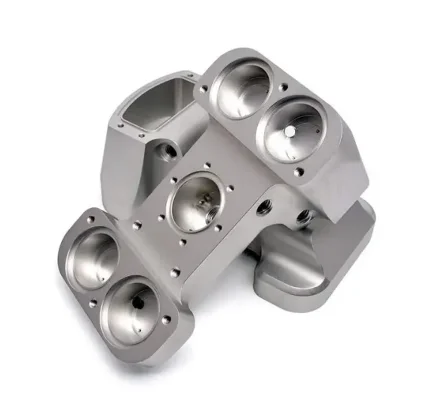
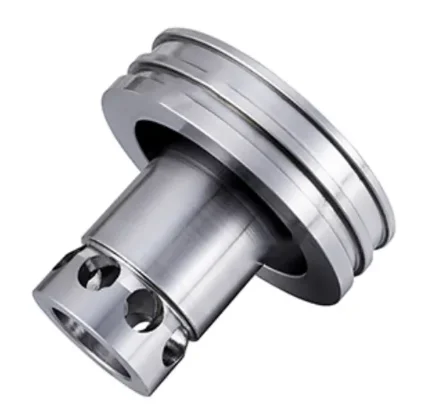
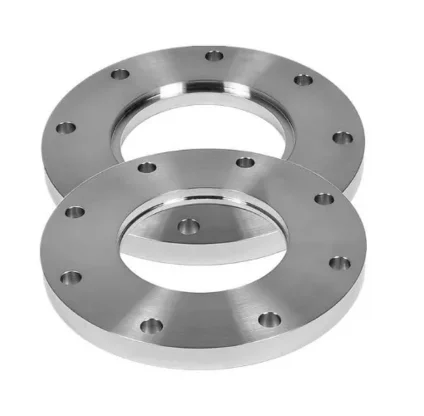
Ein großartiger Teil verdient einen großartigen Abschluss. Wir bieten eine vielfältige Auswahl an Oberflächenbehandlungen, um die Haltbarkeit, Funktionalität und das Aussehen Ihrer CNC bearbeiteten Teile zu verbessern. Durchsuchen Sie unten unsere Möglichkeiten:
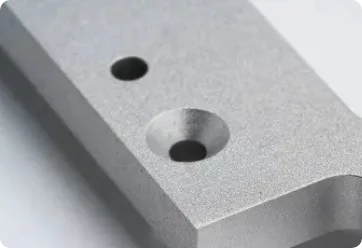
Eine mechanische Oberflächenbehandlung, bei der das Teil mit hohem Druck mit feinen Glasperlen bombardiert wird, um Werkzeugspuren zu entfernen und eine gleichmäßige, matte Textur zu erzeugen.
Erzielen Sie ein gleichmäßiges, nicht reflektierendes ästhetisches Finish und verbergen Sie kleinere Oberflächenfehler auf Unterhaltungselektronik, Gehäusen oder Griffflächen.
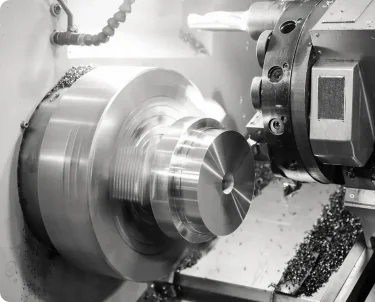
Die Mill-Turn-Bearbeitung hält gedrehte Durchmesser in einer Aufspannung zu gefrästen Flächen, Keilnuten, Querbohrungen, Anschlüssen und Gewindemerkmalen ausgerichtet und reduziert dadurch den Toleranzstapel über rotierende und durchflussregelnde Komponenten hinweg.
Typical parts: Wellen, Spindeln, Antriebswellen, Buchsen, Hülsen, Kupplungen, Riemenscheiben, Lagersitze, Ventilkörper, Ventilschäfte, Düsen, hydraulische und pneumatische Fittings, Adapter
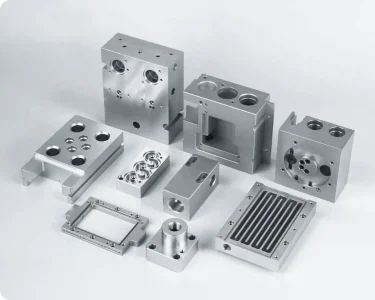
Die Mill-Turn-Bearbeitung unterstützt Schnittstellenkomponenten mit gedrehten Passflächen sowie gefrästen Flächen, Schlitzen oder Gewindemerkmalen, die von demselben Bezug aus bearbeitet werden, und gewährleistet so eine gleichbleibende Passung und Funktion.
Typical parts: Steckverbinder, Sensorgehäuse, Instrumentengehäuse, elektronische Schnittstellenkomponenten
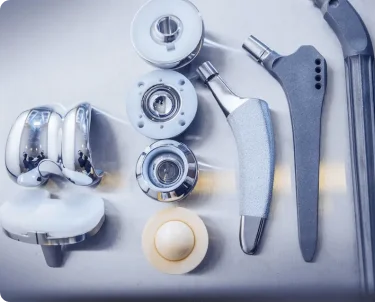
Weniger Aufspannungen und eine kontrollierte Merkmalsausrichtung unterstützen die engen Toleranzen und die Wiederholbarkeit, die für patientennahe und technisch kritische Komponenten erforderlich sind.
Typical parts: Komponenten medizinischer Geräte, chirurgische Werkzeugkomponenten, implantatbezogene Komponenten, präzise medizinische Gehäuse
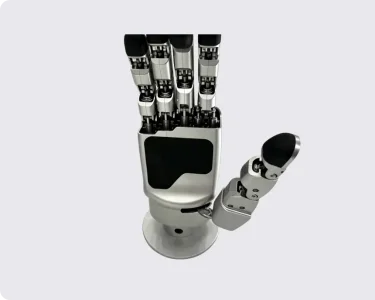
Die Mill-Turn-Bearbeitung erhält die Positionsgenauigkeit zwischen gedrehten und gefrästen Merkmalen an Gelenk- und Bewegungssteuerungskomponenten und unterstützt eine gleichbleibende Leistung bei Prototypen und in der Serienfertigung.
Typical parts: Robotergelenkkomponenten, Endeffektorteile, Präzisionswerkzeugkomponenten, Aktuatorgehäuse
Bei herkömmlichen CNC-Abläufen werden Drehen und Fräsen häufig in unterschiedliche Operationen aufgeteilt. Die Mill-Turn-Bearbeitung integriert beide Prozesse, um Teiletransfers zu reduzieren und engere Beziehungen zwischen gedrehten und gefrästen Merkmalen zu erhalten.
| Vergleich | CNC-Mill-Turn-Bearbeitung | Getrenntes CNC-Drehen & -Fräsen |
|---|---|---|
| Anzahl der Aufspannungen | Mehrere Operationen werden häufig in einer oder mit weniger Aufspannungen abgeschlossen | Erfordert meist getrennte Aufspannungen für Drehen und Fräsen |
| Unterstützte Operationen | Drehen, Fräsen, Bohren, Gewindeschneiden, Ausspindeln, Nuten und außermittige Bearbeitung – alles in einer Aufspannung | Die gleichen Operationen sind meist möglich, erfordern jedoch getrennte Dreh- und Fräsmaschinen bzw. Aufspannungen |
| Merkmalsausrichtung | Gedrehte und gefräste Merkmale können von einem gemeinsamen Bezug aus bearbeitet werden, wodurch der Repositionierungsfehler sinkt | Die Ausrichtung hängt von genauem erneuten Einrichten zwischen den Aufspannungen ab |
| Toleranzstapel | Das Risiko wiederholter Teiletransfers sinkt, da die Merkmale auf einen gemeinsamen Bezug bezogen bleiben | Höheres Risiko kumulierter Einrichtabweichungen |
| Bearbeitung beider Enden | Kann bei vorhandener Gegenspindel automatisiert werden | Erfordert meist eine separate Aufspannung für die Bearbeitung des zweiten Endes |
| Am besten geeignet für | Rotationssymmetrische Teile mit zusätzlichen gefrästen, gebohrten, Gewinde- oder außermittigen Merkmalen | Einfache Drehteile oder überwiegend prismatische Frästeile |
| Kostenaspekte | Kosteneffizient, wenn die Prozesskonsolidierung mehrere Aufspannungen überflüssig macht | Für geometrisch einfache Teile oft wirtschaftlicher |
Wir halten uns an ein strenges mehrstufiges Prüfprotokoll, um sicherzustellen, dass jedes Teil Ihren genauen Spezifikationen entspricht.
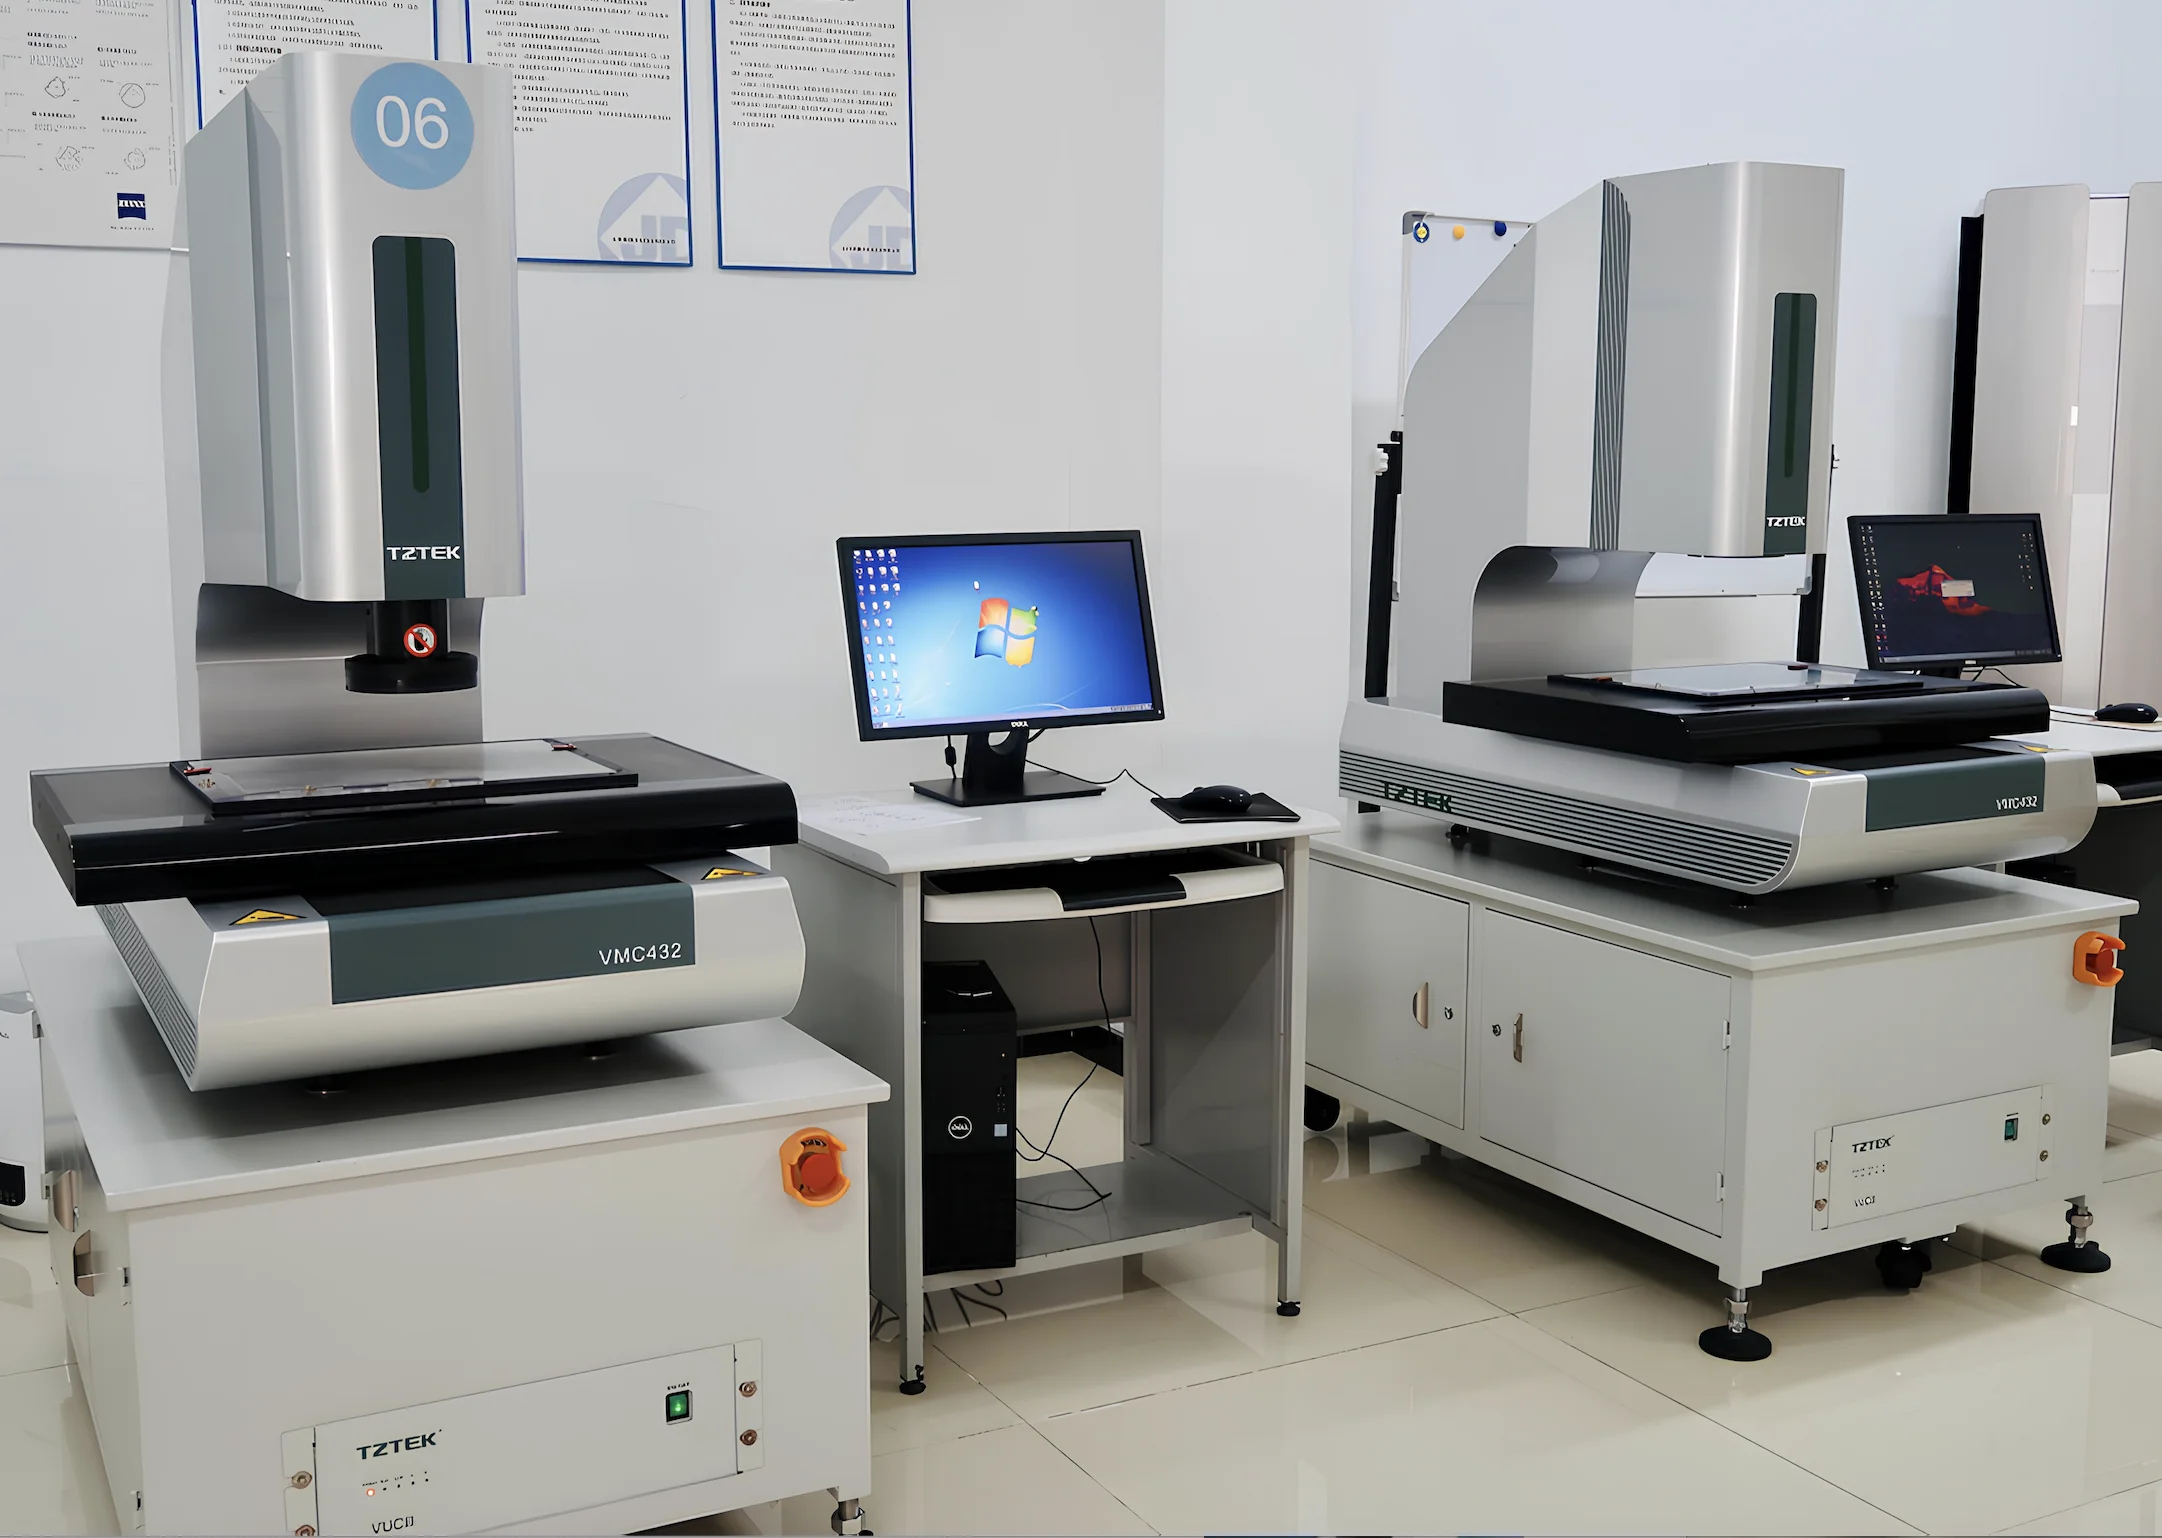
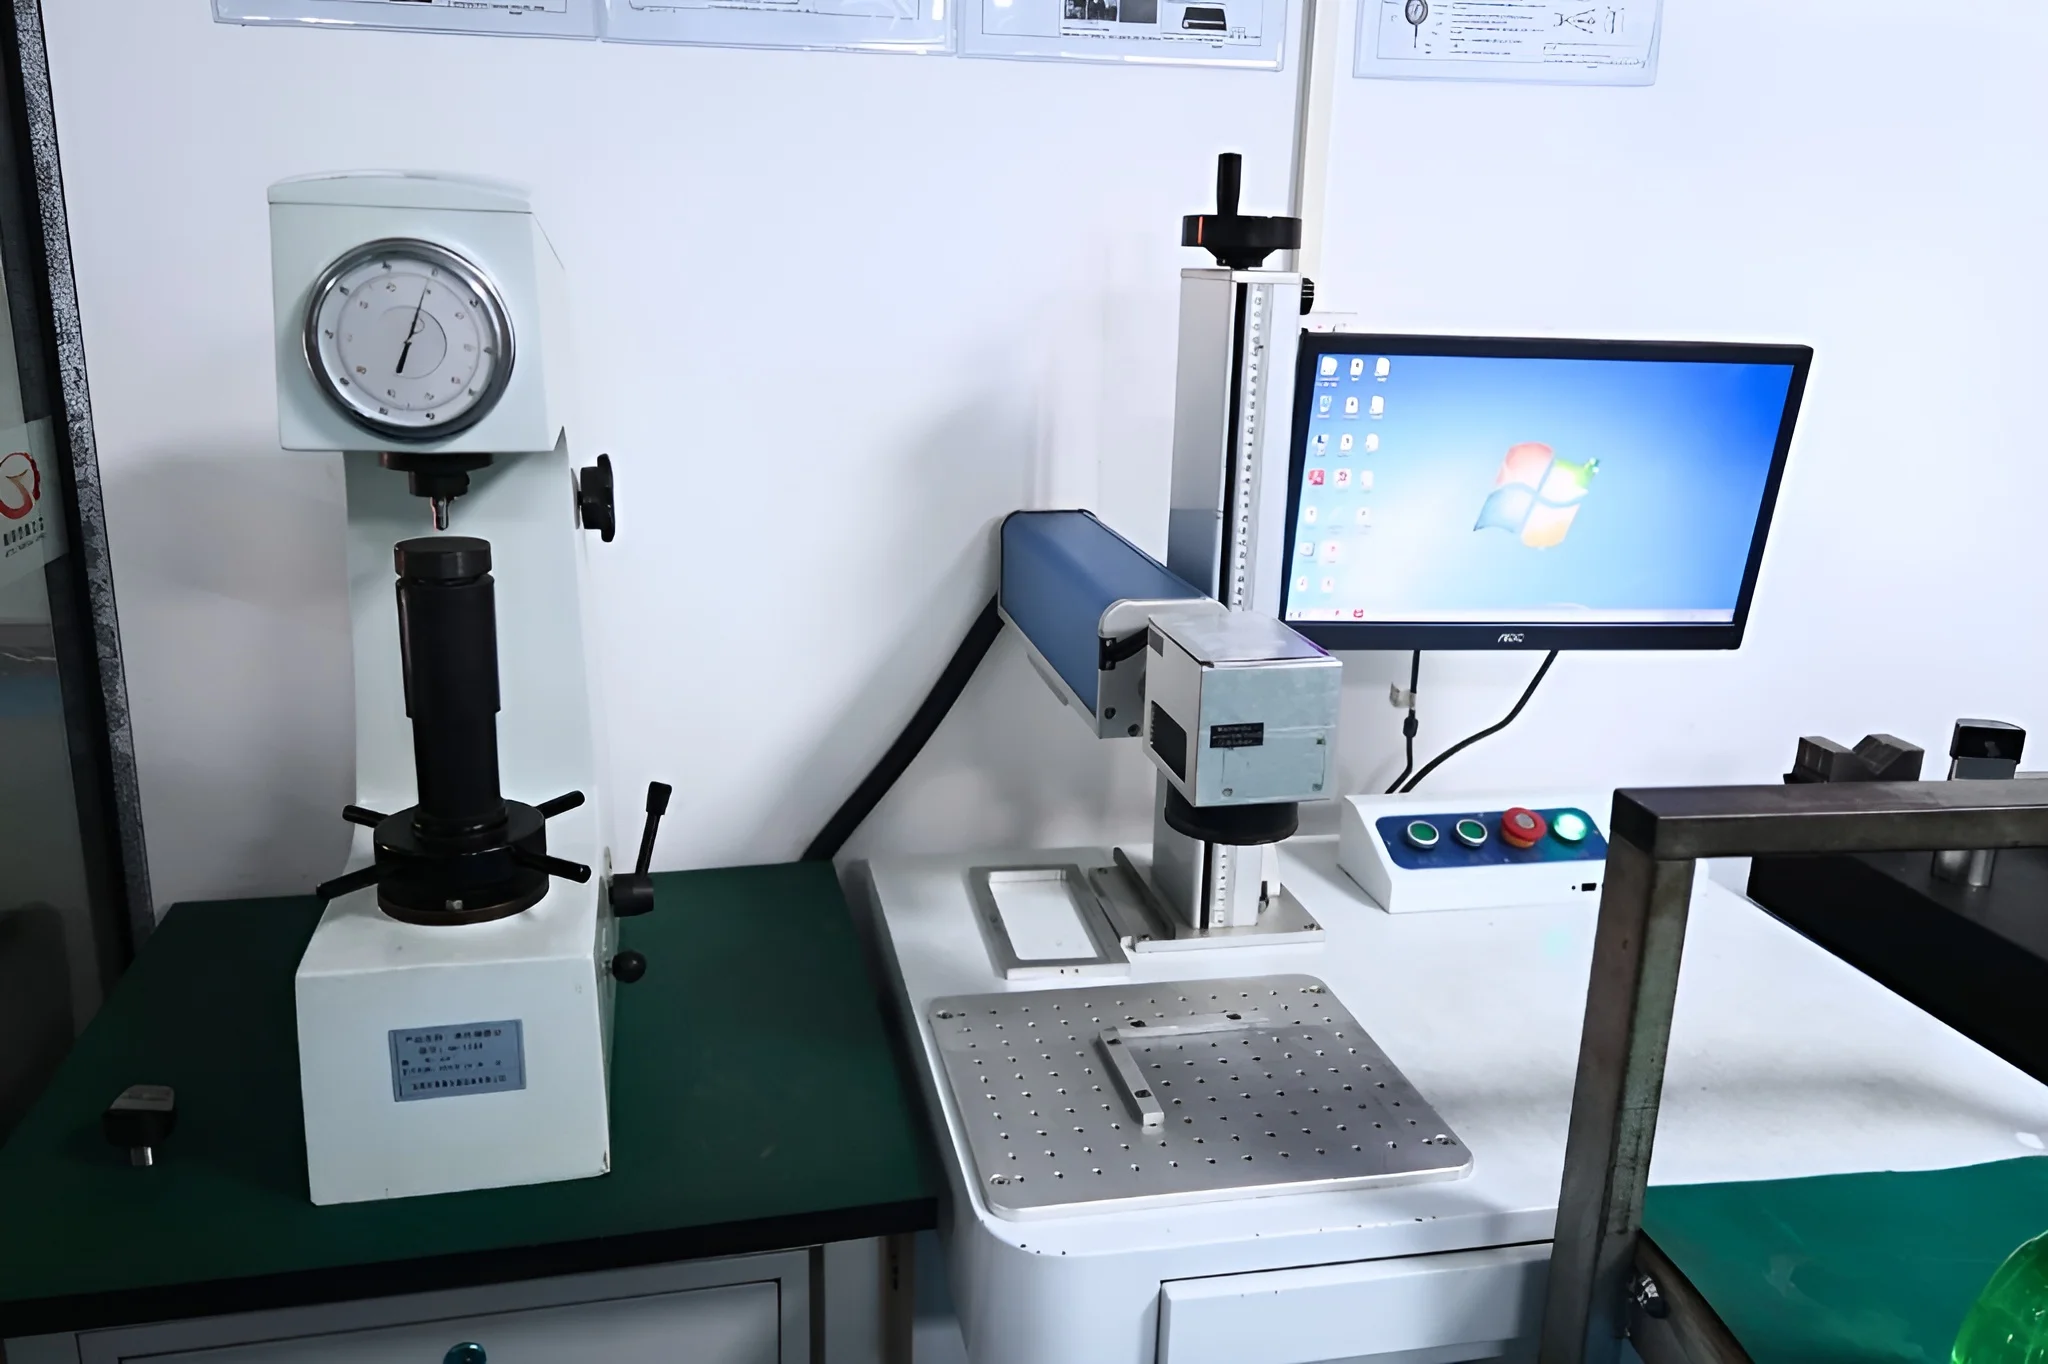
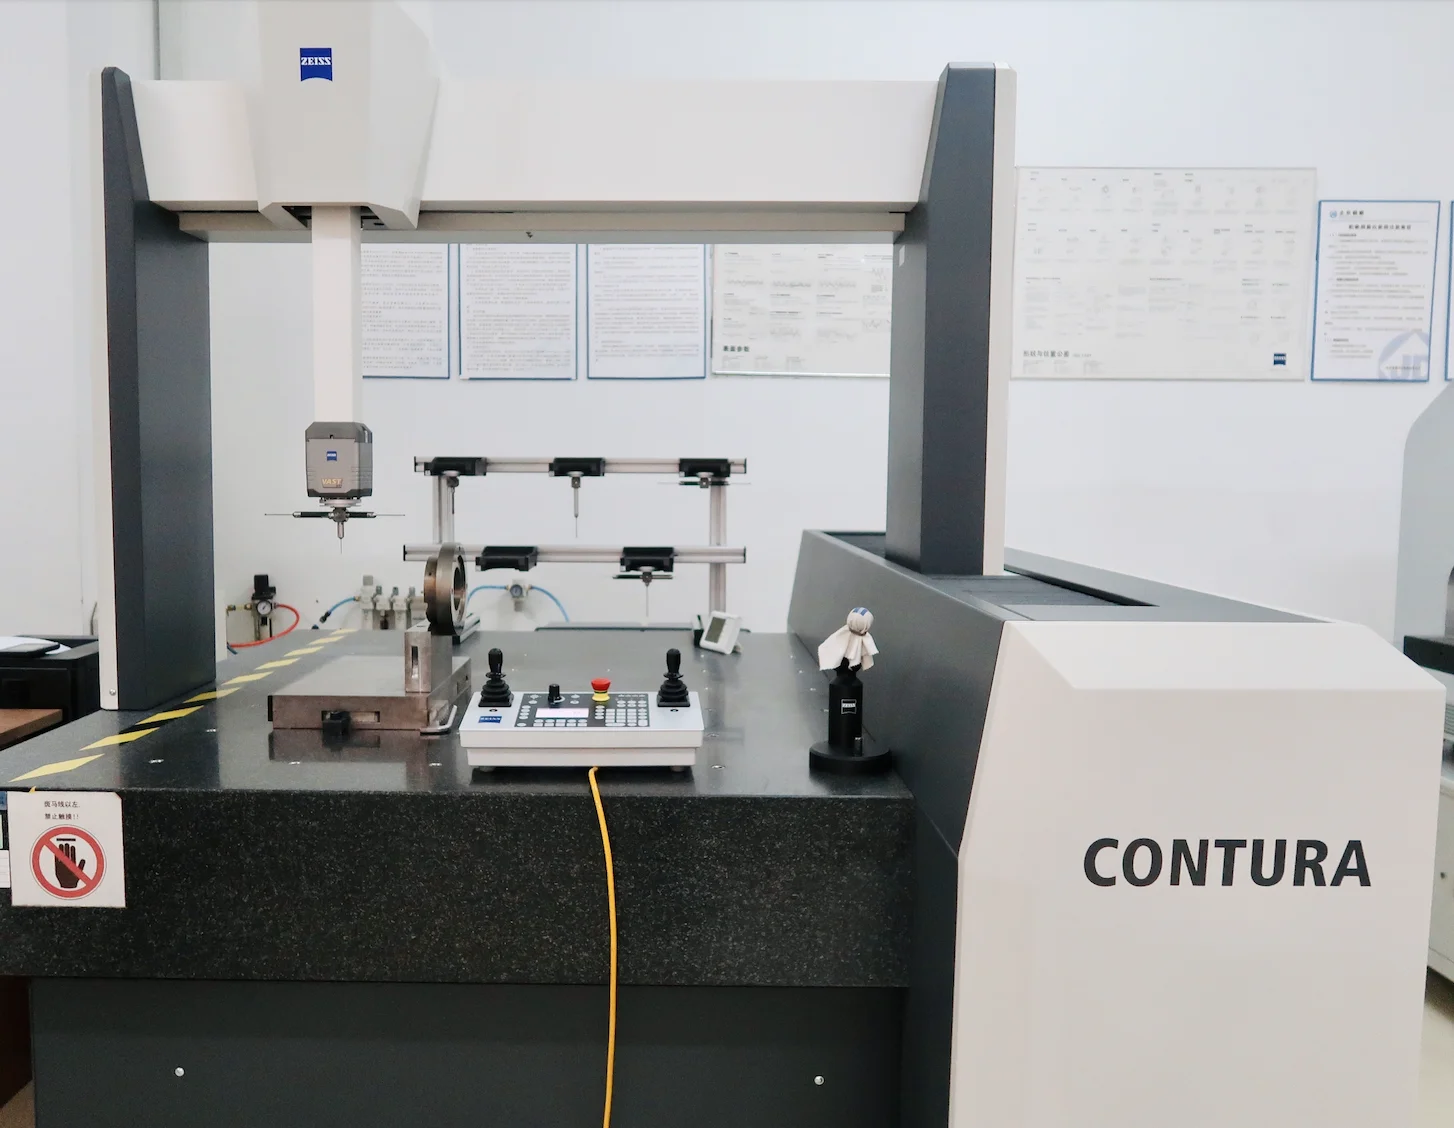
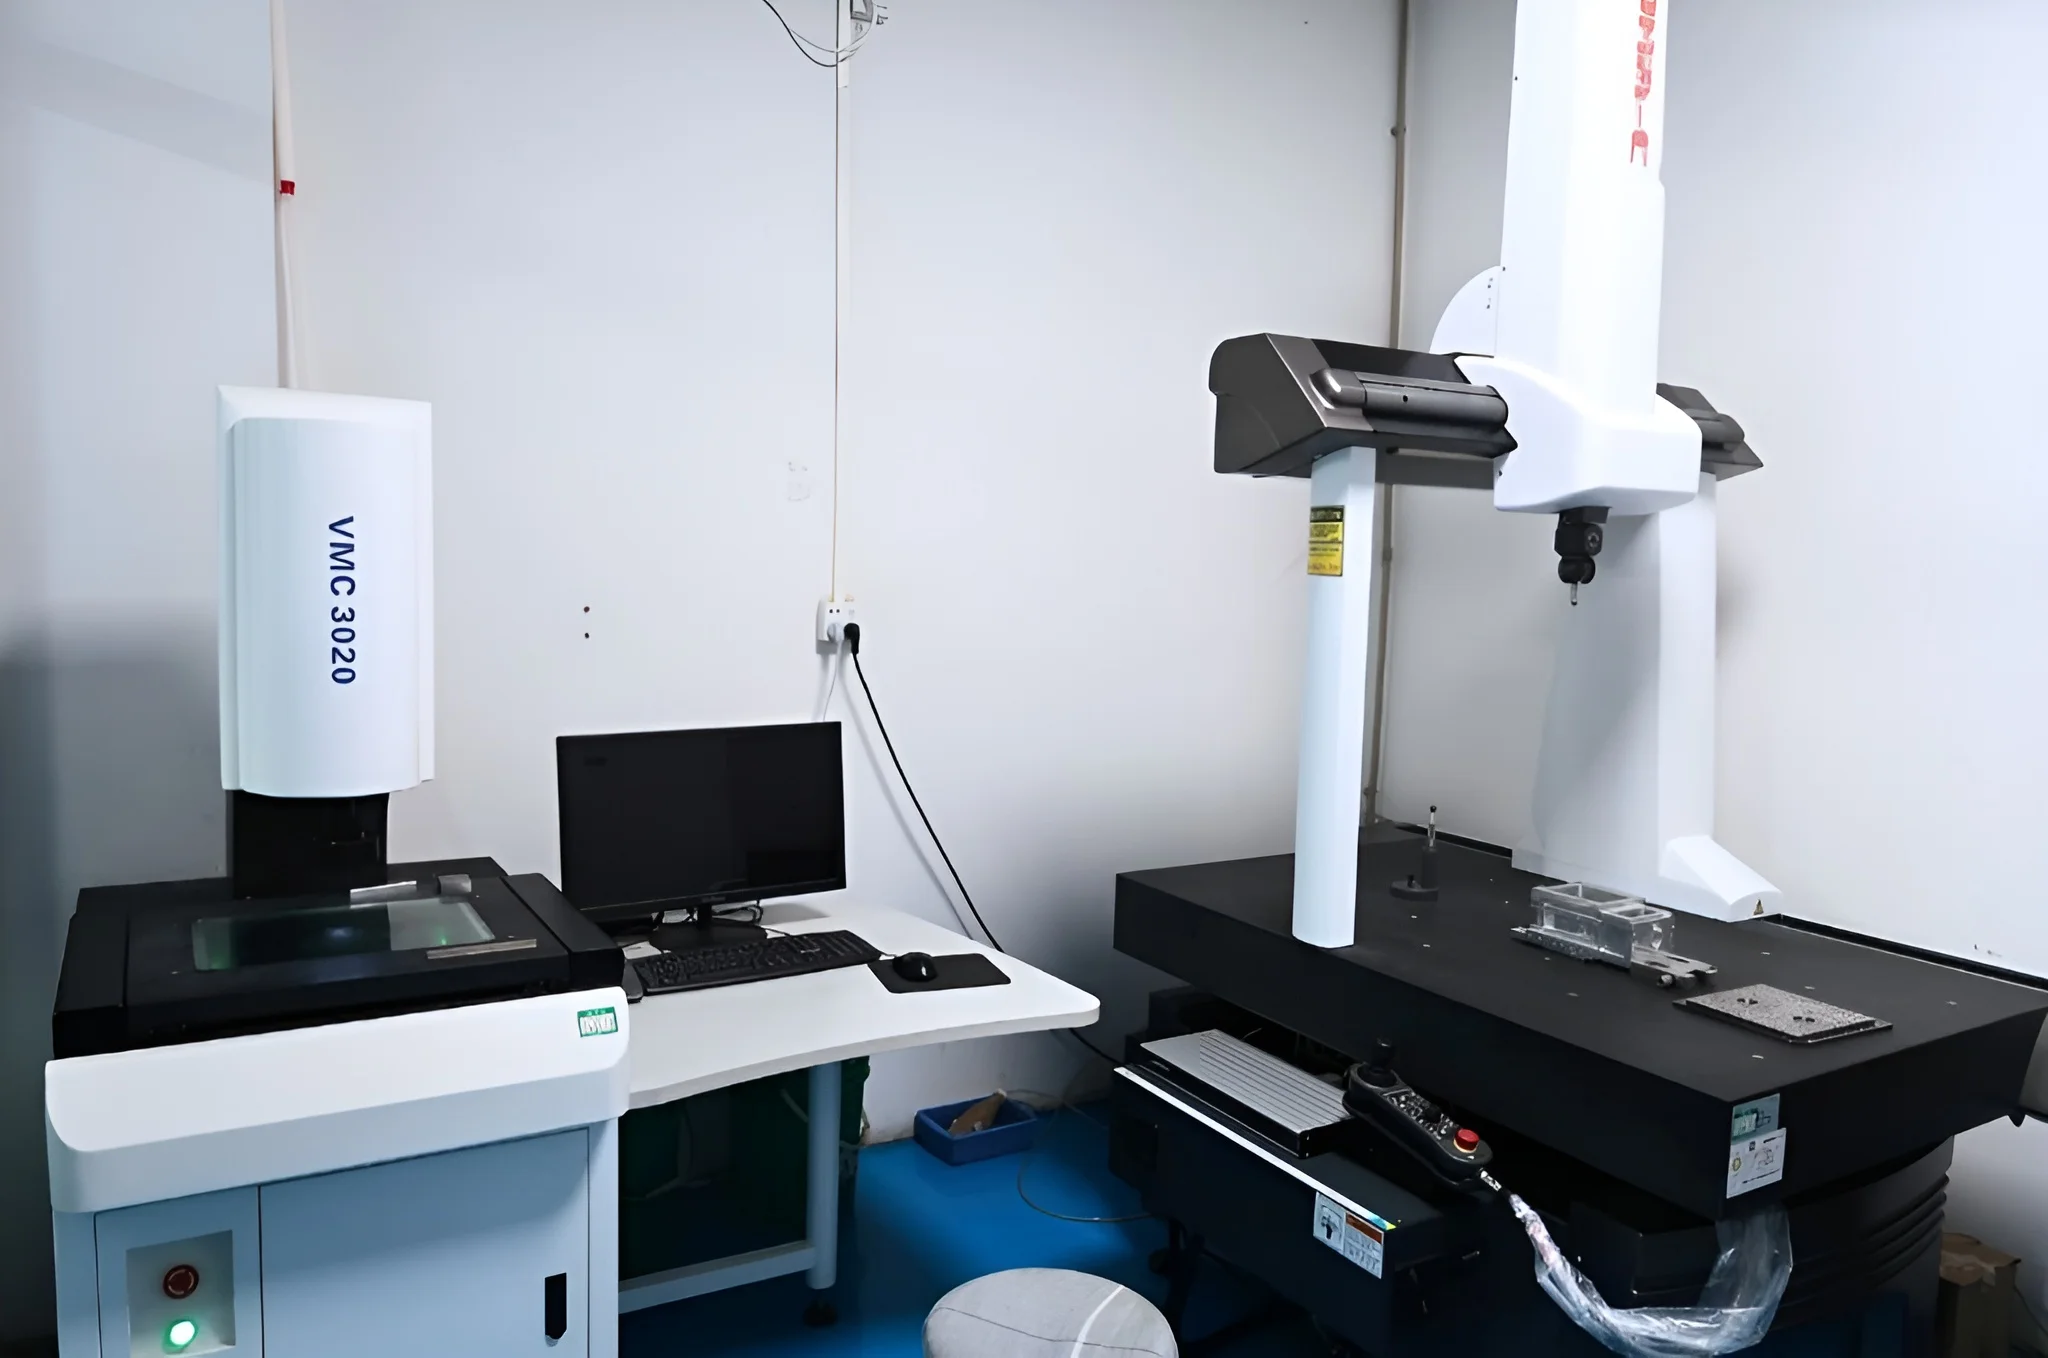
Zu jeder Bestellung gehört ein Erstmusterprüfbericht (auf Anfrage).
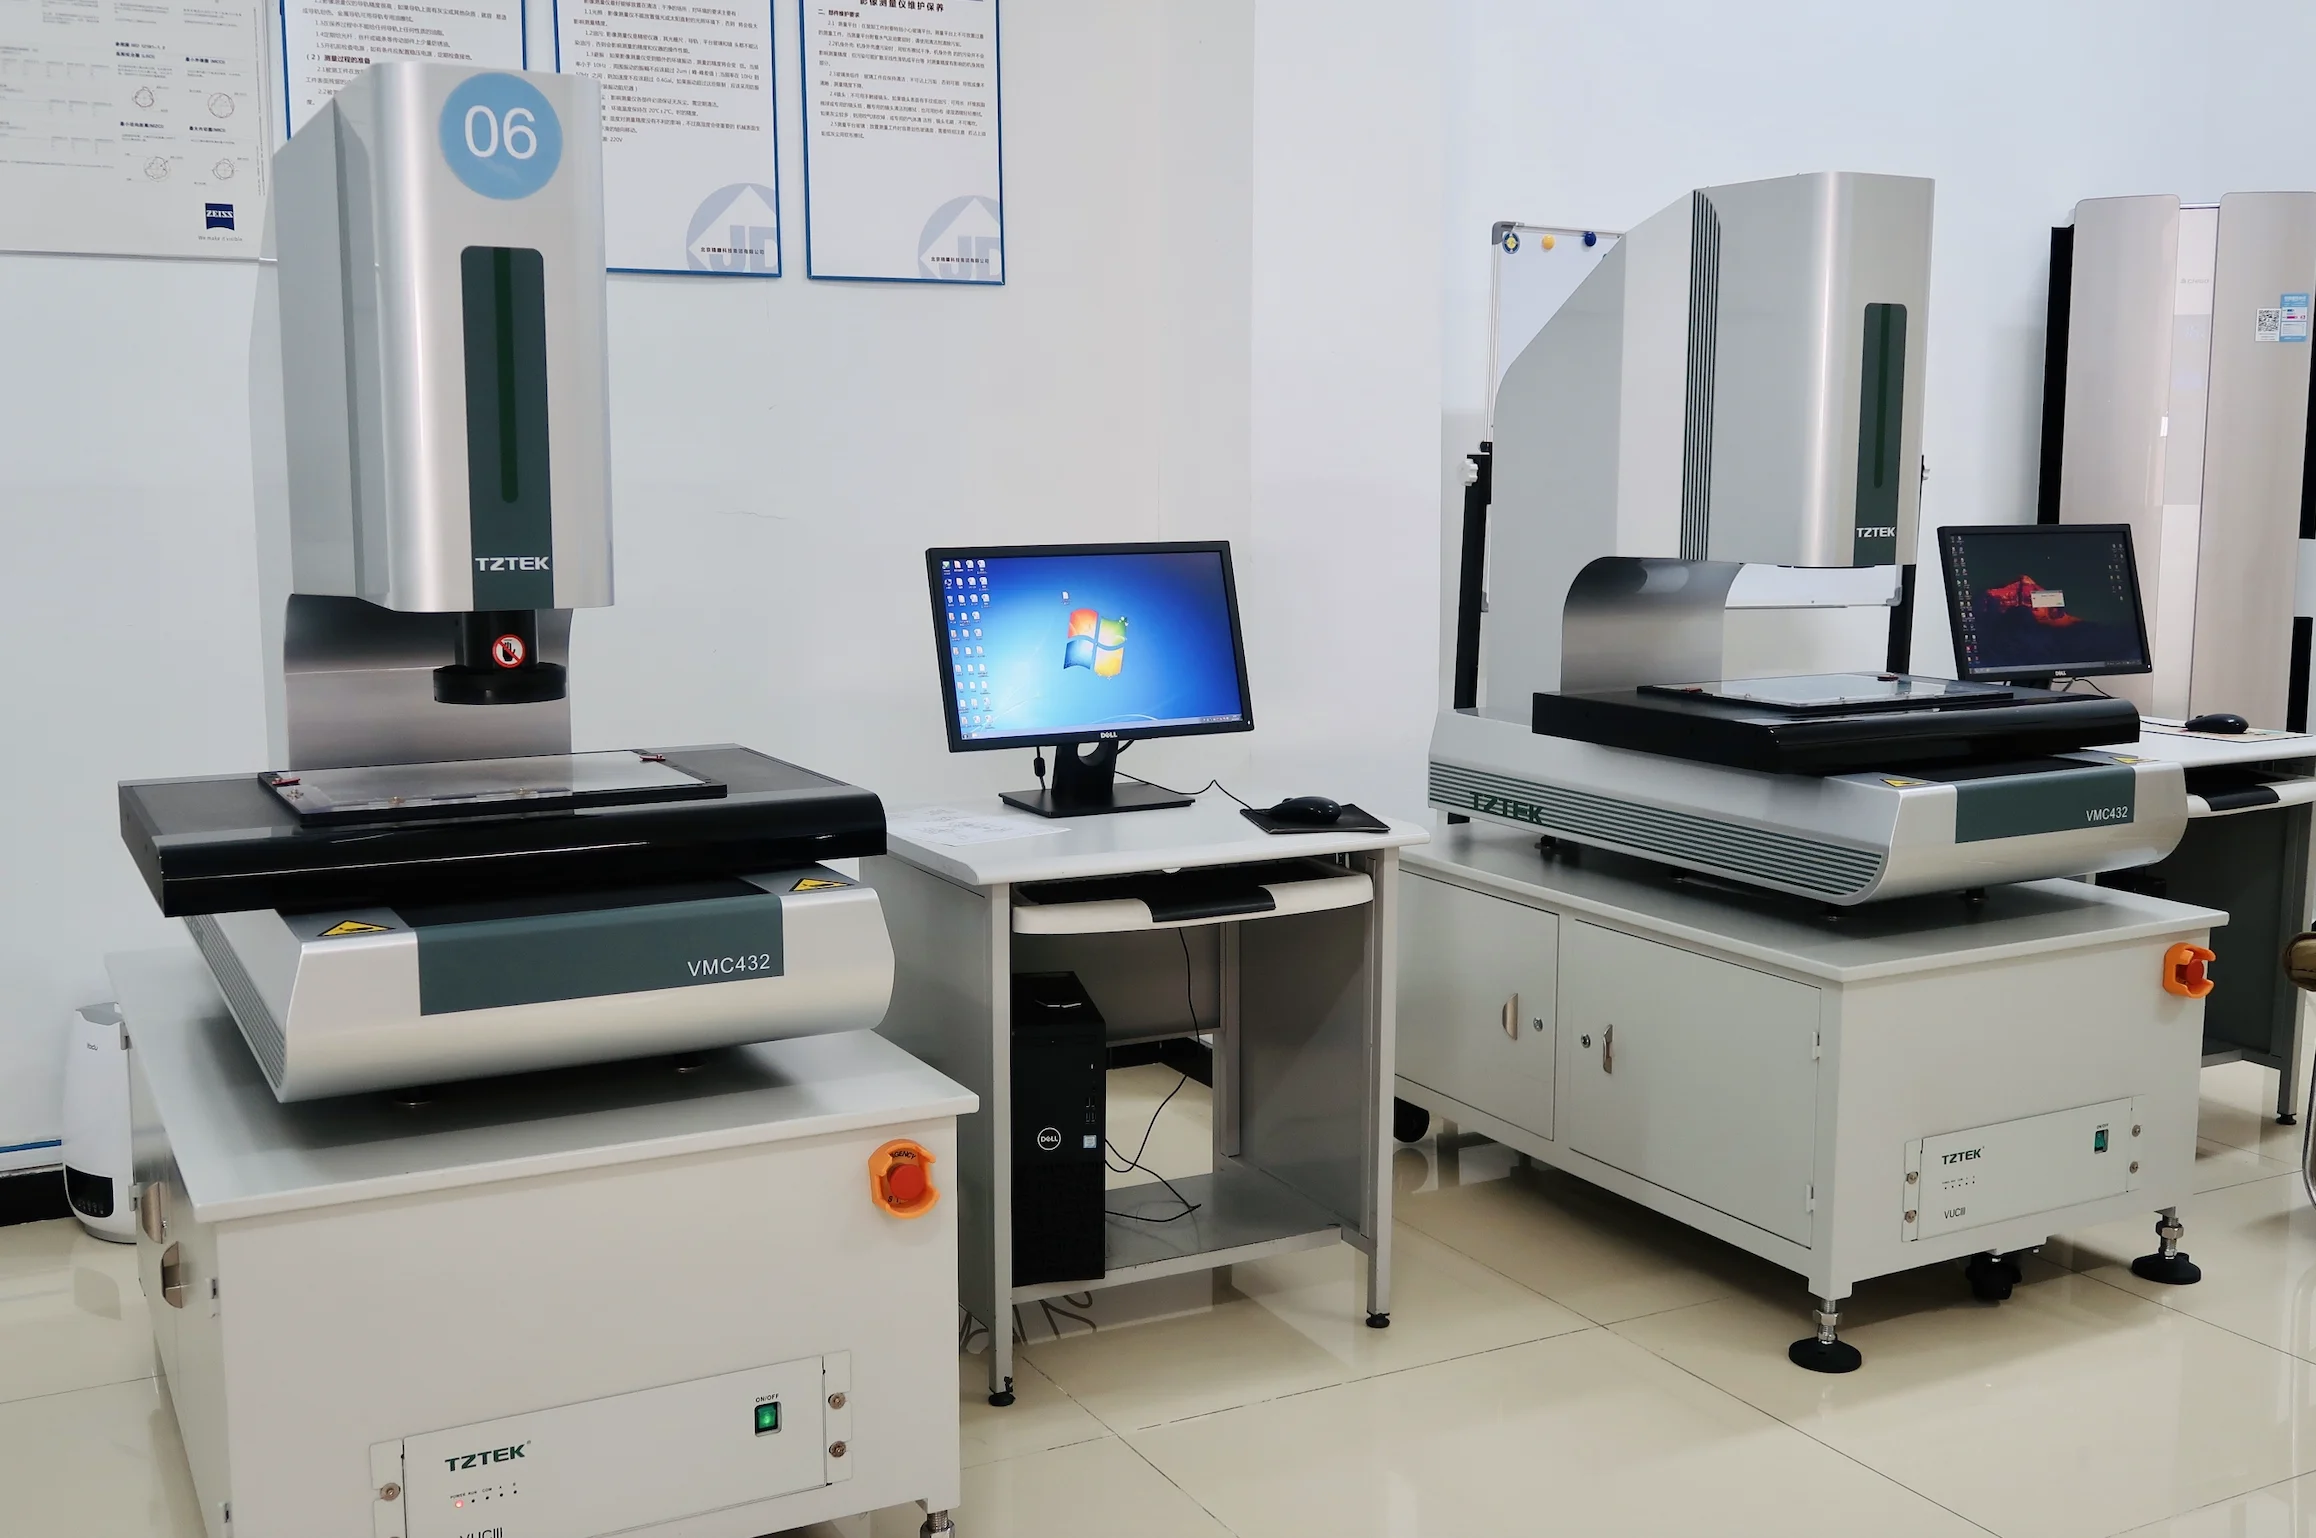
Wir nutzen modernste KMG (Koordinatenmessgeräte), Profilometer für die Oberflächenrauheit und kalibrierte Handwerkzeuge.
Alle Materialzertifizierungen und Wärmebehandlungsberichte werden archiviert und stehen für Audits zur Verfügung.
Unsere Qualitätssysteme sind an den internationalen ISO 9001-Standards ausgerichtet und decken Maß-, Geometrie- (GD&T) und Materialanforderungen ab.
Weitere Einzelheiten zu unseren Qualitätsstandards finden Sie in unserer Inspektions-Checkliste (einschließlich Standard- und Premium-Optionen).
Wir akzeptieren sowohl 3D-Modelle als auch 2D-Zeichnungen. Für eine sofortige Geometrieanalyse und Basispreise laden Sie bitte Ihre 3D-CAD-Dateien in den Formaten STEP, STP oder IGS hoch. Wenn Ihr Teil bestimmte enge Toleranzen, GD&T-Beschriftungen oder Gewindelöcher erfordert, ist eine zusätzliche 2D-Zeichnung im Format PDF, DWG oder DXF erforderlich.
Wir haben keine strenge Mindestbestellmenge (MOQ = 1). Ganz gleich, ob Sie einen einzelnen Schnellprototyp zur Designvalidierung oder eine Kleinserie mit Tausenden von Teilen benötigen, unser flexibles Fertigungsnetzwerk passt sich Ihrem Projekt effizient und kostengünstig an.
Unsere Standardfertigungszeit für die meisten CNC-Projekte beträgt 5 Werktage. Für außergewöhnlich einfache Teile oder dringenden Bedarf an Prototypen können wir die Produktion beschleunigen und in nur einem Tag versenden. (Bitte beachten Sie: Die Lieferzeiten können je nach Teilekomplexität, Gesamtmenge und erforderlichen sekundären Oberflächenveredelungen variieren.)
100 % Ja. Wir nehmen den Schutz des geistigen Eigentums (IP) und die Datensicherheit sehr ernst. Wir sind stolz darauf, ISO 27001 für Informationssicherheitsmanagement zertifiziert zu sein. Ihre Dateien werden verschlüsselt und ausschließlich an wichtige technische Mitarbeiter weitergegeben. Wir sind auch bereit, Ihre Geheimhaltungsvereinbarung (NDA) zu unterzeichnen, bevor Sie CAD-Dateien weitergeben.
Absolut. Standardmäßig liegt jeder Bestellung ein standardmäßiger Maßtoleranzbericht bei. Für Produktionsvolumenaufträge liefern wir umfassende Erstmusterprüfberichte (FAI). Wenn Ihre kritischen Komponenten hochpräzise Messtechnik erfordern, ist gegen eine zusätzliche Gebühr eine vollständige CMM (Koordinatenmessmaschine)-Inspektion verfügbar.
Für einen tieferen Einblick in unsere Qualitätskontrollprozesse lesen Sie bitte unseren Leitfaden aufQC- und Inspektionsfunktionen von Unionfab.
CNC Bearbeitung: Ein vollständiger Leitfaden
Dieser Leitfaden bietet einen systematischen Überblick über die CNC-Bearbeitung und beschreibt die Kernprinzipien, betrieblichen Arbeitsabläufe, Gerätetypen, Materialauswahl und Industrieanwendungen im Detail.
CNC Preisleitfaden für die Bearbeitung: Aufschlüsselung und Preisvergleich
Teilen Sie die Bearbeitungspreise für CNC auf, lernen Sie Kosteneinsparungsstrategien kennen und vergleichen Sie mehrere große CNC-Dienstleister.
3D-Druck vs. CNC Bearbeitung
Entdecken Sie die wichtigsten Unterschiede zwischen 3D-Druck und CNC Bearbeitung. Erfahren Sie mehr über ihre Prozesse, Materialien, Vorteile und besten Anwendungsfälle in der Fertigung.

Unionfab is China's Largest 3D Printing Manufacturing Company for Rapid Prototyping and On-Demand Production Parts.


