EDM-FÄHIGKEIT
Draht/Senker
Draht-, Senkerodier- und Locherodiermaschine zum Schneiden und Formen von Hohlräumen.
Arbeiten Sie mit Unionfab zusammen, einem in China ansässigen Unternehmen für Erodierbearbeitung, das hauseigene Draht-, Senkerodier- und Lochbohrfunktionen mit einem Netzwerk von über 300 geprüften Lieferanten integriert, um gehärtete Werkzeugstähle und Titan mit engen Toleranzen, scharfen Innenecken und sauberen Schnitten zu bearbeiten.

SCHRITT | STP | IGS | DWG | DXF | PDF-Dateien und mehr
Holen Sie sich ein Angebot für die Erodierbearbeitung ein Kein MOQ • ISO 27001-zertifiziert • Kostenlose DFM-Analyse

EDM-FÄHIGKEIT
Draht-, Senkerodier- und Locherodiermaschine zum Schneiden und Formen von Hohlräumen.
MATERIALFÄHIGKEIT
Zerstäubt mühelos gehärteten Werkzeugstahl und Titan, wo herkömmliche Schneidwerkzeuge Schwierigkeiten haben.
HERSTELLUNGSWAAGE
Über 400 fortschrittliche CNC-Bearbeitungszentren (Mazak, DMG MORI, Makino usw.) in 4 hauseigenen Einrichtungen.
ZERTIFIZIERT
ISO 9001, 14001, 13485 und IATF 16949 zertifiziert mit NDA-gesicherten Fertigungsabläufen.
EDM eignet sich für jedes elektrisch leitende Metall und ist besonders effektiv für harte Materialien, komplexe Hohlräume und fragile Strukturen, die mit herkömmlichen Werkzeugen nur schwer zu bearbeiten sind.
Entfernt Material durch Funkenerosion und nicht durch physikalisches Schneiden, sodass die Härte kaum Einfluss auf den Werkzeugverschleiß oder die Prozessgeschwindigkeit hat und sich daher gut für Materialien eignet, die auf herkömmliche Weise schwer zu bearbeiten sind.
Erreicht tiefe Schlitze, schmale Spalten, scharfe Innenecken und Formhohlräume, in die Standardwerkzeuge nicht eindringen können. Verwendung geformter Elektroden anstelle rotierender Werkzeuge, wodurch enge und tiefe Geometrien möglich sind.
Führt zu vernachlässigbarer mechanischer Belastung und verhindert so effektiv eine Verformung des Teils. Gut geeignet für Mikrolöcher, dünne Wände und kraftempfindliche Geometrien, die Toleranzen im Mikrometerbereich erfordern.
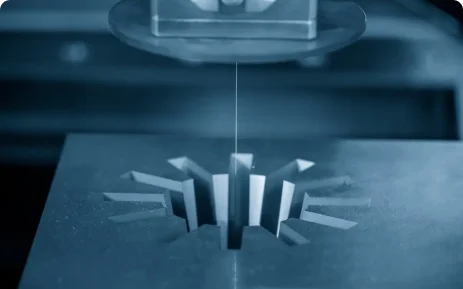
Beim Drahterodieren (Wire Electrical Discharge Machining) wird eine dünne, sich kontinuierlich bewegende Drahtelektrode verwendet, um leitfähiges Metall entlang einer programmierten Bahn zu schneiden. Elektrische Entladungen erodieren das Material, ohne dass der Draht jemals das Werkstück berührt. Dies macht es ideal für gehärtete Metalle und komplexe Geometrien, die eine hohe Präzision ohne Schnittkraft erfordern.
Geeignet für: Durchgeschnittene Profile, komplexe Konturen, kleine Innenradien, gehärtete Materialien
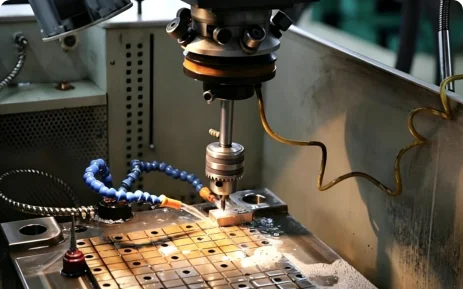
Sinker EDM (Sinker Electrical Discharge Machining), auch bekannt als Senkerodieren oder Ram EDM, verwendet eine individuell geformte Graphit- oder Kupferelektrode, um Material durch kontrollierte elektrische Funken zu erodieren. Die Elektrode kommt nie mit dem Werkstück in Kontakt, wodurch blinde Hohlräume und interne Merkmale entstehen, die mit CNC-Werkzeugen nicht erreicht werden können.
Geeignet für: Blinde Hohlräume, scharfe Innenecken, tiefe Rippen und schmale Schlitze, Form- und Gesenkkomponenten
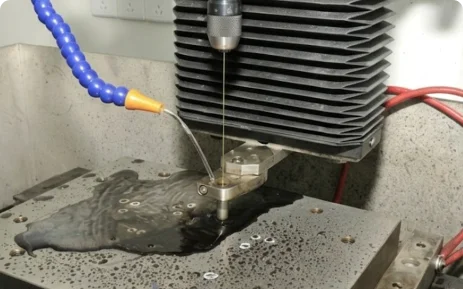
Beim Lochbohren EDM (Hole-Drilling Electrical Discharge Machining) wird eine rotierende Rohrelektrode verwendet, um präzise, tiefe Löcher durch elektrische Entladung statt durch mechanisches Schneiden zu erzeugen. Ohne Kontakt zwischen Werkzeug und Werkstück bohrt er sauber durch gehärtete Stähle, Hartmetall und Titan, wo herkömmliche Bohrer brechen oder sich verbiegen würden.
Geeignet für: Startlöcher für Drahterodieren, tiefe Mikrolöcher, gehärtete und exotische Legierungen
Wir bearbeiten eine breite Palette elektrisch leitfähiger Metalle, um die Leistungsanforderungen Ihrer Anwendung zu erfüllen.
Werkzeugstahl bietet nach der Wärmebehandlung eine hervorragende Härte und Verschleißfestigkeit und ist somit ein Kernmaterial für das Erodieren. Da beim Erodieren Material durch Funkenerosion und nicht durch Schneiden entfernt wird, hat die Härte kaum Einfluss auf die Prozessgeschwindigkeit, sodass auch nach dem Härten präzise Merkmale geformt werden können.
Ideal für: Formhohlräume, Stempel und Matrizen, Stanzwerkzeuge, Präzisionsvorrichtungen
Verfügbare Qualitäten: A2, D2, O1, S7, H13, P20
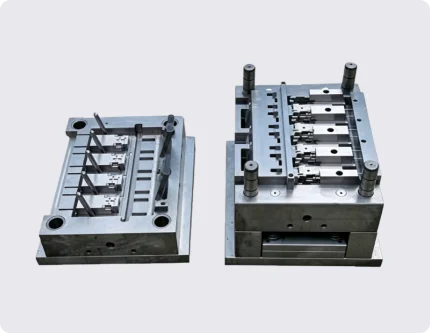
Wir bieten eine Reihe von Nachbearbeitungsoptionen an, um die Oberflächen-, Toleranz- und Funktionsanforderungen Ihres Teils zu erfüllen.
Beim Glättschneiden werden ein oder mehrere Schlichtdurchgänge mit feineren Entladungsparametern verwendet, um die Oberflächengüte und Maßgenauigkeit nach dem ersten EDM-Schnitt zu verbessern. Dies kommt besonders häufig beim Drahterodieren vor, und ähnliche Endbearbeitungsdurchgänge können auch bei Senkerodieranwendungen verwendet werden, bei denen strengere Oberflächenanforderungen erforderlich sind.
Am besten geeignet für: Präzisionsformkomponenten, Dichtflächen, Teile, die engere Toleranzen erfordern
| Parameter | Spezifikation |
|---|---|
| Toleranz | • Drahterodieren: Bis zu ±0,01–0,02 mm • Senkerodieren: Bis zu ±0,01–0,02 mm • Lochbohren EDM: Typischerweise ±0,05 mm bis ±0,1 mm |
| Oberflächenrauheit | • Standardoberfläche: Ra 1,6 bis 3,2 μm • Feine/polierte Oberfläche: Bis zu Ra 0,2 μm auf Anfrage |
| Typische Vorlaufzeit | Nur 7 Werktage für Standardbestellungen; Die tatsächliche Durchlaufzeit hängt von der Teilekomplexität, der Menge und dem aktuellen Produktionsplan ab |
| Maximale Teilegröße | • Senkerodieren: Bis zu 800 x 600 x 400 mm • Drahterodieren: Bis zu 1.000 x 800 x 400 mm (große Bettkapazität) • Lochbohren EDM: Bis zu 600 x 400 x 300 mm |
| Minimale Featuregröße | • Senkerodieren: Rippen bis zu einer Dicke von 0,2 mm (unter optimalen Bedingungen) • Drahterodieren: Inneneckenradien bis zu 0,11 mm mit 0,20 mm Draht; Bis zu 0,06 mm mit 0,10-mm-Draht für feinere Details • Lochbohren EDM: Lochdurchmesser von 0,15 mm bis 3,0 mm |
*Hinweis: Bei den oben genannten Spezifikationen handelt es sich lediglich um typische Referenzwerte. Die tatsächlichen Ergebnisse hängen von der Teilegeometrie, dem Material und der Komplexität des Designs ab.

Während unsere Plattform zur sofortigen Angebotserstellung Ihre 3D-CAD-Dateien für die geometrische Preisgestaltung verwendet, MÜSSEN alle benutzerdefinierten Abmessungen, GD&T-Beschriftungen, spezifischen Passungen oder engen Oberflächenbeschaffenheiten explizit in einer begleitenden 2D-PDF-Zeichnung aufgeführt werden.
Erodierprozesse erreichen optimale Präzision und Kosteneffizienz, wenn sie strategisch in einen mehrstufigen Fertigungsablauf integriert werden, anstatt isoliert zu arbeiten.
Erledigt die Entfernung von Massenmaterial, um die EDM-Bearbeitungszeit zu verkürzen, legt genaue Bezugspunkte fest und bearbeitet Kupfer- oder Graphitelektroden präzise.
Drahterodieren schneidet komplexe Konturen und Profile, Lochbohren EDM erstellt Startlöcher und Mikrolöcher und Senkerodieren bildet tiefe Hohlräume und feine Formdetails, die jeweils auf der Geometrie des Teils basieren.
Verfeinert kritische Abmessungen und Passflächen, entfernt die thermisch umgeformte Schicht und erzielt eine hervorragende Oberflächenqualität oder Spiegelgüte.
*Hinweis: Die Strukturierung des Produktionsablaufs im Vorfeld ist der Schlüssel zur Optimierung von Kosten, Präzision und Oberflächenqualität.
Bei Unionfab machen wir die kundenspezifische EDM-Bearbeitung von der ersten Überprüfung bis zur endgültigen Lieferung klarer, schneller und einfacher zu verwalten. Unser Prozess ist darauf ausgelegt, Kunden dabei zu helfen, in jeder Phase sicher von Teiledateien zu validierten Teilen zu gelangen.

Senden Sie uns Ihre 3D-CAD-Dateien, 2D-Zeichnungen, Material- und Wärmebehandlungsanforderungen, die erwartete Menge sowie etwaige Toleranz- oder Oberflächenbeschaffenheitsanforderungen. Dadurch erhält unser Team die erforderlichen Informationen, um die Herstellbarkeit zu prüfen und ein genaues Angebot zu erstellen.

Unser Ingenieurteam überprüft Ihren Entwurf auf Formhohlräume, tiefe Schlitze, Mikrolöcher und andere komplexe Merkmale. Das DFM-Feedback kann Kommentare zum Entladungsspalt, zum Toleranzaufbau und zur Elektrodenstrategie enthalten, die sich auf die Bearbeitungskosten und die Teilequalität auswirken.

Der Massenabtrag und die Referenzflächen werden durch CNC-Fräsen oder Drehen vervollständigt, wobei das Material absichtlich für das Erodieren übrig bleibt. Parallel dazu werden Kupfer- oder Graphitelektroden auf Grundlage des genehmigten Designs präzisionsgefertigt.

Die Teile werden je nach Bedarf mithilfe von Drahterodieren, Senkerodieren oder Lochbohren gemäß den bestätigten Parametern bearbeitet. Unser Team überwacht während des gesamten Prozesses die Maßhaltigkeit, den Oberflächenzustand, das Ausspülen von Schmutzpartikeln und die Wärmeeinflusszonen.
Basierend auf den Anforderungen Ihres Teils werden zusätzliche Nachbearbeitungsoptionen wie Entgraten, Polieren oder Spannungsarmglühen angewendet, um Oberflächenbeschaffenheit, Toleranz oder Funktionsanforderungen zu erfüllen.

Die fertigen Teile werden anhand der Zeichnung auf kritische Abmessungen, Oberflächenbeschaffenheit und Aussehen geprüft, dann gemäß Ihren Projektanforderungen verpackt und für den Versand vorbereitet.
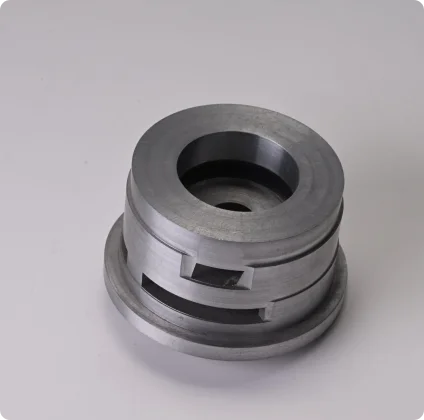
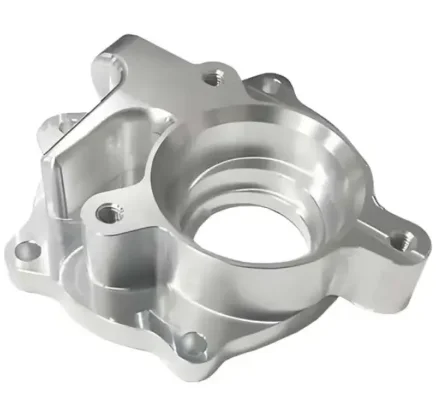
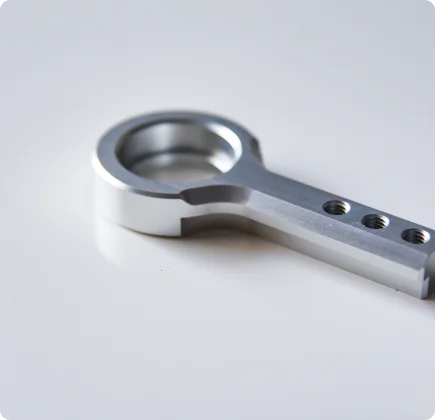
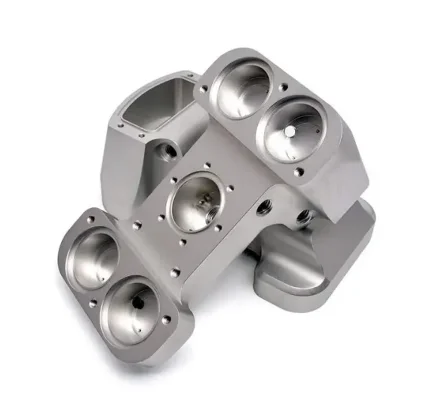
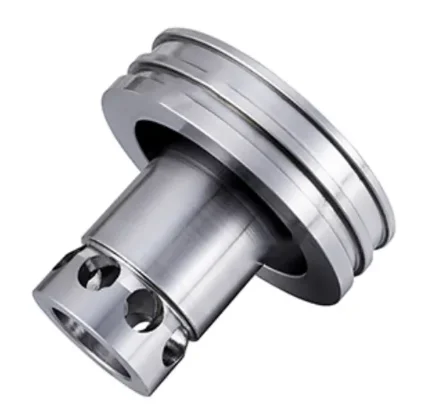
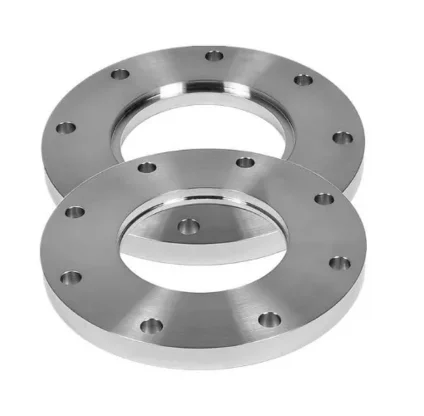
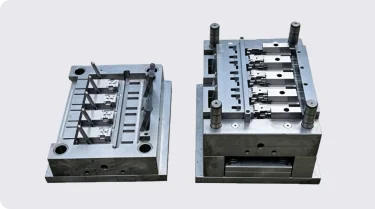
EDM spielt eine wesentliche Rolle bei der Formen- und Werkzeugherstellung und bildet tiefe Hohlräume, scharfe Ecken und feine Hohlraumdetails, die mit herkömmlichen Schneidwerkzeugen nicht erreicht werden können, insbesondere bei Formeinsätzen und Kernkomponenten.
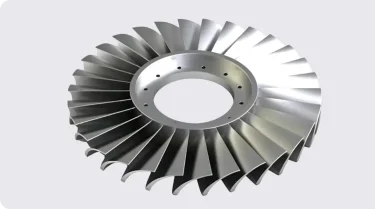
EDM wird in der Luft- und Raumfahrtindustrie häufig zur Bearbeitung hitzebeständiger Superlegierungen und Titankomponenten eingesetzt und erzeugt präzise Kühllöcher und komplexe Merkmale in Materialien, die mit herkömmlichen Werkzeugen schwer zu bearbeiten sind.
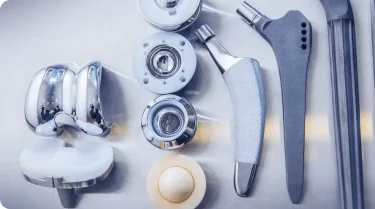
EDM unterstützt die Medizingeräteindustrie bei der Bearbeitung von Mikrolöchern, schmalen Schlitzen und empfindlichen Strukturen mit engen Toleranzen und gewährleistet so die Präzision und Oberflächenqualität, die für chirurgische Instrumente und Implantatkomponenten erforderlich sind.
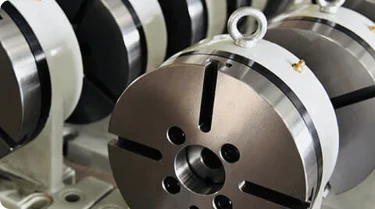
EDM ermöglicht die Herstellung gehärteter und nicht standardmäßiger Komponenten für Präzisionsmaschinen und liefert die Genauigkeit und komplexe Geometrien, die mit allgemeinen Bearbeitungsprozessen nicht erreicht werden können.

Schneidet problemlos gehärteten Werkzeugstahl, Titan und andere Hartmetalle ohne Werkzeugverschleiß oder Teileverformung, unabhängig von der Härte.

Funktioniert nur auf elektrisch leitfähigen Metallen und schließt Kunststoffe, Keramik und die meisten Verbundwerkstoffe aus.
Erzeugt scharfe Innenecken, tiefe, schmale Hohlräume und dünne Wände, die herkömmliche Fräser nicht erreichen können.
Der Materialabtrag erfolgt langsamer als beim herkömmlichen Schneiden, wodurch die Entfernung großer Mengen weniger kosteneffizient ist.
Durch die berührungslose Bearbeitung entfällt die Schnittkraft, wodurch das Risiko von Verformungen bei dünnen Wänden und empfindlichen Strukturen verringert wird.
Lokale Hitze durch Funkenerosion kann eine Neugussschicht und Restspannungen hinterlassen, die manchmal ein Polieren oder Spannungsabbau erfordern.
Wir halten uns an ein strenges mehrstufiges Prüfprotokoll, um sicherzustellen, dass jedes Teil Ihren genauen Spezifikationen entspricht.
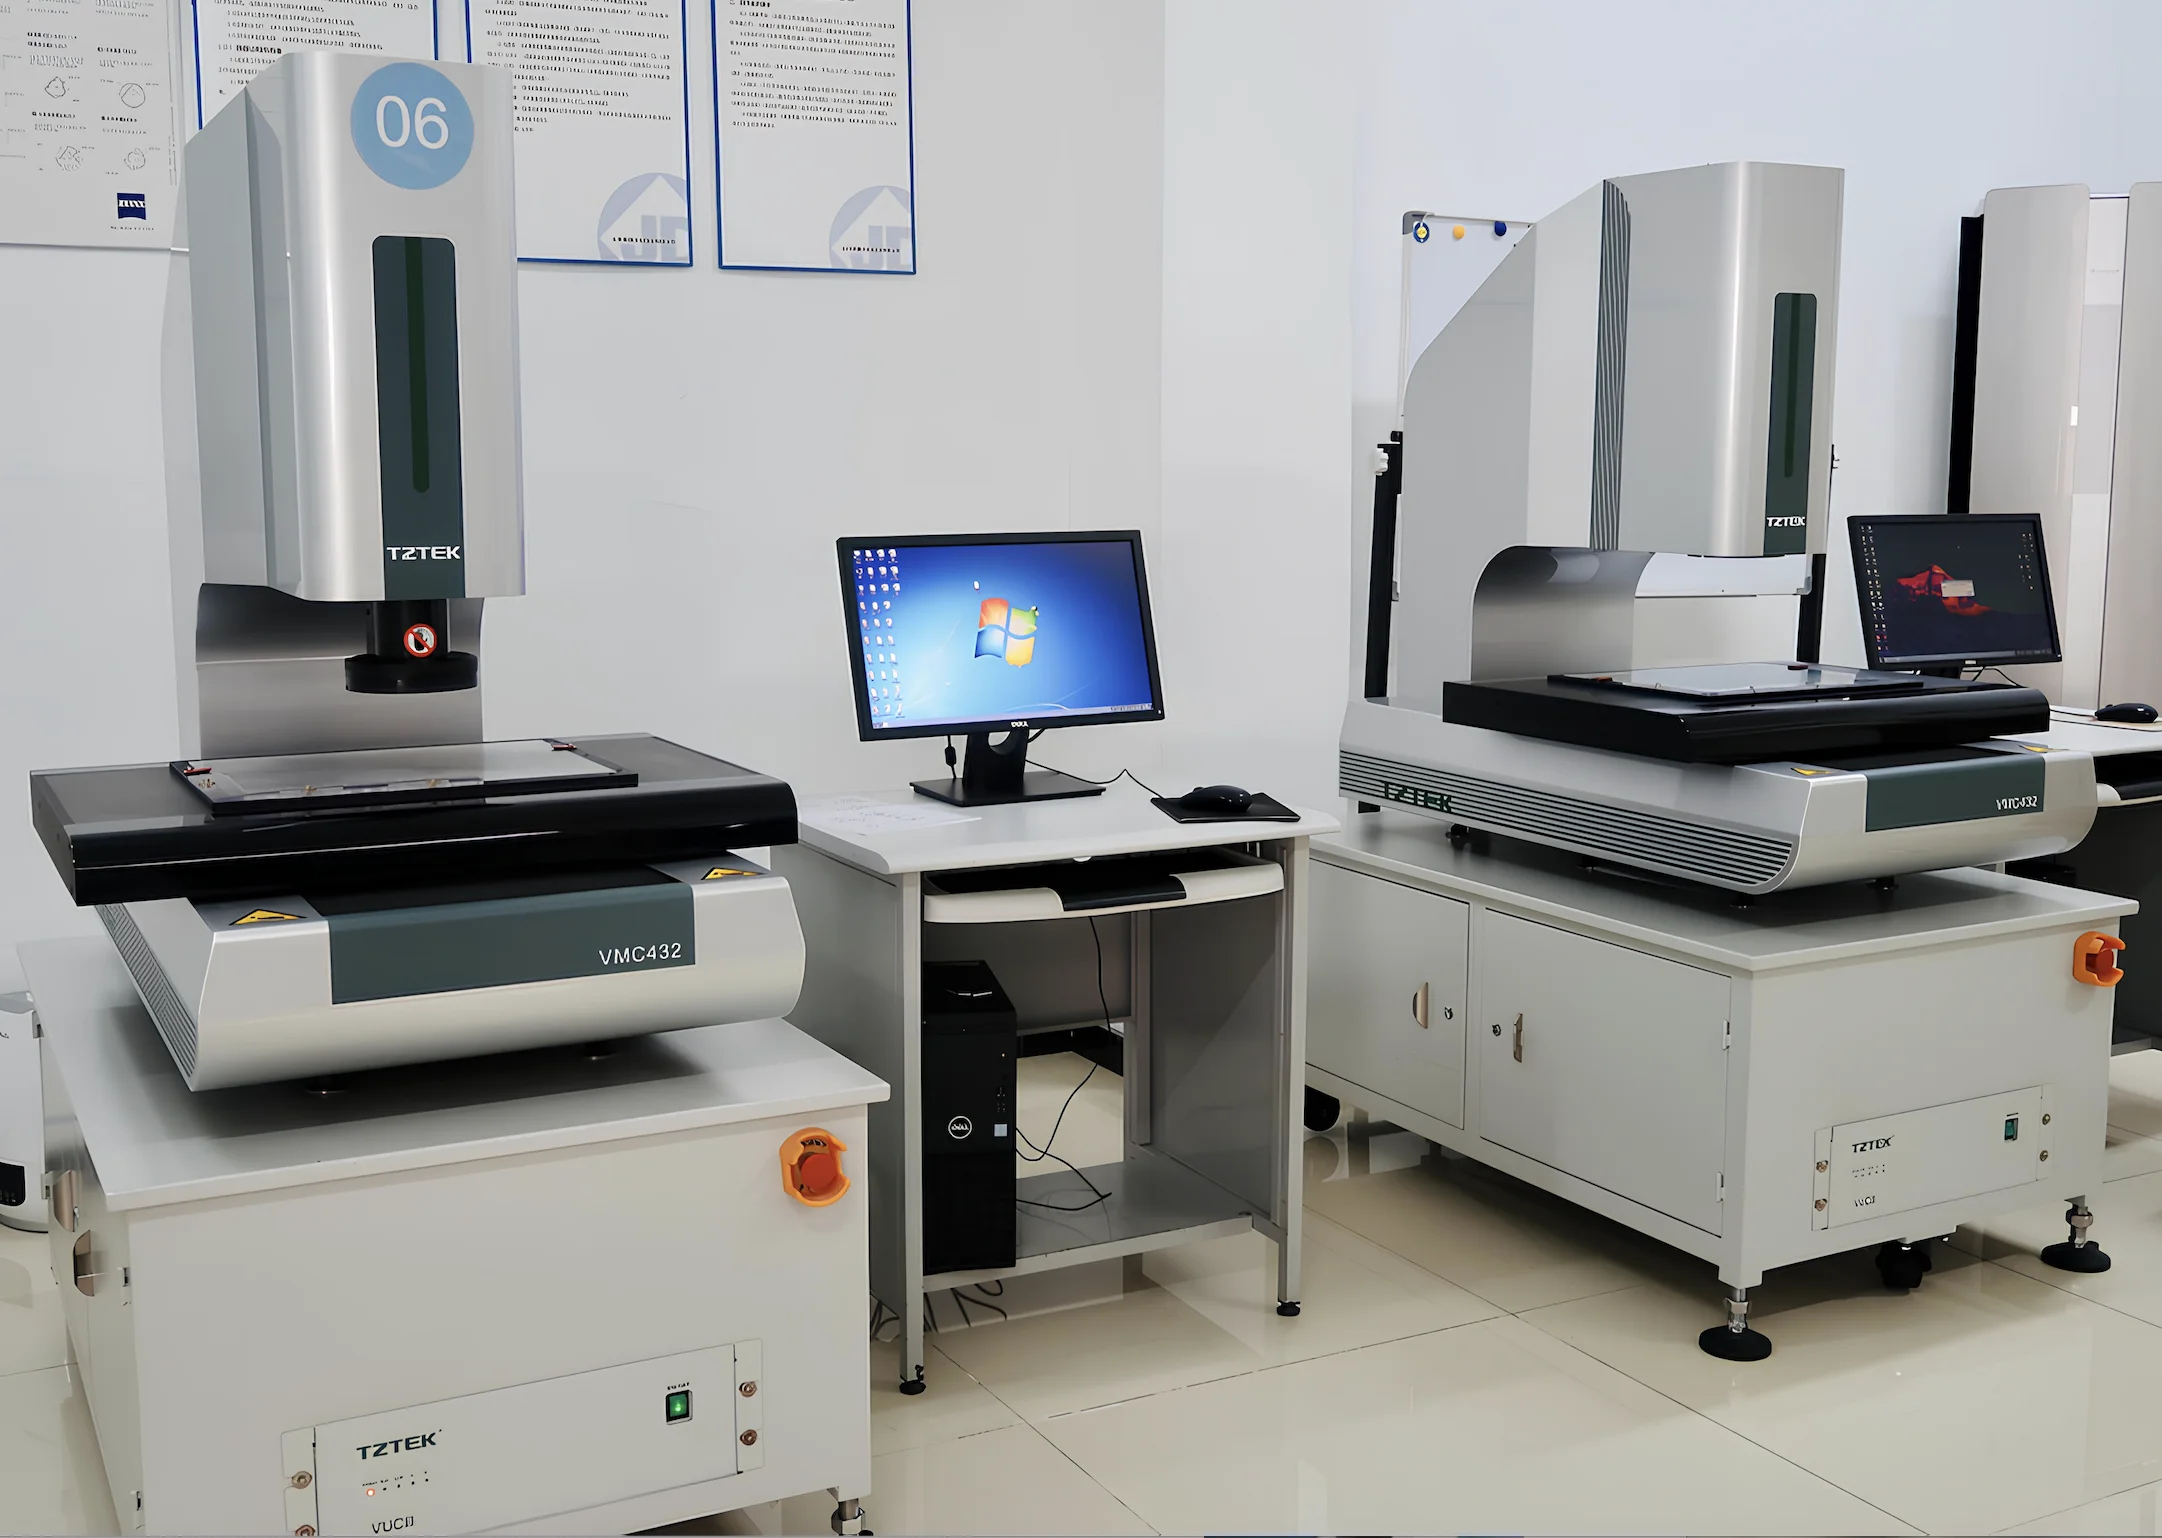
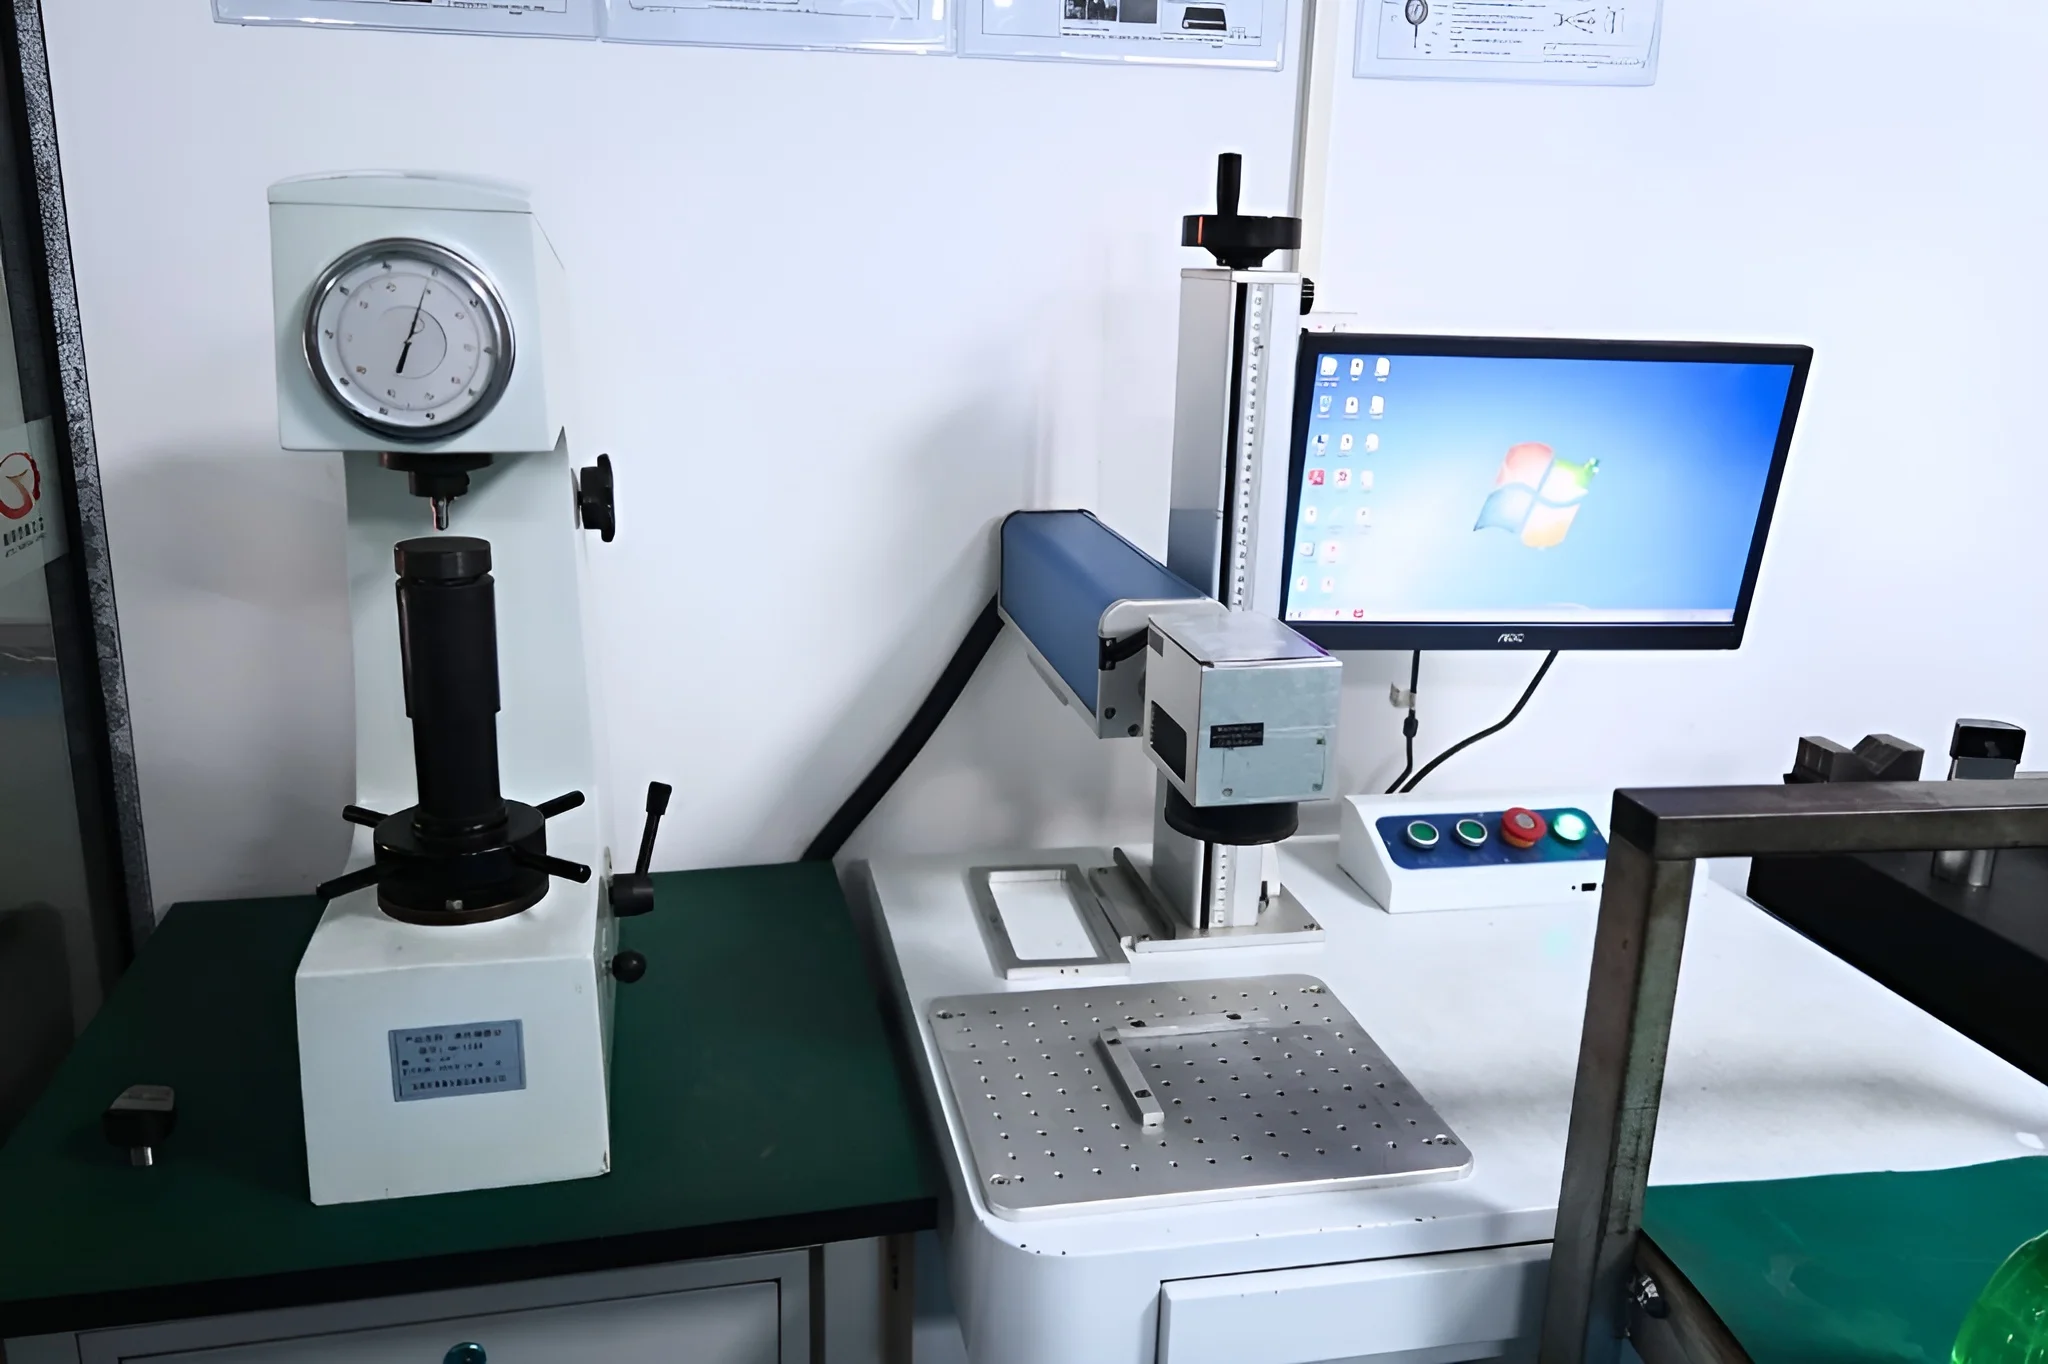
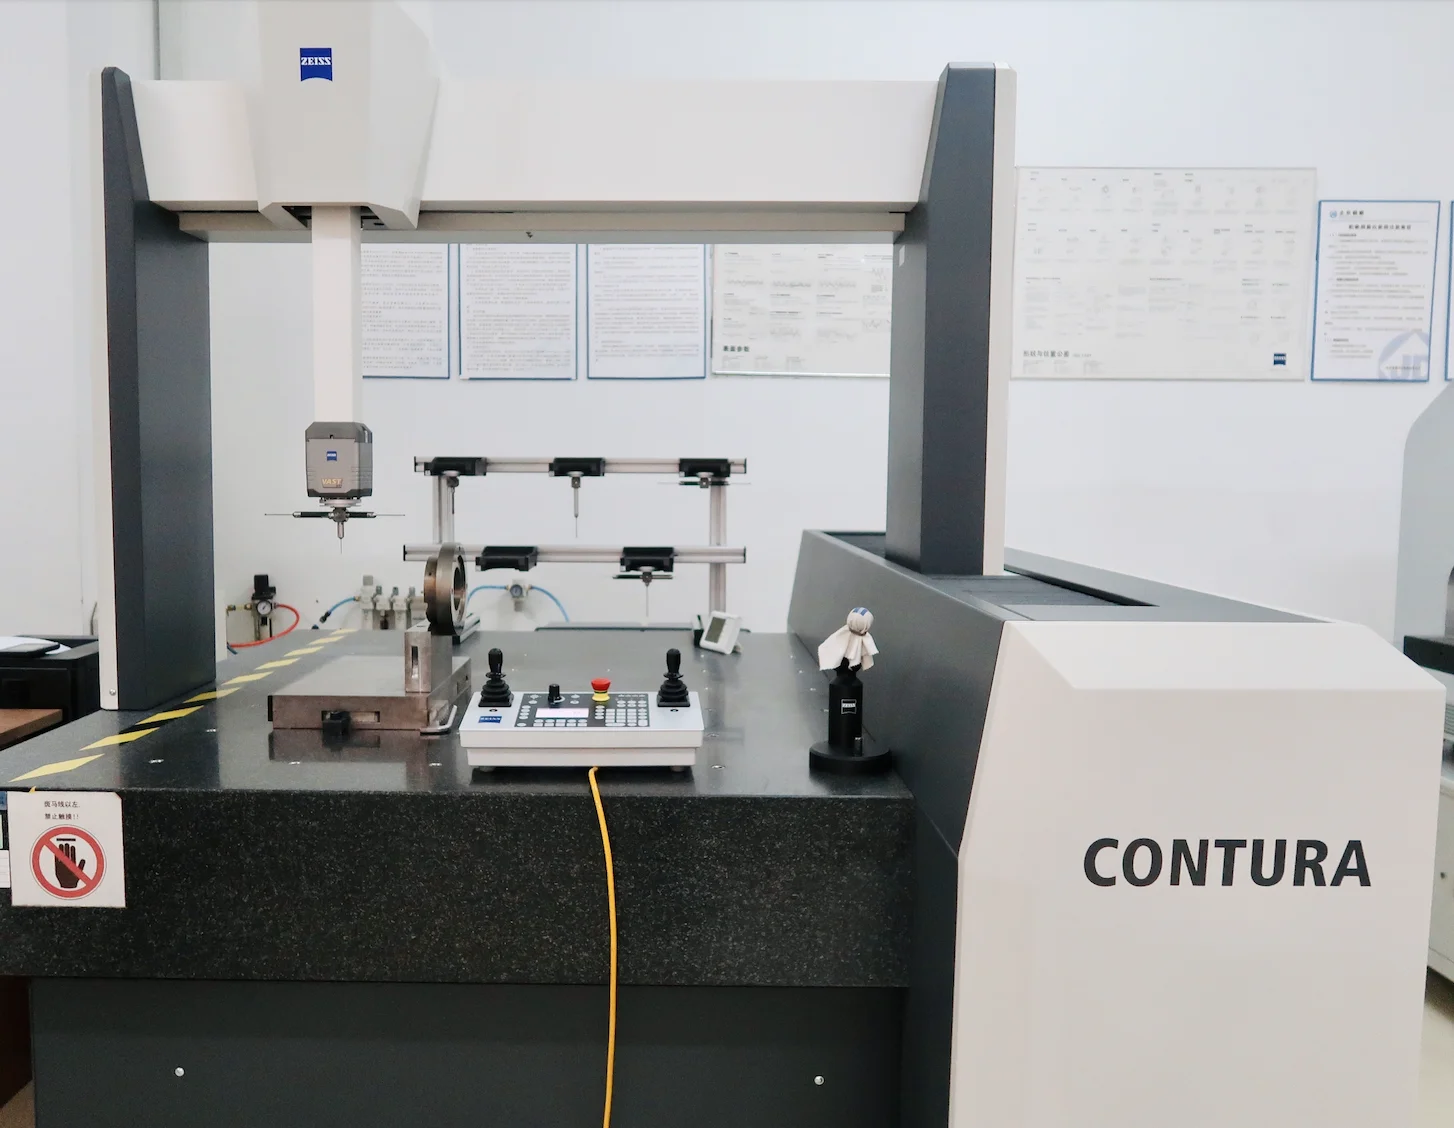
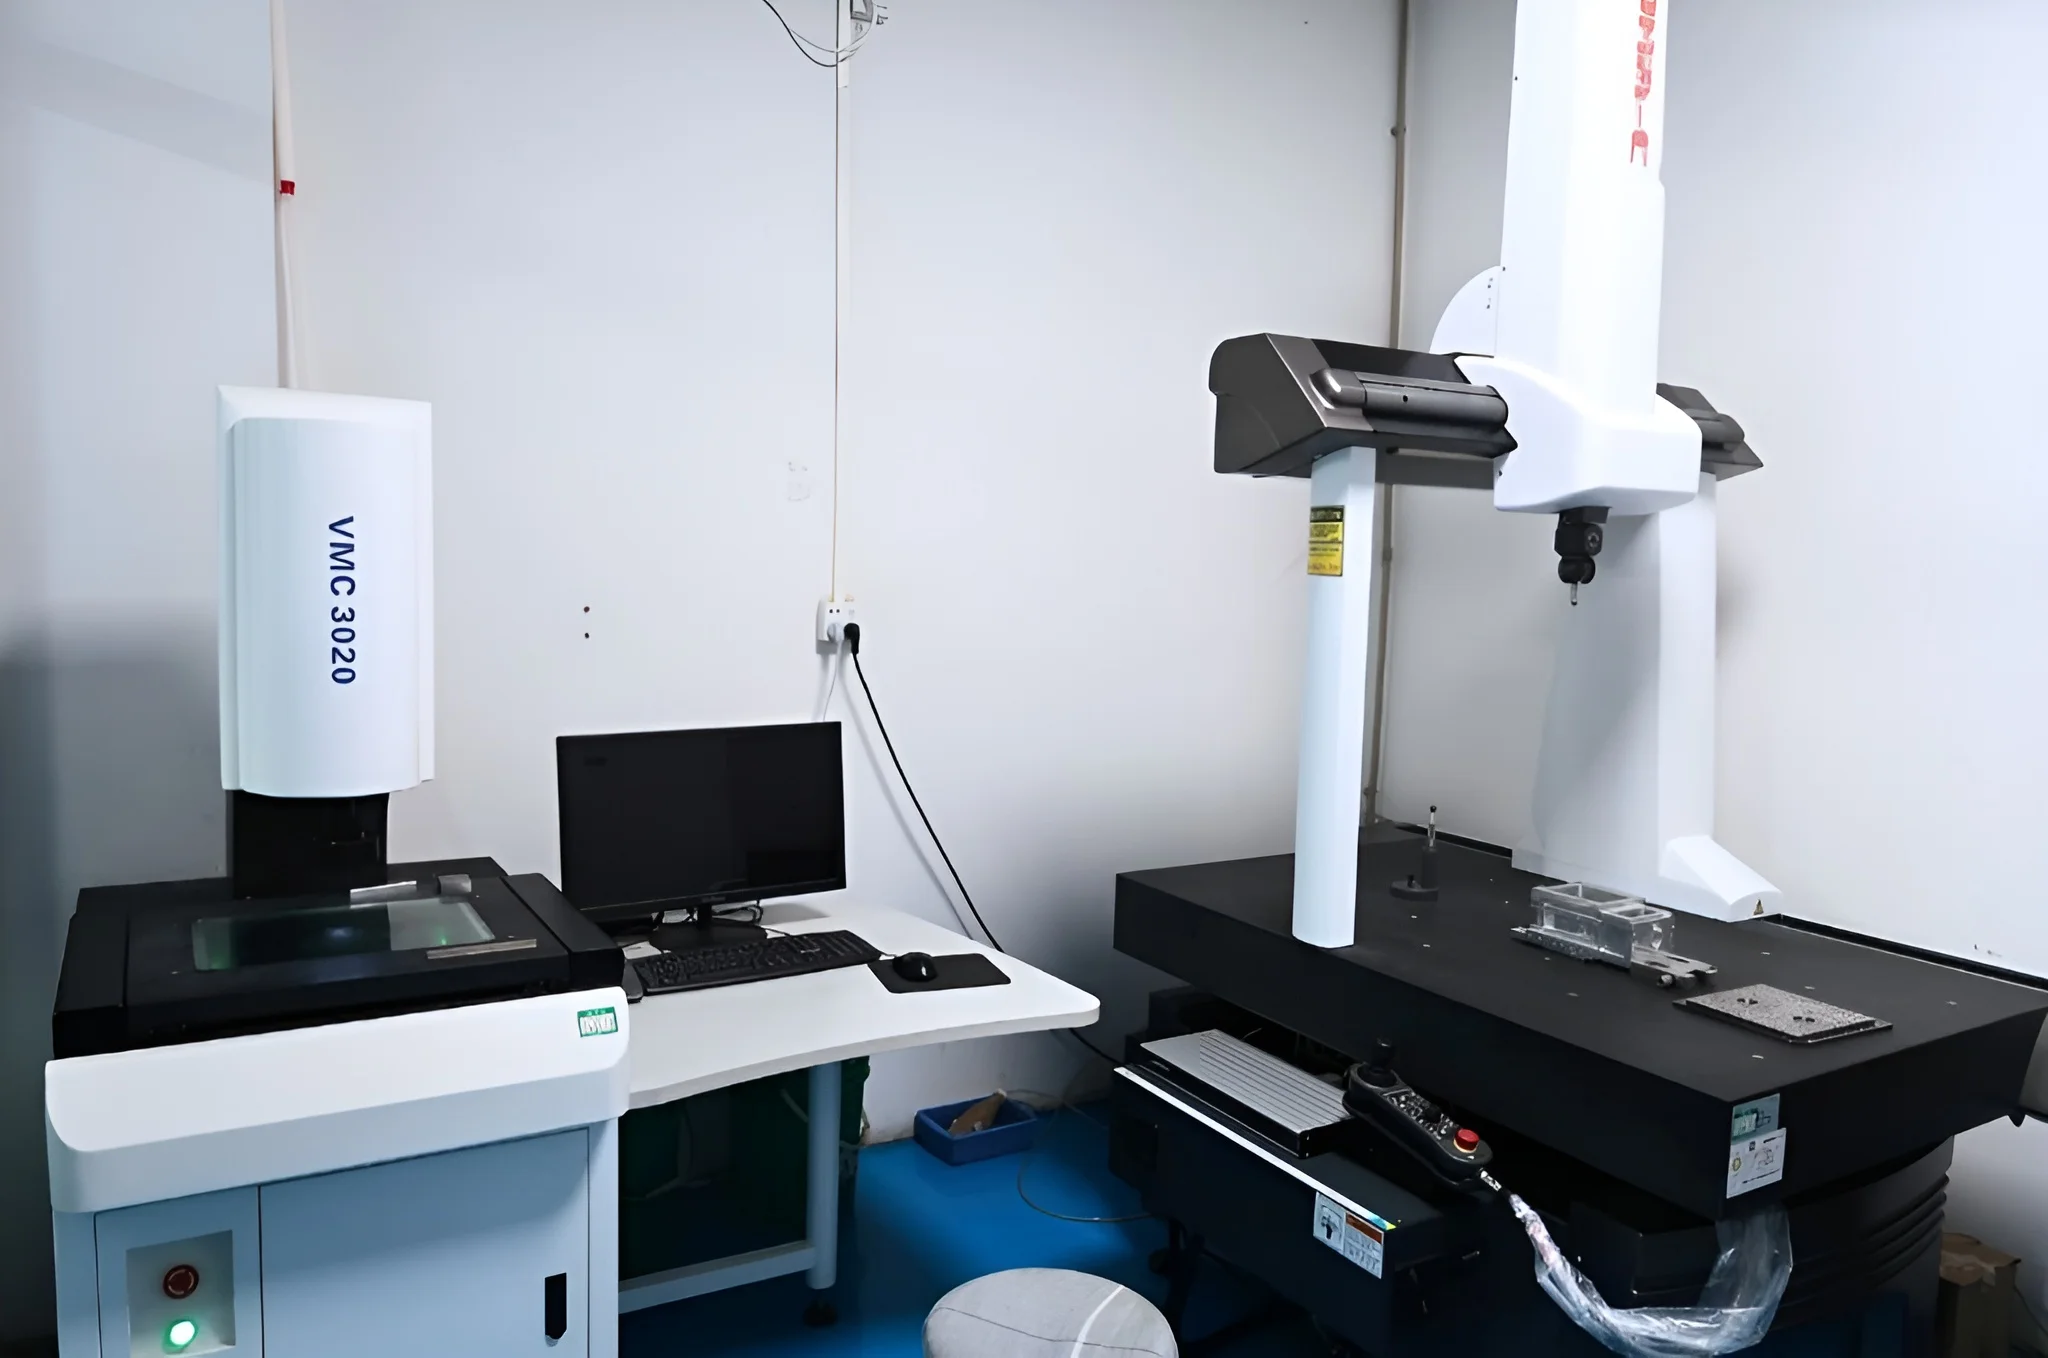
Zu jeder Bestellung gehört ein Erstmusterprüfbericht (auf Anfrage).
Wir nutzen modernste KMG (Koordinatenmessgeräte), Profilometer für die Oberflächenrauheit und kalibrierte Handwerkzeuge.
Alle Materialzertifizierungen und Wärmebehandlungsberichte werden archiviert und stehen für Audits zur Verfügung.
Unsere Qualitätssysteme sind an den internationalen ISO 9001-Standards ausgerichtet und decken Maß-, Geometrie- (GD&T) und Materialanforderungen ab.
Weitere Einzelheiten zu unseren Qualitätsstandards finden Sie in unserer Inspektions-Checkliste (einschließlich Standard- und Premium-Optionen).
Wir akzeptieren sowohl 3D-Modelle als auch 2D-Zeichnungen. Für eine sofortige Geometrieanalyse und Basispreise laden Sie bitte Ihre 3D-CAD-Dateien im STEP-, STP- oder IGS-Format hoch. Wenn Ihr Teil bestimmte enge Toleranzen, Form- und Lageangaben oder Gewindelöcher erfordert, ist eine zusätzliche 2D-Zeichnung im PDF-, DWG- oder DXF-Format erforderlich.
Wir haben keine strenge Mindestbestellmenge (MOQ = 1). Ganz gleich, ob Sie einen einzelnen Schnellprototyp zur Designvalidierung oder eine Kleinserie mit Tausenden von Teilen benötigen, unser flexibles Fertigungsnetzwerk passt sich Ihrem Projekt effizient und kostengünstig an.
Unsere Standardfertigungszeit für die meisten CNC-Projekte beträgt 5 Werktage. Für außergewöhnlich einfache Teile oder dringenden Bedarf an Prototypen können wir die Produktion beschleunigen und innerhalb von nur einem Tag versenden. (Bitte beachten Sie: Die Lieferzeiten können je nach Teilekomplexität, Gesamtmenge und erforderlichen sekundären Oberflächenveredelungen variieren.)
100 % Ja. Wir nehmen den Schutz des geistigen Eigentums (IP) und die Datensicherheit sehr ernst. Wir sind stolz darauf, nach ISO 27001 für Informationssicherheitsmanagement zertifiziert zu sein. Ihre Dateien werden verschlüsselt und ausschließlich an wichtige technische Mitarbeiter weitergegeben. Wir sind auch bereit, Ihre Geheimhaltungsvereinbarung (NDA) zu unterzeichnen, bevor Sie CAD-Dateien weitergeben.
Absolut. Standardmäßig liegt jeder Bestellung ein standardmäßiger Maßtoleranzbericht bei. Für Produktionsvolumenaufträge liefern wir umfassende Erstmusterinspektionsberichte (FAI). Wenn Ihre kritischen Komponenten hochpräzise Messtechnik erfordern, ist gegen eine zusätzliche Gebühr eine vollständige KMG-Inspektion (Koordinatenmessmaschine) verfügbar.Für einen tieferen Einblick in unsere Qualitätskontrollprozesse lesen Sie bitte unseren Leitfaden aufQC- und Inspektionsfunktionen von Unionfab.
Drahterodieren erklärt: Ihr umfassender Leitfaden zur Präzisionsbearbeitung
Möchten Sie Teile mit äußerster Präzision, ohne mechanische Beanspruchung und mit hervorragender Oberflächengüte bearbeiten? Drahterodieren ist Ihre Antwort. In diesem Ratgeber zeigen wir Ihnen, wie es funktioniert, wofür es gut ist und wie Sie das Beste daraus machen.
Preisführer für CNC-Bearbeitung: Aufschlüsselung und Preisvergleich
Teilen Sie die CNC-Bearbeitungspreise auf, lernen Sie Kosteneinsparungsstrategien kennen und vergleichen Sie mehrere große CNC-Dienstleister.
3D-Druck vs. CNC-Bearbeitung
Entdecken Sie die wichtigsten Unterschiede zwischen 3D-Druck und CNC-Bearbeitung. Erfahren Sie mehr über ihre Prozesse, Materialien, Vorteile und besten Anwendungsfälle in der Fertigung.

Unionfab is China's Largest 3D Printing Manufacturing Company for Rapid Prototyping and On-Demand Production Parts.


