PRÄZISIONSMERKMALE
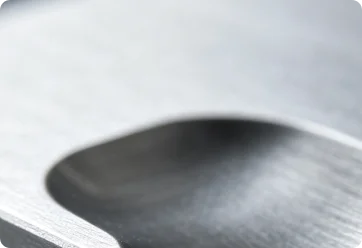
R0,11 mm
Scharfe Innenecken mit standardmäßigem 0,20-mm-Draht, eine Geometrie, die CNC-Fräsen nicht reproduzieren kann.
Arbeiten Sie mit Unionfab zusammen, einem in China ansässigen Hersteller von Drahterodiermaschinen, der interne Drahterodierfähigkeiten mit einem Netzwerk von über 300 geprüften Lieferanten integriert, um Präzisionsprofile und schmale Schlitze aus Werkzeugstahl, Hartmetall und Titan mit scharfen Ecken und strenger Maßkontrolle herzustellen.

SCHRITT | STP | IGS | DWG | DXF | PDF-Dateien und mehr
Holen Sie sich ein Angebot für die Drahterodierbearbeitung ein Kein MOQ • ISO 27001-zertifiziert • Kostenlose DFM-Analyse

PRÄZISIONSMERKMALE
Scharfe Innenecken mit standardmäßigem 0,20-mm-Draht, eine Geometrie, die CNC-Fräsen nicht reproduzieren kann.
MATERIALFÄHIGKEIT
Zerstäubt mühelos gehärteten Werkzeugstahl und Titan, wo herkömmliche Schneidwerkzeuge Schwierigkeiten haben.
HERSTELLUNGSWAAGE
Über 400 fortschrittliche CNC-Bearbeitungszentren (Mazak, DMG MORI, Makino usw.) in 4 hauseigenen Einrichtungen.
ZERTIFIZIERT
ISO 9001, 14001, 13485 und IATF 16949 zertifiziert mit NDA-gesicherten Fertigungsabläufen.
Drahterodieren (Wire Electrical Discharge Machining) ist ein hochpräzises, berührungsloses Verfahren, bei dem ein dünner, sich kontinuierlich bewegender Draht zum Schneiden elektrisch leitfähiger Materialien verwendet wird. Anstatt physischen Werkzeugdruck auszuüben, folgt es einem CNC-programmierten Weg und entfernt Material durch kontrollierte elektrische Entladungen zwischen Draht und Werkstück, wodurch gratfreie Kanten bei minimaler mechanischer Belastung des Materials entstehen.
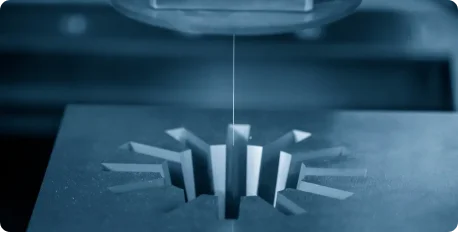
Drahterodieren eignet sich am besten für elektrisch leitende Teile, die enge Toleranzen, eine ultrafeine Innengeometrie oder Härtegrade erfordern, die über die Reichweite herkömmlicher Schneidwerkzeuge hinausgehen. Wenn Ihr Teil in eines der unten aufgeführten Profile passt, ist Drahterodieren ideal für Ihr Projekt.
Ideal für Teile, die enge Toleranzen von bis zu ±0,0002 erfordern, nahezu scharfe Innenecken, schmale Schlitze oder komplexe Profile, die mit herkömmlichen Werkzeugen nicht erreicht werden können.
Schnitt ohne mechanische Verformung, ideal für vorgehärteten Werkzeugstahl, Hartmetall, Titan und hochtemperaturbeständige Legierungen.
Hervorragend geeignet für zerbrechliche oder dünnwandige Komponenten, bei denen keine mechanische Schneidkraft erforderlich ist, um Durchbiegung, Verformung oder Materialschäden zu vermeiden.
Liefert saubere, gratfreie Kanten direkt nach der Maschine und erspart so ein kostspieliges sekundäres Entgraten für hochpräzise Teile aus der Medizin-, Luftfahrt- und Elektronikindustrie.
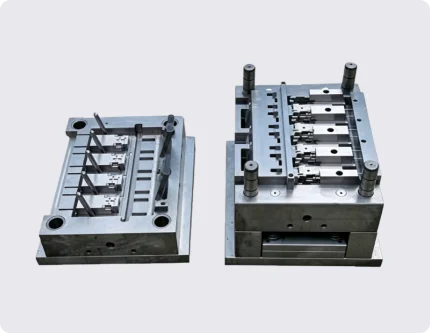
Maßgeschneidert für Formeinsätze, Stempel, Extrusionsmatrizen und Hohlraumkomponenten, die präzise 2D/2,5D-Konturen erfordern, die direkt in gehärteten Werkzeugstahl geschnitten werden müssen.
Ideal für komplizierte Konturen, Kegelwinkel oder schnelle Prototypen, bei denen schnelles Einrichten, keine Werkzeugkosten und geometrische Flexibilität die Schnittgeschwindigkeit überwiegen.
Wir bearbeiten eine breite Palette elektrisch leitfähiger Metalle, um die Leistungsanforderungen Ihrer Anwendung zu erfüllen.
Werkzeugstahl bietet nach der Wärmebehandlung eine hervorragende Härte und Verschleißfestigkeit und ist somit ein Kernmaterial für das Erodieren. Da beim Erodieren Material durch Funkenerosion und nicht durch Schneiden entfernt wird, hat die Härte kaum Einfluss auf die Prozessgeschwindigkeit, sodass auch nach dem Härten präzise Merkmale geformt werden können.
Ideal für: Formhohlräume, Stempel und Matrizen, Stanzwerkzeuge, Präzisionsvorrichtungen
Available Grades: A2, D2, O1, S7, H13, P20
Wir bieten eine Reihe von Nachbearbeitungsoptionen an, um die Oberflächen-, Toleranz- und Funktionsanforderungen Ihres Teils zu erfüllen.
Beim Glättschneiden werden ein oder mehrere Schlichtdurchgänge mit feineren Entladungsparametern verwendet, um die Oberflächengüte und Maßgenauigkeit nach dem ersten EDM-Schnitt zu verbessern. Dies kommt besonders häufig beim Drahterodieren vor, und ähnliche Endbearbeitungsdurchgänge können auch bei Senkerodieranwendungen verwendet werden, bei denen strengere Oberflächenanforderungen erforderlich sind.
Am besten geeignet für: Präzisionsformkomponenten, Dichtflächen, Teile, die engere Toleranzen erfordern
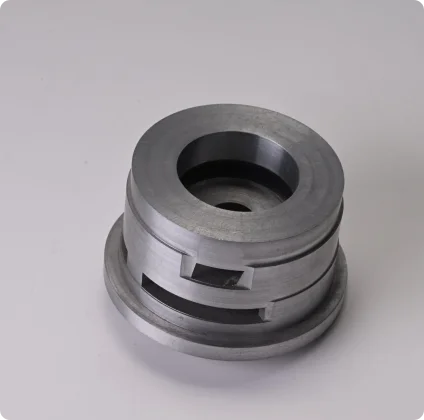
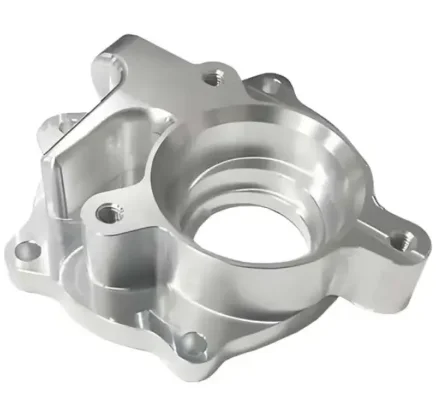
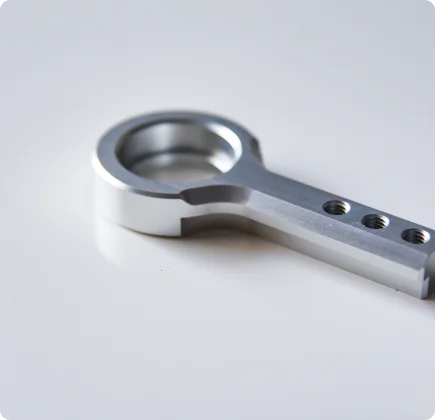
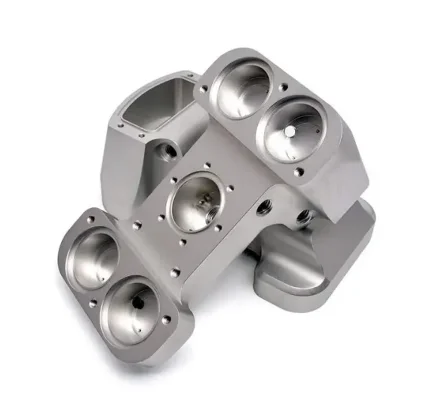
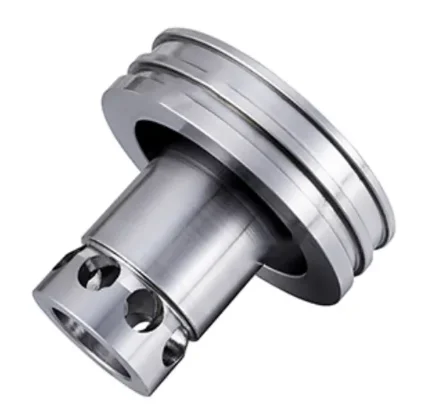
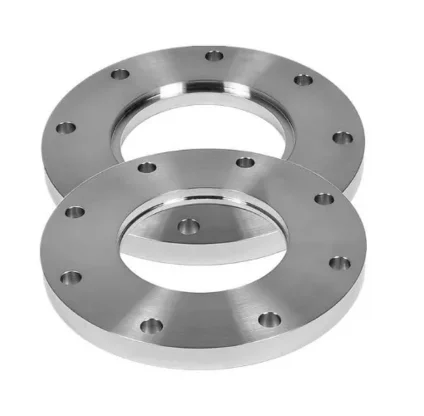
| Parameter | Standardkapazität | Große Bettenkapazität |
|---|---|---|
| Max. Teillänge (L) | 500 mm (19,7") | 1.000 mm (39,4") |
| Max. Teilebreite (W) | 350 mm (13,8") | 800 mm (31,5") |
| Max. Teilehöhe (H) | 250 mm (9,8") | 400 mm (15,7") |
| Min. Teildicke | 0,5 mm (0,020") | 0,5 mm (0,020") |
*Hinweis: Max. Teilelänge/-breite beziehen sich auf die maximalen Werkstückabmessungen, nicht auf den Maschinenachsenweg; Die tatsächliche Kapazität hängt von der Tischgröße, der Spannmethode und der Teilegeometrie ab. Teile, die dünner als 1,0 mm sind, erfordern eine spezielle Vorrichtung, um Vibrationen und Verformungen zu reduzieren.

Während unsere Plattform zur sofortigen Angebotserstellung Ihre 3D-CAD-Dateien für die geometrische Preisgestaltung verwendet, MÜSSEN alle benutzerdefinierten Abmessungen, GD&T-Beschriftungen, spezifischen Passungen oder engen Oberflächenbeschaffenheiten explizit in einer begleitenden 2D-PDF-Zeichnung aufgeführt werden.
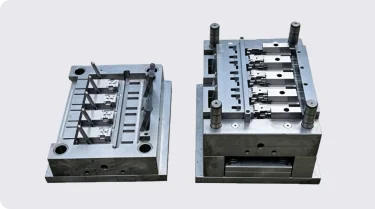
Drahterodieren ist ein Kernverfahren zur Herstellung von Stanzmatrizen, Stempeln und Formeinsätzen. Gehärteter Werkzeugstahl und Hartmetall lassen sich damit mit engen Innenradien und schmalen Schlitzbreiten schneiden, die durch Fräsen oder Schleifen nicht erreichbar sind. Die Konikschneidfunktion ermöglicht außerdem präzise Entformungswinkel an Stempelprofilen und Matrizenspalten in einer einzigen Aufspannung.
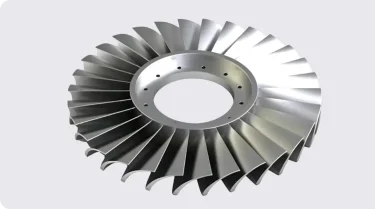
Beim Drahterodieren werden hitzebeständige Superlegierungen und Titanbauteile für Turbinen- und Strukturgruppen mit komplexen Durchgangskonturen und hoher Positionsgenauigkeit bearbeitet. Da das Verfahren berührungslos arbeitet, vermeidet es die mechanischen Belastungen und den Werkzeugverschleiß, die bei konventioneller Zerspanung dieser schwer bearbeitbaren Werkstoffe auftreten.
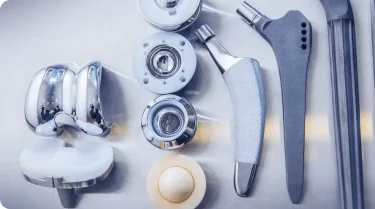
Drahterodieren liefert die für chirurgische Instrumente und Implantatkomponenten erforderliche Präzision bei Mikrostrukturen. Enge Schlitze, feine Innenkonturen und dünnwandige Profile werden mit engen Toleranzen geschnitten. Saubere Schnittkanten und eine hohe Wiederholgenauigkeit erfüllen die Anforderungen an die Oberflächenqualität in der Medizintechnik.
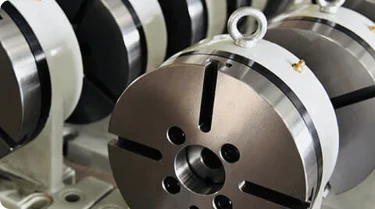
Drahterodieren fertigt gehärtete Sonderbauteile wie Zahnräder, Nocken und präzise Führungsmerkmale, bei denen komplexe 2D-Konturen und eine enge Maßkontrolle entscheidend sind. Das Verfahren eignet sich besonders für Kleinserien oder präzise Einzelteile, die bei konventioneller Bearbeitung teure Sonderwerkzeuge erfordern würden.
| Faktor | Wire EDM | CNC-Fräsen | Laserschneiden |
|---|---|---|---|
| Materialverträglichkeit | Nur leitfähige Metalle | Fast alle Metalle, Kunststoffe, Verbundwerkstoffe | Metalle und einige Kunststoffe |
| Handhabung der Härte | Toleranz unabhängig von der Härte | Der Werkzeugverschleiß nimmt mit der Härte zu | Mäßig betroffen |
| Maximale Teiledicke | Hervorragend: 100–400+ mm bei gleichbleibender Vertikalität | Begrenzt durch die Länge des Werkzeugüberhangs | Am besten für 0,5–20 mm |
| Geometriefähigkeit | 2D-/2,5D-Profile, einschließlich Kegelschnitten | Vollständiges 3D: Taschen, Kurven, Sacklöcher | Nur 2D planar |
| Schnittkräfte | Keine: vollständig berührungslos | Hohe mechanische Kraft | Sehr niedrig, berührungslos |
| Kantenqualität | Gratfrei, keine Nachbearbeitung | Grate sind häufig, müssen entgratet werden | Minimale Grate, mögliche Wärmeeinflusszone |
| Erreichbare Toleranz | Bis zu ±0,0008 Zoll | Typischerweise ±0,001 bis 0,005 Zoll | Typischerweise ±0,002 bis 0,004 Zoll |
| Innenecken | Nahezu scharf (Drahtdurchmesser begrenzt) | Begrenzt durch den Werkzeugdurchmesser | Begrenzt durch die Schnittfugenbreite |
| Schnittgeschwindigkeit | Langsamer: Funkenerosion, keine Scherung | Mäßig bis schnell | Sehr schnell auf dünnem Blech |
| Am besten für | Gehärtete Werkzeuge, Präzisionsschlitze, enge Toleranzen | Strukturteile, komplexe 3D-Formen | Bleche, Gehäuse, schnelle Abwicklung |
Wir halten uns an ein strenges mehrstufiges Prüfprotokoll, um sicherzustellen, dass jedes Teil Ihren genauen Spezifikationen entspricht.
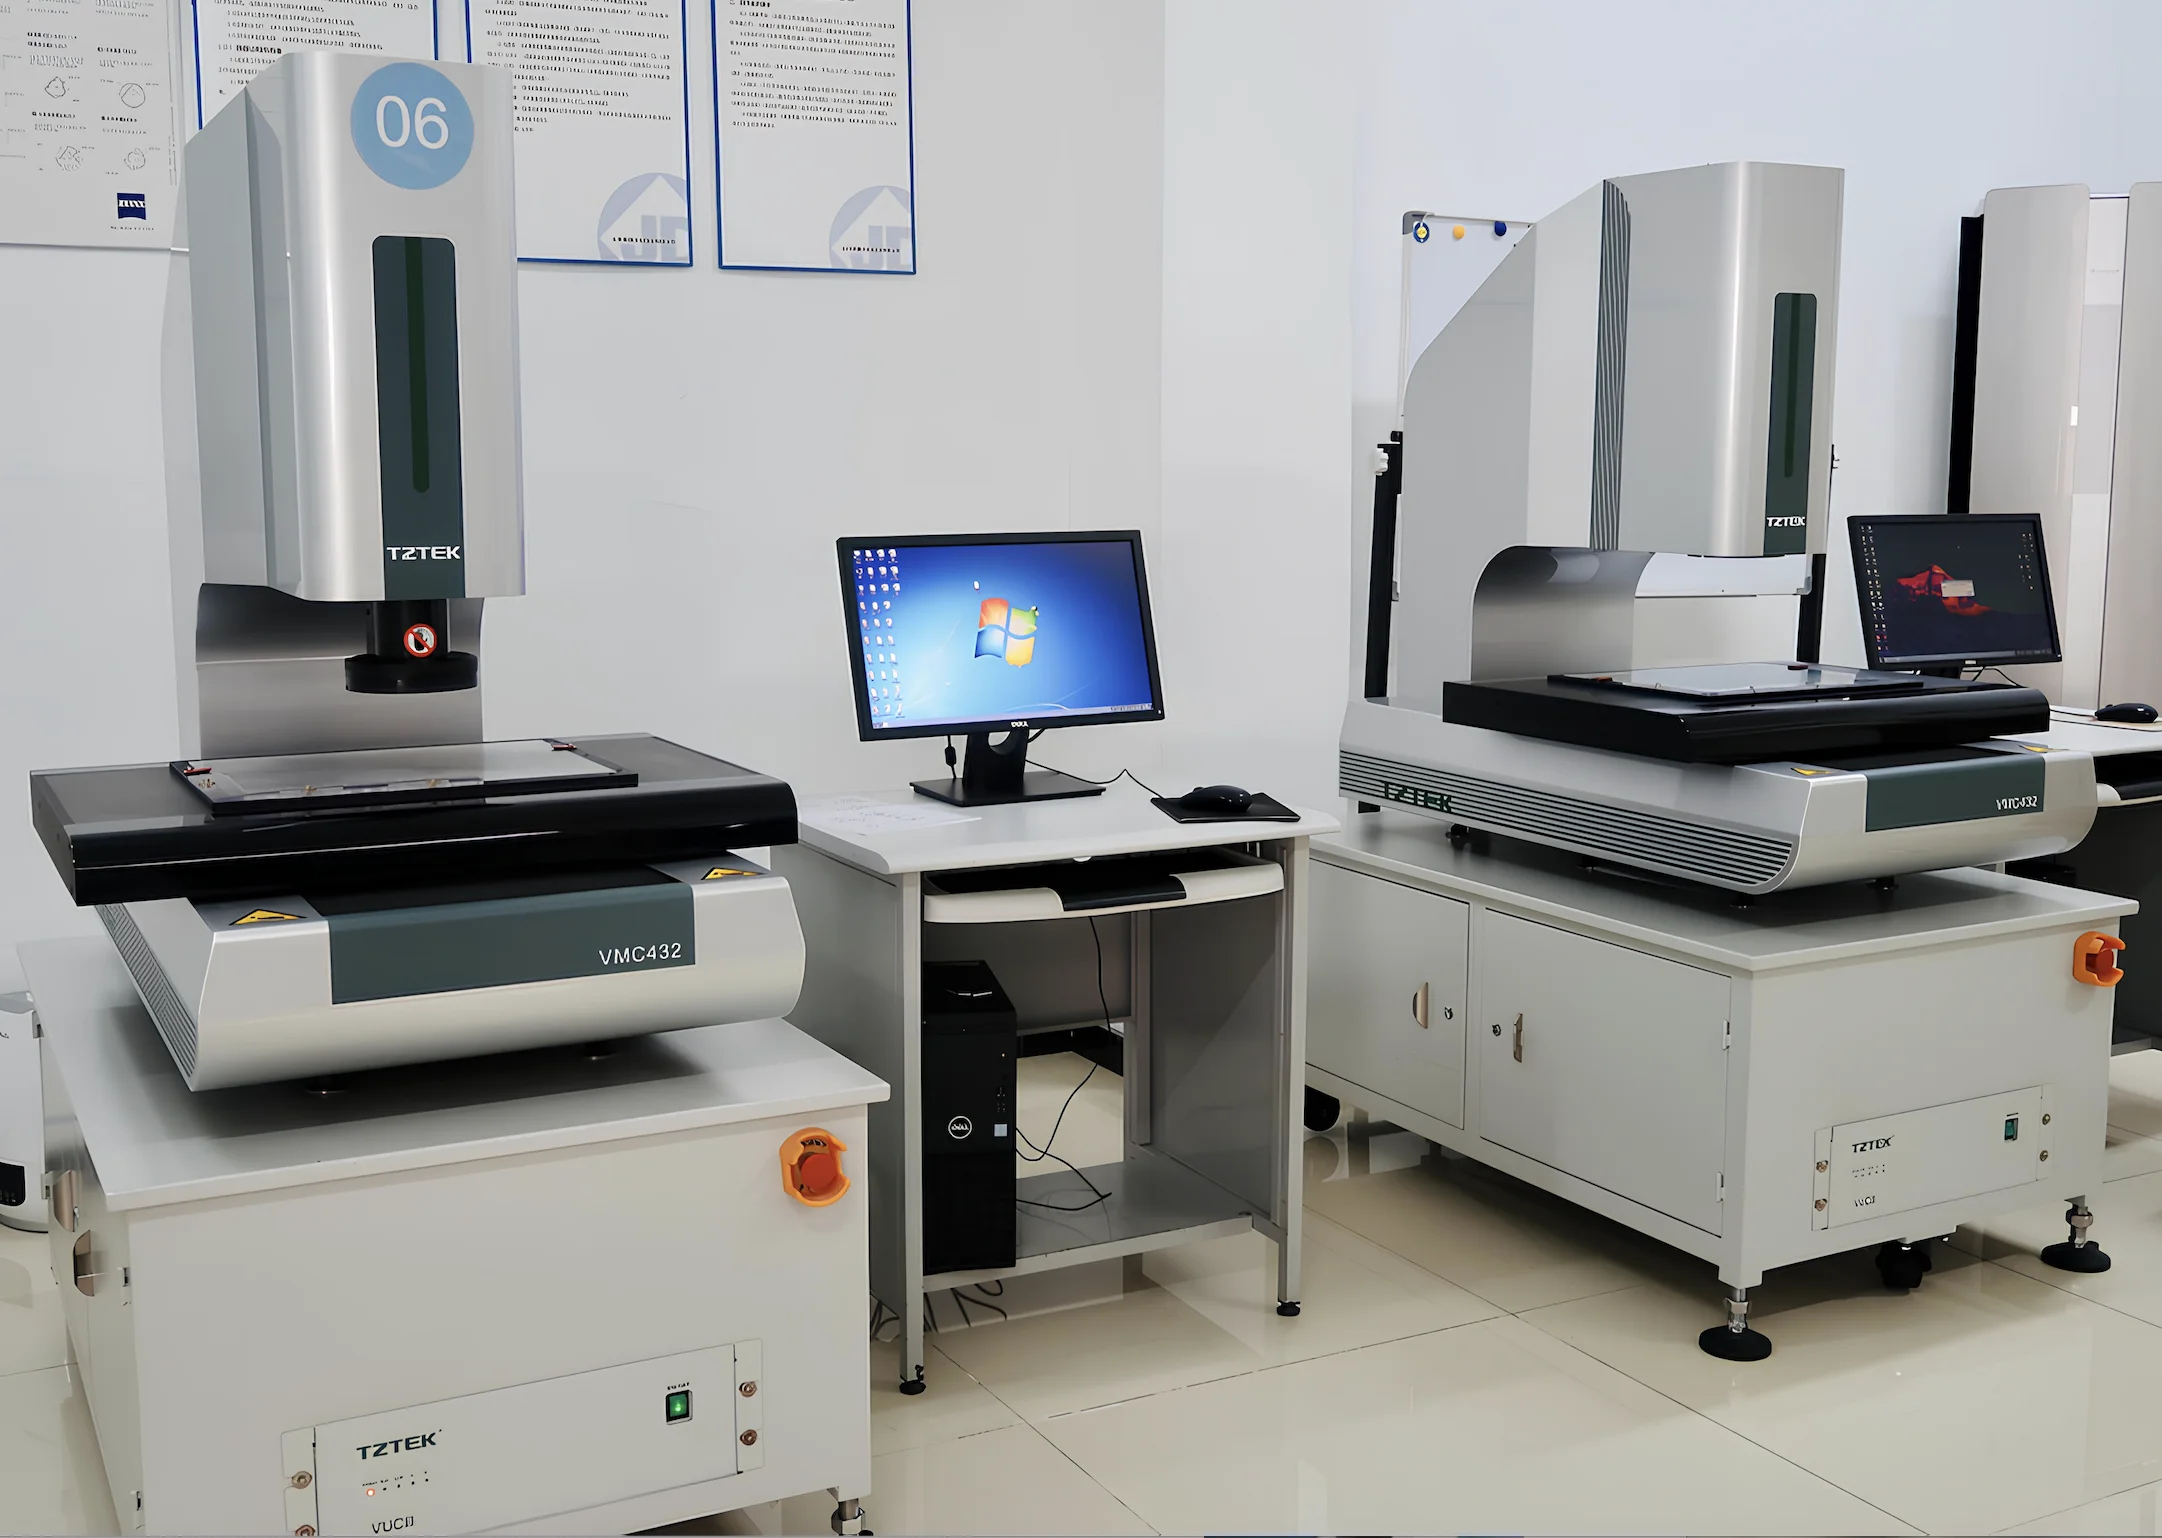
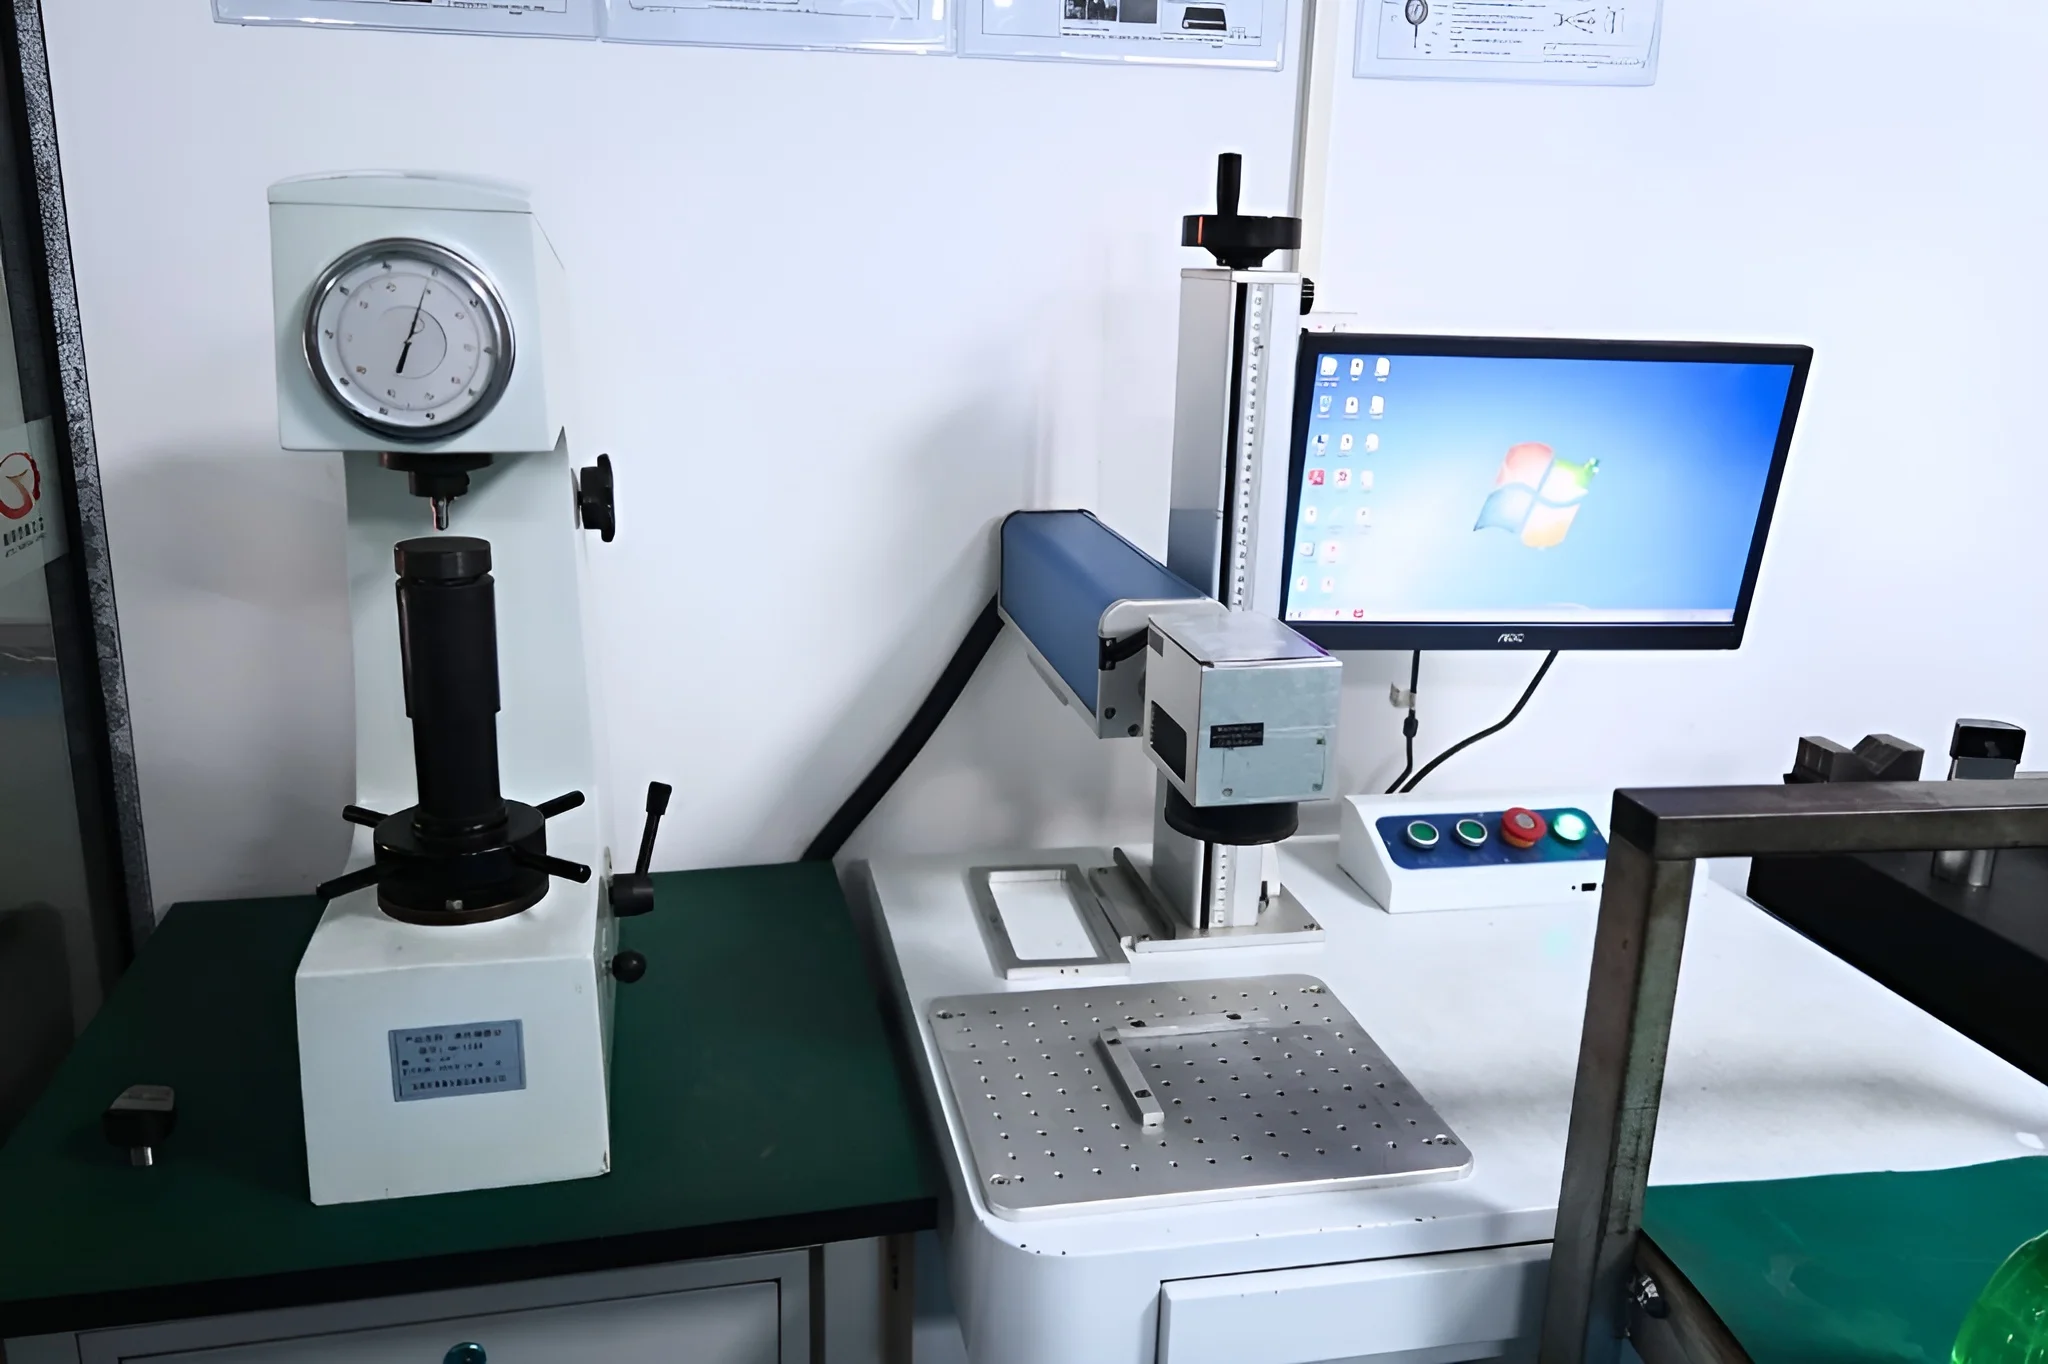
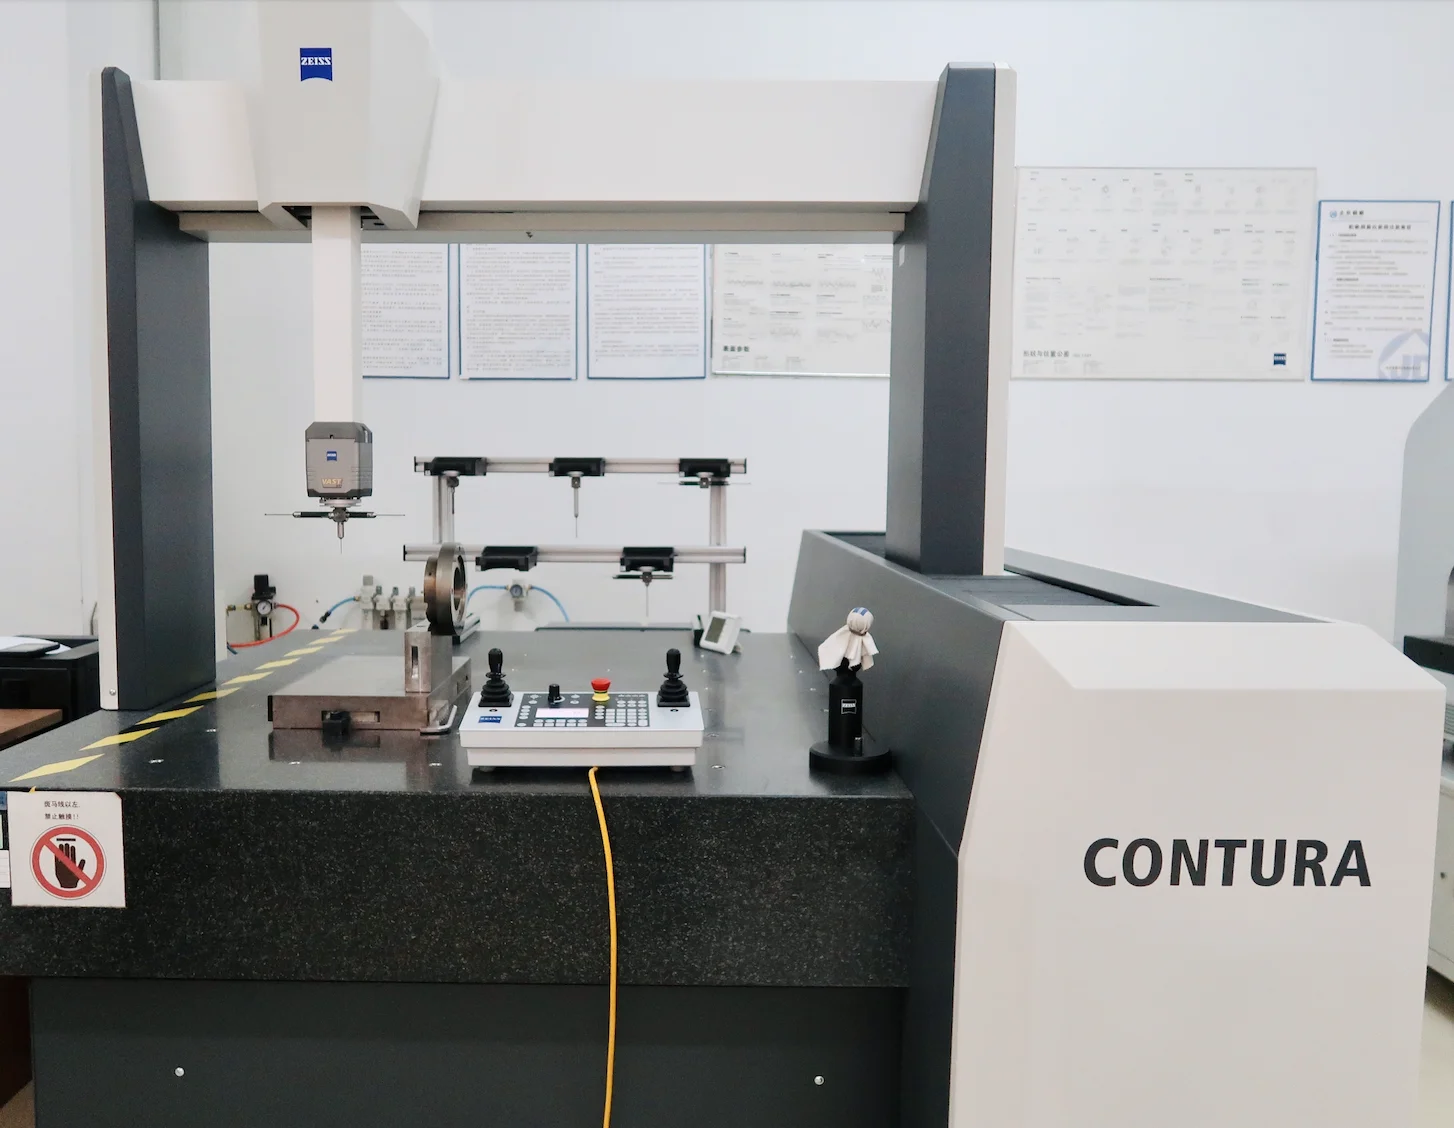
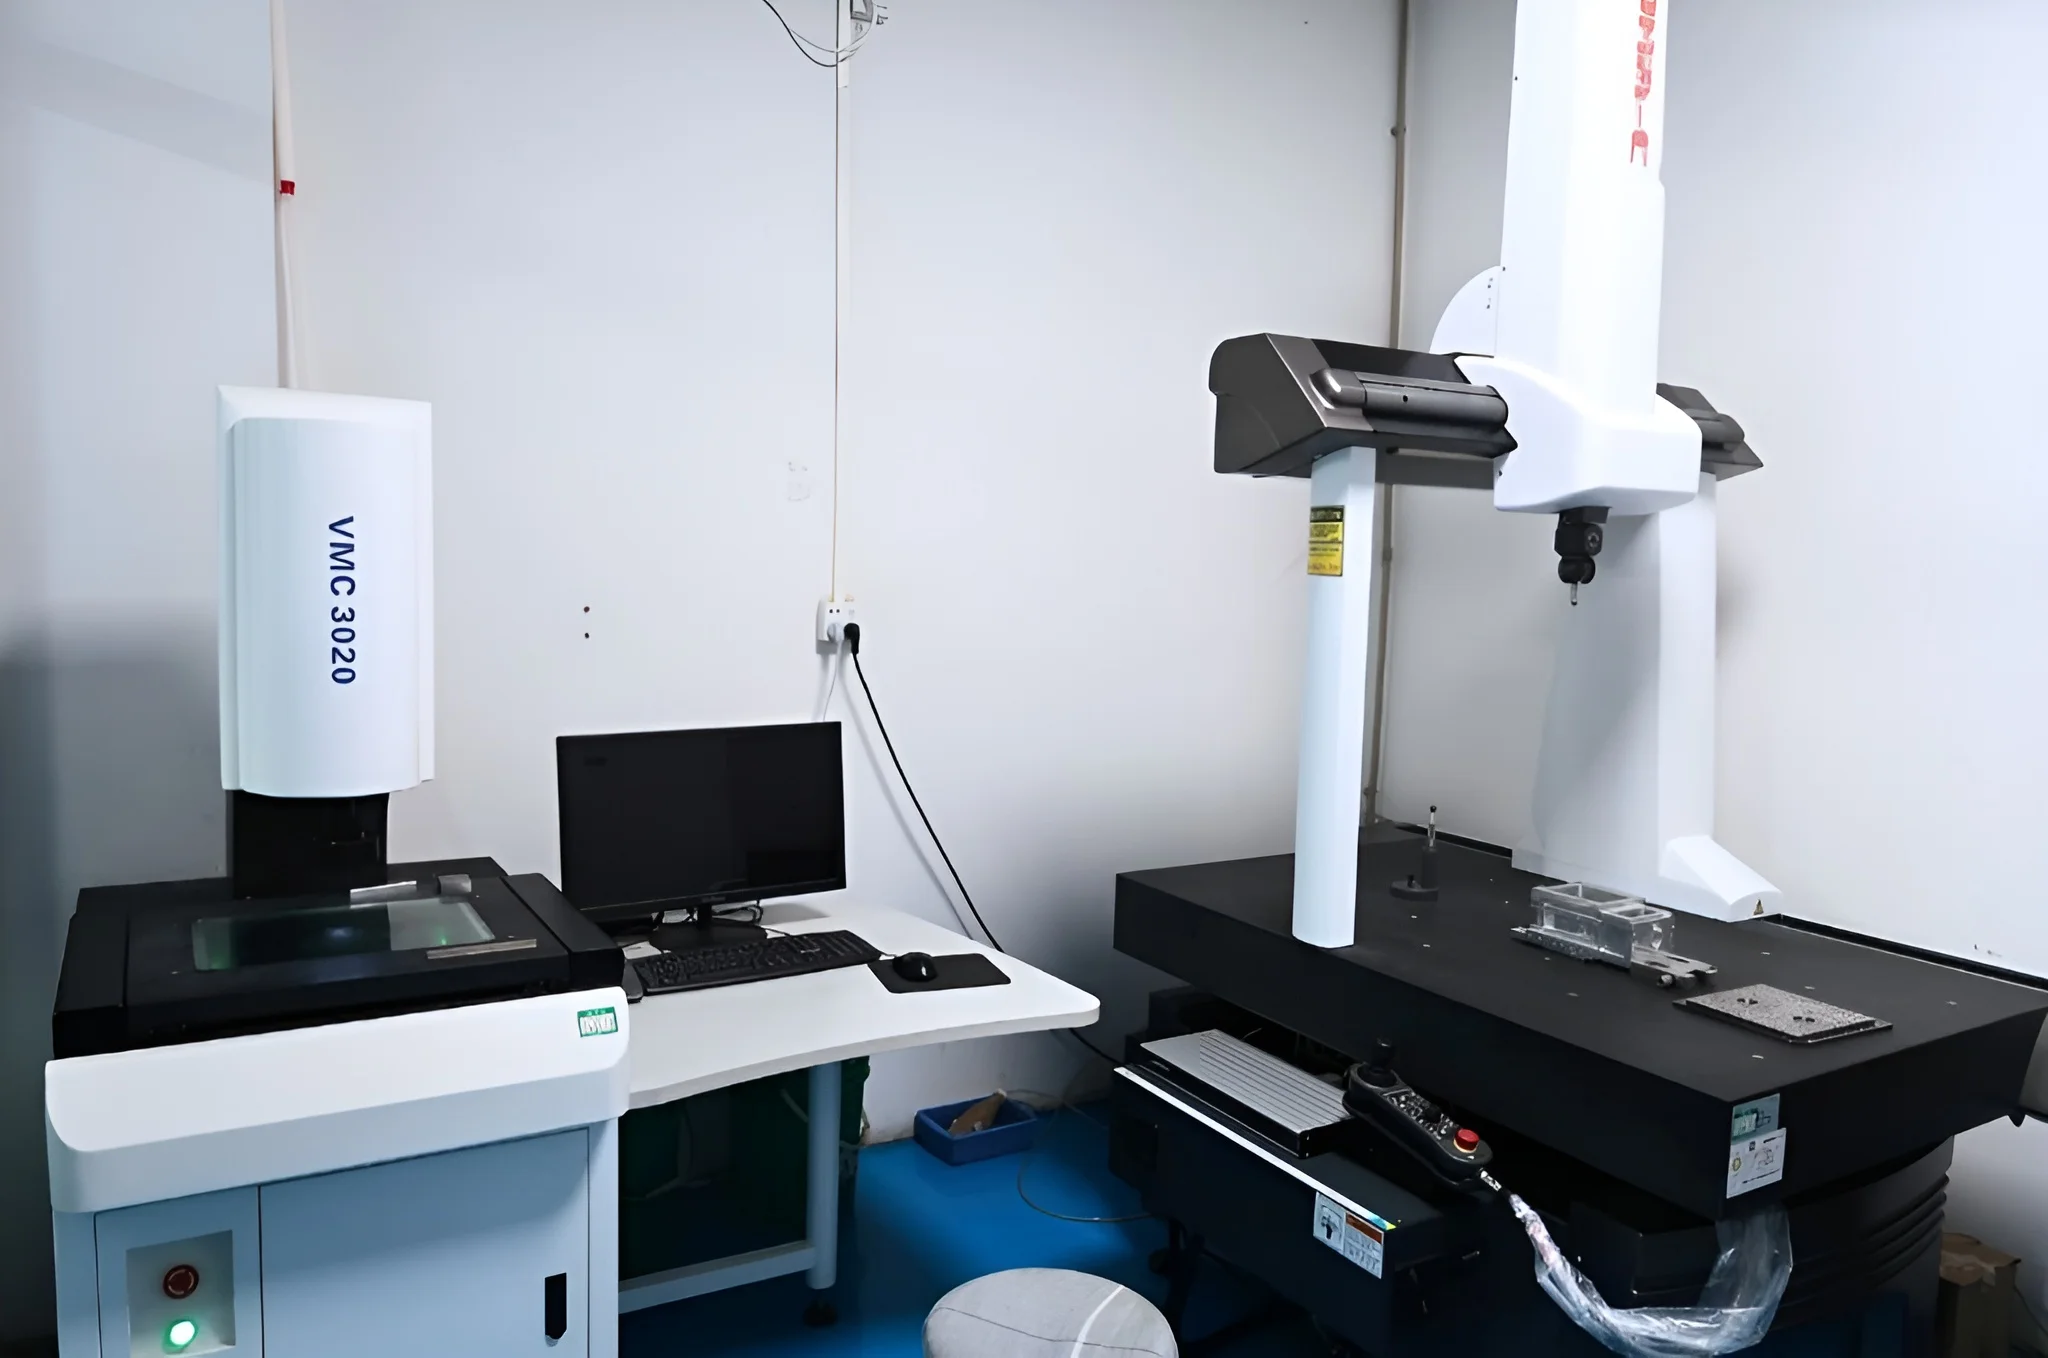
Zu jeder Bestellung gehört ein Erstmusterprüfbericht (auf Anfrage).
Wir nutzen modernste KMG (Koordinatenmessgeräte), Profilometer für die Oberflächenrauheit und kalibrierte Handwerkzeuge.
Alle Materialzertifizierungen und Wärmebehandlungsberichte werden archiviert und stehen für Audits zur Verfügung.
Unsere Qualitätssysteme sind an den internationalen ISO 9001-Standards ausgerichtet und decken Maß-, Geometrie- (GD&T) und Materialanforderungen ab.
Weitere Einzelheiten zu unseren Qualitätsstandards finden Sie in unserer Inspektions-Checkliste (einschließlich Standard- und Premium-Optionen).
Wir akzeptieren sowohl 3D-Modelle als auch 2D-Zeichnungen. Für eine sofortige Geometrieanalyse und Basispreise laden Sie bitte Ihre 3D-CAD-Dateien im STEP-, STP- oder IGS-Format hoch. Wenn Ihr Teil bestimmte enge Toleranzen, Form- und Lageangaben oder Gewindelöcher erfordert, ist eine zusätzliche 2D-Zeichnung im PDF-, DWG- oder DXF-Format erforderlich.
Wir haben keine strenge Mindestbestellmenge (MOQ = 1). Ganz gleich, ob Sie einen einzelnen Schnellprototyp zur Designvalidierung oder eine Kleinserie mit Tausenden von Teilen benötigen, unser flexibles Fertigungsnetzwerk passt sich Ihrem Projekt effizient und kostengünstig an.
Unsere Standardfertigungszeit für die meisten CNC-Projekte beträgt 5 Werktage. Für außergewöhnlich einfache Teile oder dringenden Bedarf an Prototypen können wir die Produktion beschleunigen und innerhalb von nur einem Tag versenden. (Bitte beachten Sie: Die Lieferzeiten können je nach Teilekomplexität, Gesamtmenge und erforderlichen sekundären Oberflächenveredelungen variieren.)
100 % Ja. Wir nehmen den Schutz des geistigen Eigentums (IP) und die Datensicherheit sehr ernst. Wir sind stolz darauf, nach ISO 27001 für Informationssicherheitsmanagement zertifiziert zu sein. Ihre Dateien werden verschlüsselt und ausschließlich an wichtige technische Mitarbeiter weitergegeben. Wir sind auch bereit, Ihre Geheimhaltungsvereinbarung (NDA) zu unterzeichnen, bevor Sie CAD-Dateien weitergeben.
Absolut. Standardmäßig liegt jeder Bestellung ein standardmäßiger Maßtoleranzbericht bei. Für Produktionsvolumenaufträge liefern wir umfassende Erstmusterinspektionsberichte (FAI). Wenn Ihre kritischen Komponenten hochpräzise Messtechnik erfordern, ist gegen eine zusätzliche Gebühr eine vollständige KMG-Inspektion (Koordinatenmessmaschine) verfügbar.
Für einen tieferen Einblick in unsere Qualitätskontrollprozesse lesen Sie bitte unseren Leitfaden aufQC- und Inspektionsfunktionen von Unionfab.
Drahterodieren erklärt: Ihr umfassender Leitfaden zur Präzisionsbearbeitung
Möchten Sie Teile mit äußerster Präzision, ohne mechanische Beanspruchung und mit hervorragender Oberflächengüte bearbeiten? Drahterodieren ist Ihre Antwort. In diesem Ratgeber zeigen wir Ihnen, wie es funktioniert, wofür es gut ist und wie Sie das Beste daraus machen.
Preisführer für CNC-Bearbeitung: Aufschlüsselung und Preisvergleich
Teilen Sie die CNC-Bearbeitungspreise auf, lernen Sie Kosteneinsparungsstrategien kennen und vergleichen Sie mehrere große CNC-Dienstleister.
3D-Druck vs. CNC-Bearbeitung
Entdecken Sie die wichtigsten Unterschiede zwischen 3D-Druck und CNC-Bearbeitung. Erfahren Sie mehr über ihre Prozesse, Materialien, Vorteile und besten Anwendungsfälle in der Fertigung.

Unionfab is China's Largest 3D Printing Manufacturing Company for Rapid Prototyping and On-Demand Production Parts.


