FUNCIÓN DE PRECISIÓN
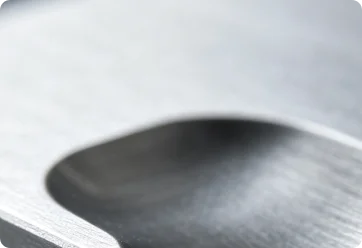
R0.11mm
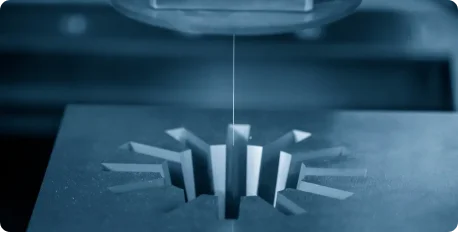
Esquinas internas afiladas con alambre estándar de 0,20 mm, una geometría que el fresado CNC no puede replicar.
Asóciese con Unionfab, un fabricante de electroerosión por hilo con sede en China que integra capacidades internas de electroerosión por hilo con una red de más de 300 proveedores examinados, para producir perfiles de precisión y ranuras estrechas en acero para herramientas, carburo y titanio, con esquinas afiladas y control dimensional estricto.

PASO | STP | IGS | archivos DWG | DXF | Archivos PDF y más
Obtenga una cotización de mecanizado por electroerosión por hilo Sin MOQ • Certificado ISO 27001 • Análisis DFM gratuito

FUNCIÓN DE PRECISIÓN
Esquinas internas afiladas con alambre estándar de 0,20 mm, una geometría que el fresado CNC no puede replicar.
CAPACIDAD MATERIAL
Mecaniza acero para herramientas endurecido y titanio con facilidad, donde las herramientas de corte convencionales tienen dificultades.
ESCALA DE FABRICACIÓN
Más de 400 centros de mecanizado CNC avanzados (Mazak, DMG MORI, Makino, etc.) en 4 instalaciones internas.
CERTIFICADO
Certificación ISO 9001, 14001, 13485 e IATF 16949 con flujos de trabajo de fabricación protegidos por NDA.
La electroerosión por hilo (mecanizado por descarga eléctrica por hilo) es un proceso sin contacto de alta precisión que utiliza un hilo fino y en movimiento continuo para cortar materiales eléctricamente conductores. En lugar de aplicar presión física a la herramienta, sigue una ruta programada por CNC y elimina el material mediante descargas eléctricas controladas entre el alambre y la pieza de trabajo, dejando bordes sin rebabas con una tensión mecánica mínima en el material.
La electroerosión por hilo es más adecuada para piezas eléctricamente conductoras que exigen tolerancias estrictas, geometría interna ultrafina o niveles de dureza más allá del alcance de las herramientas de corte convencionales. Si su pieza se ajusta a cualquiera de los perfiles siguientes, Wire EDM es ideal para su proyecto.
Ideal para piezas que requieren tolerancias tan ajustadas como ±0,0002", esquinas internas casi afiladas, ranuras estrechas o perfiles complejos que las herramientas convencionales no pueden alcanzar.
Corte sin distorsión mecánica, ideal para acero para herramientas preendurecido, carburo, titanio y aleaciones de alta temperatura.
Excelente para componentes frágiles o de paredes delgadas donde no se requiere fuerza de corte mecánica para eliminar deformaciones, deformaciones o daños materiales.
Ofrece bordes limpios y sin rebabas directamente desde la máquina, eliminando así el costoso desbarbado secundario de piezas médicas, aeroespaciales y electrónicas de alta precisión.
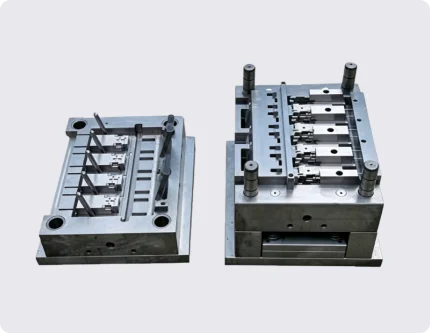
Diseñado para inserciones de moldes, punzones, matrices de extrusión y componentes de cavidades que requieren contornos 2D/2,5D precisos cortados directamente en aceros para herramientas endurecidos.
Ideal para contornos complejos, ángulos cónicos o prototipos rápidos donde la configuración rápida, el costo cero de herramientas y la flexibilidad geométrica superan la velocidad de corte.
Mecanizamos una amplia gama de metales eléctricamente conductores para cumplir con los requisitos de rendimiento de su aplicación.
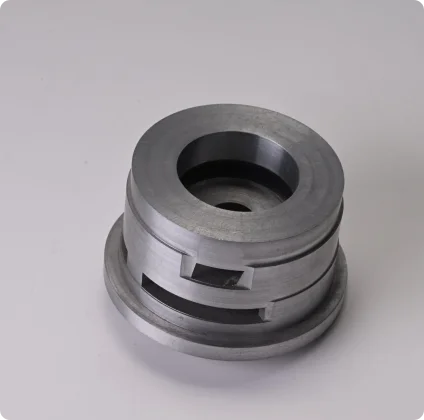
El acero para herramientas ofrece una excelente dureza y resistencia al desgaste después del tratamiento térmico, lo que lo convierte en un material central para la electroerosión. Debido a que la electroerosión elimina el material mediante erosión por chispa en lugar de cortarlo, la dureza tiene poco efecto en la velocidad del proceso, lo que permite formar características precisas incluso después del endurecimiento.
Ideal para: Cavidades de molde, punzones y matrices, herramientas de estampado, accesorios de precisión.
Available Grades: A2, D2, O1, S7, H13, P20
Ofrecemos una gama de opciones de posprocesamiento para cumplir con los requisitos funcionales, de tolerancia y de superficie de su pieza.
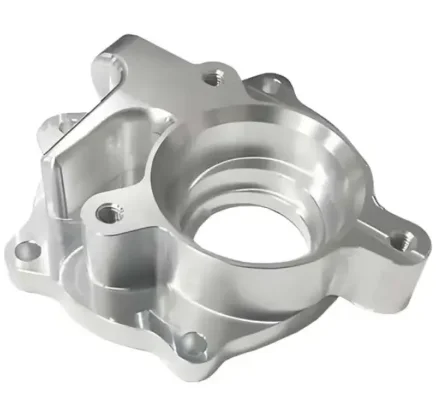
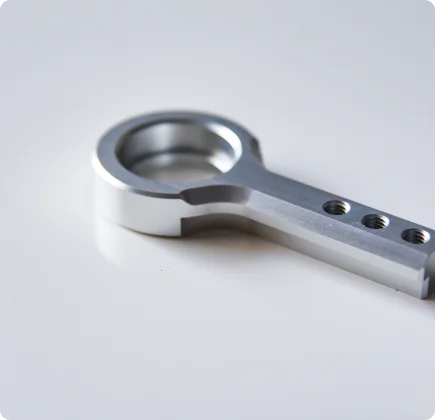
El corte desnatado utiliza una o más pasadas de acabado con parámetros de descarga más finos para mejorar el acabado de la superficie y la precisión dimensional después del corte inicial por electroerosión. Es especialmente común en electroerosión por hilo, y también se pueden utilizar pasadas de acabado similares en aplicaciones de electroerosión por penetración donde se necesitan requisitos de superficie más estrictos.
Mejor para: Componentes de moldes de precisión, superficies de sellado, piezas que requieren tolerancias más estrictas
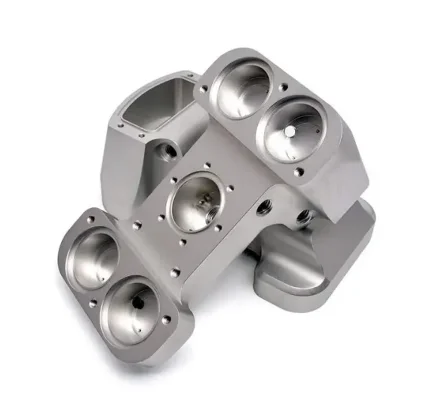
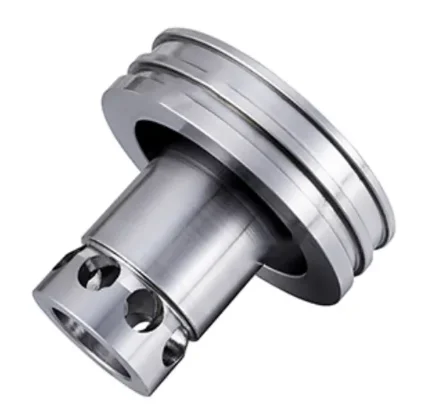
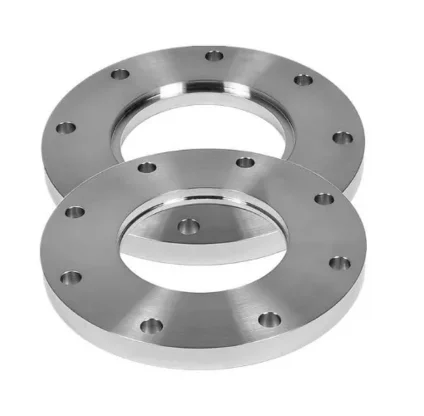
| Parámetro | Capacidad estándar | Capacidad de cama grande |
|---|---|---|
| Máx. Longitud de la pieza (L) | 500 milímetros (19,7") | 1.000 milímetros (39,4") |
| Máx. Ancho de pieza (W) | 350 milímetros (13,8") | 800 milímetros (31,5") |
| Máx. Altura de la pieza (H) | 250 milímetros (9,8") | 400 milímetros (15,7") |
| Mín. Espesor de la pieza | 0,5 mm (0,020") | 0,5 mm (0,020") |
*Nota: Máx. La longitud/ancho de la pieza se refieren a las dimensiones máximas de la pieza de trabajo, no al recorrido del eje de la máquina; La capacidad real depende del tamaño de la mesa, el método de sujeción y la geometría de la pieza. Las piezas de menos de 1,0 mm requieren fijaciones específicas para reducir la vibración y la distorsión.

Si bien nuestra plataforma de cotización instantánea utiliza sus archivos CAD 3D para fijar precios geométricos, cualquier dimensión personalizada, llamadas GD&T, ajustes específicos o acabados superficiales ajustados DEBEN detallarse explícitamente en un dibujo PDF 2D adjunto.
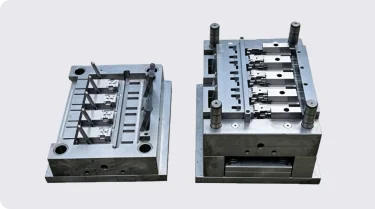
La electroerosión por hilo es un proceso fundamental para fabricar matrices de estampación, punzones e insertos de molde, ya que corta acero para herramientas endurecido y carburo con radios interiores reducidos y ranuras estrechas que no pueden lograrse mediante fresado o rectificado. La capacidad de corte cónico también permite crear ángulos de desmoldeo precisos en perfiles de punzones y holguras de matrices en una sola configuración.
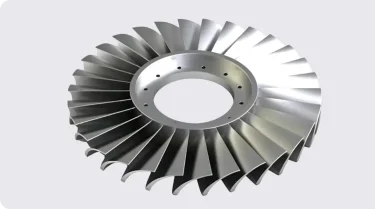
La electroerosión por hilo mecaniza superaleaciones resistentes al calor y componentes de titanio utilizados en conjuntos de turbinas y estructuras, cortando perfiles pasantes complejos con alta precisión posicional. Al ser un proceso sin contacto, evita las tensiones mecánicas y el desgaste de herramientas que dificultan el corte convencional de estos materiales difíciles de mecanizar.
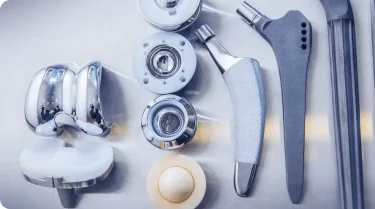
La electroerosión por hilo proporciona la precisión de microcaracterísticas necesaria para instrumentos quirúrgicos y componentes de implantes, cortando ranuras estrechas, contornos internos finos y perfiles de pared delgada con tolerancias estrictas. Sus bordes de corte limpios y su precisión repetible cumplen los estándares de calidad superficial exigidos en la fabricación médica.
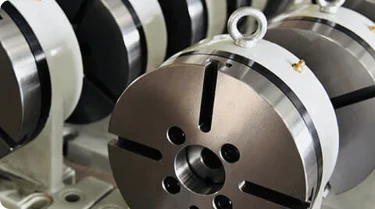
La electroerosión por hilo produce componentes endurecidos y no estándar, como engranajes, levas y elementos de guía de precisión, donde los perfiles 2D complejos y el control dimensional estricto son fundamentales. Es especialmente adecuada para piezas de precisión de bajo volumen o unidades únicas que requerirían costosas herramientas personalizadas con el mecanizado convencional.
| Factor | Wire EDM | Fresado CNC | Corte por láser |
|---|---|---|---|
| Compatibilidad de materiales | Sólo metales conductores | Casi todos los metales, plásticos y compuestos. | Metales y algunos plásticos. |
| Manejo de dureza | Tolerancia no afectada por la dureza. | El desgaste de la herramienta aumenta con la dureza. | Moderadamente afectado |
| Grosor máximo de la pieza | Excelente: 100-400+ mm con verticalidad constante | Limitado por la longitud del saliente de la herramienta | Lo mejor para 0,5-20 mm |
| Capacidad de geometría | perfiles 2D/2.5D, incluyendo cortes cónicos | 3D completo: bolsillos, curvas, agujeros ciegos | Solo plano 2D |
| Fuerzas de corte | Ninguno: totalmente sin contacto | Alta fuerza mecánica | Muy bajo, sin contacto |
| Calidad del borde | Sin rebabas, sin acabado secundario | Rebabas comunes, es necesario desbarbarlas. | Rebabas mínimas, posible zona afectada por el calor. |
| Tolerancia alcanzable | Hasta ±0,0008" | Normalmente ±0,001"-0,005" | Normalmente ±0,002"-0,004" |
| Esquinas internas | Casi afilado (diámetro del cable limitado) | Limitado por el diámetro de la herramienta | Limitado por el ancho de la sangría |
| Velocidad de corte | Más lento: erosión por chispas, no cizallamiento | Moderado a rápido | Muy rápido en chapa fina |
| Lo mejor para | Herramientas endurecidas, ranuras de precisión, tolerancias estrictas | Piezas estructurales, formas complejas en 3D. | Chapa, cerramientos, entrega rápida |
Si bien nuestra plataforma de cotización instantánea utiliza sus archivos CAD 3D para fijar precios geométricos, cualquier dimensión personalizada, llamadas GD&T, ajustes específicos o acabados superficiales ajustados DEBEN detallarse explícitamente en un dibujo PDF 2D adjunto.
Nos adherimos a un estricto protocolo de inspección de varias etapas para garantizar que cada pieza cumpla con sus especificaciones exactas.
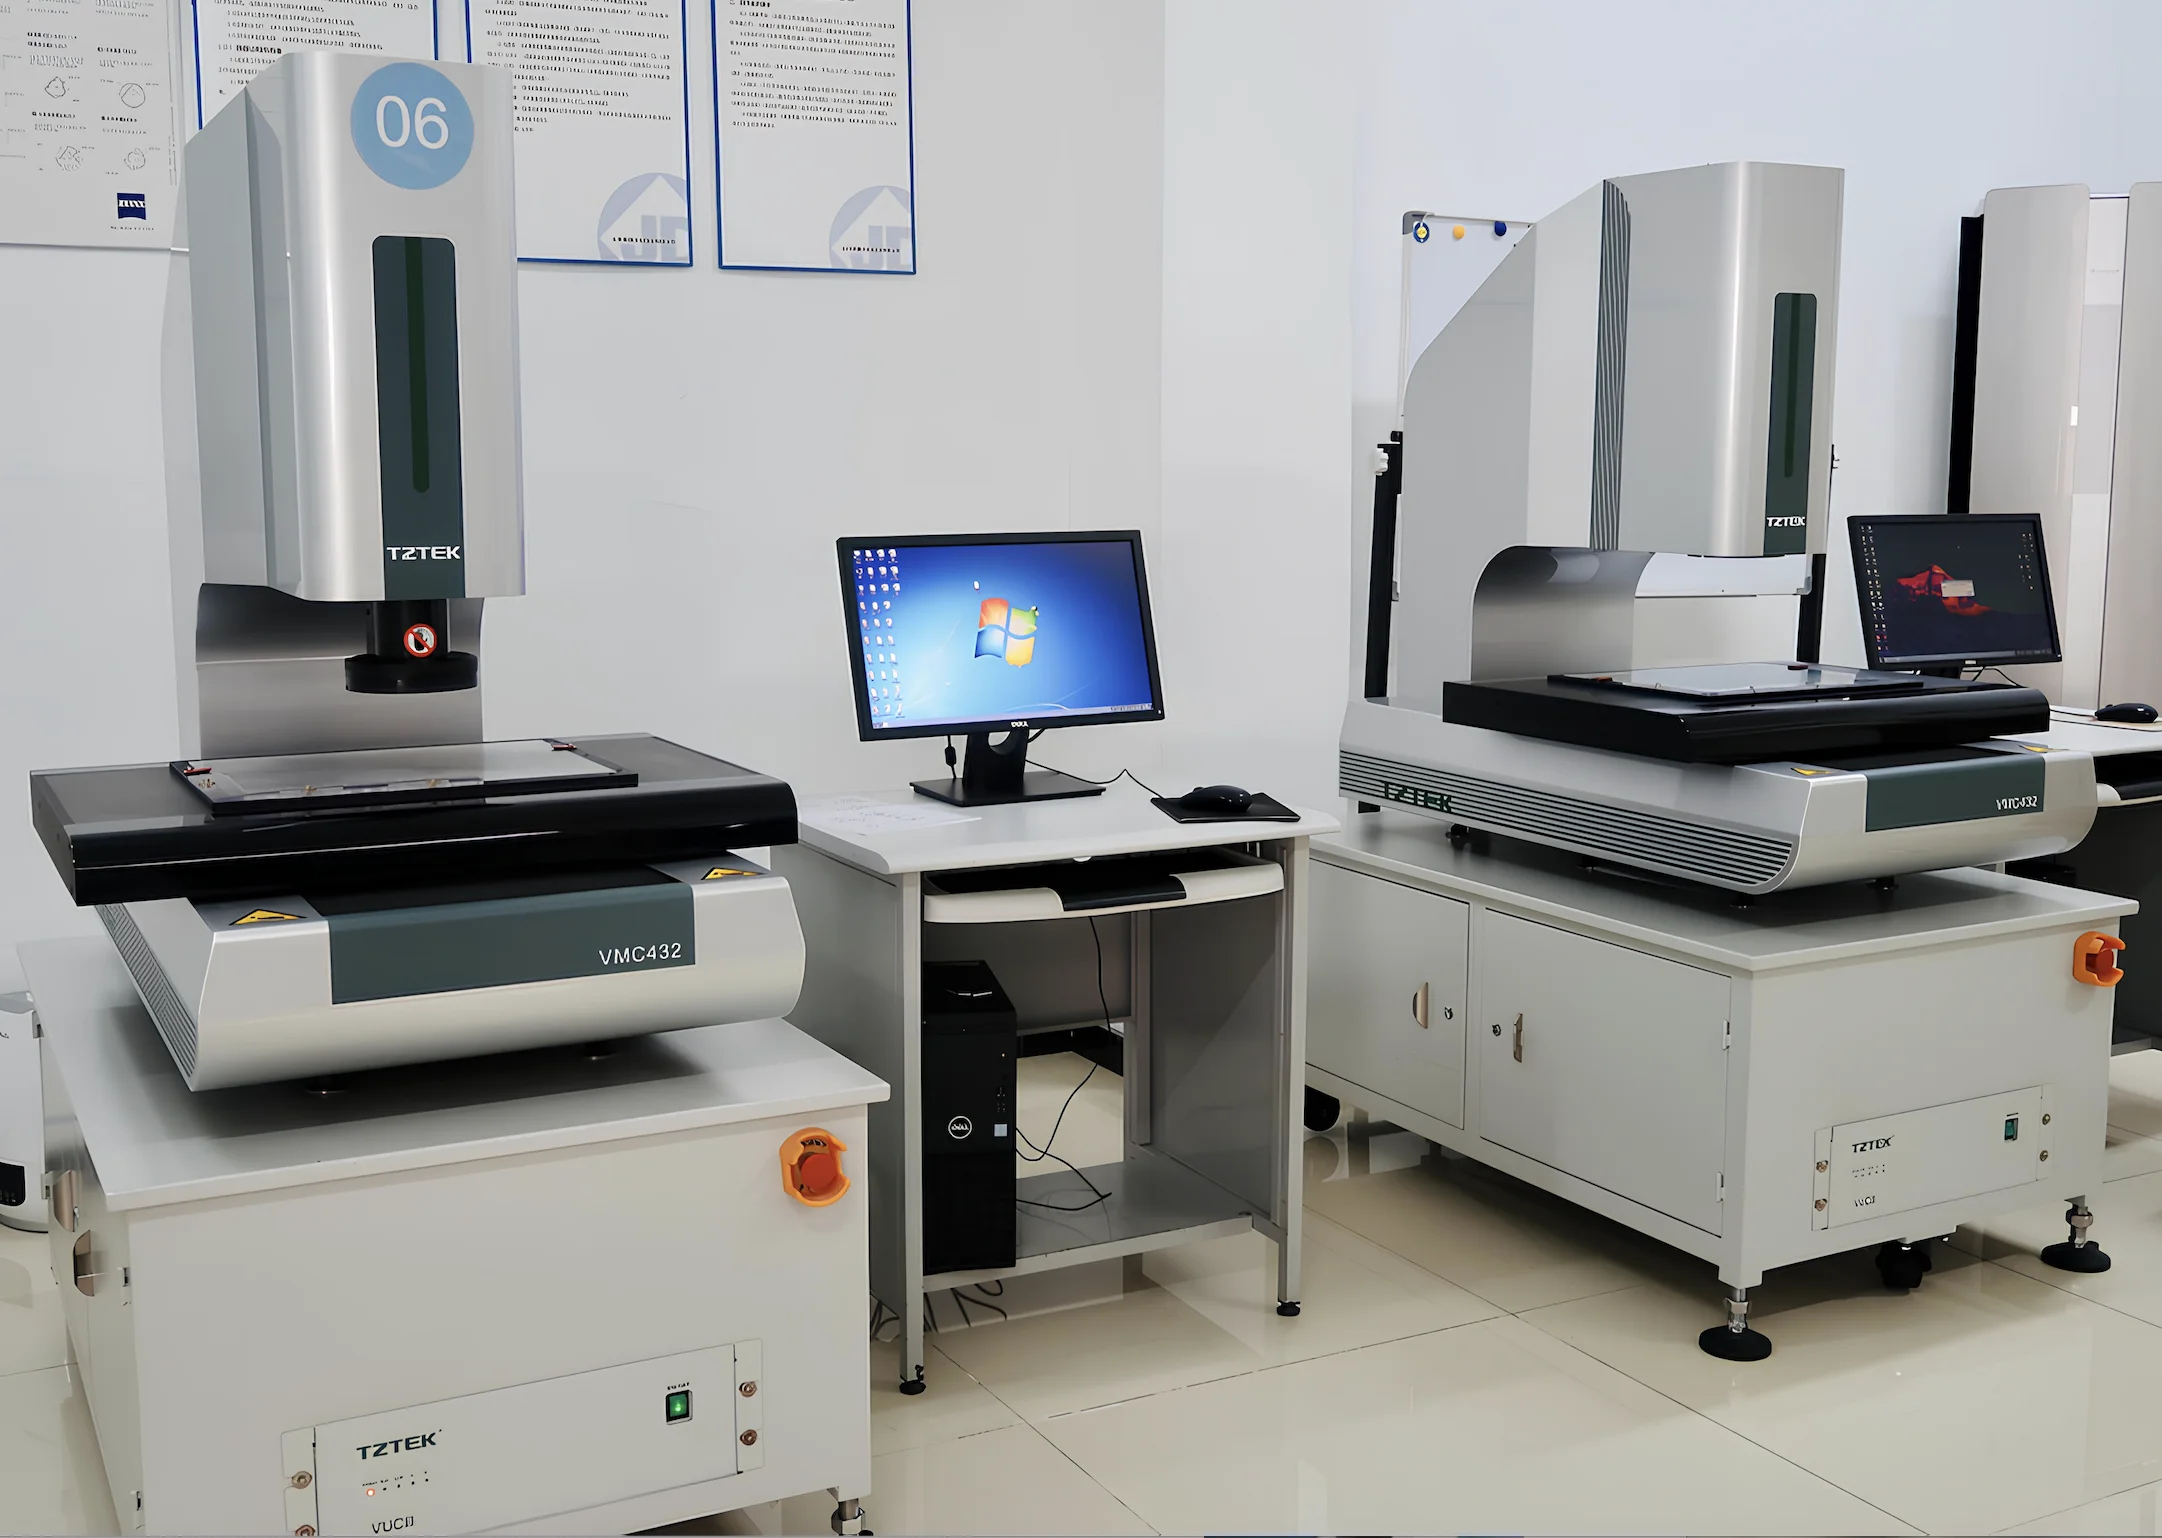
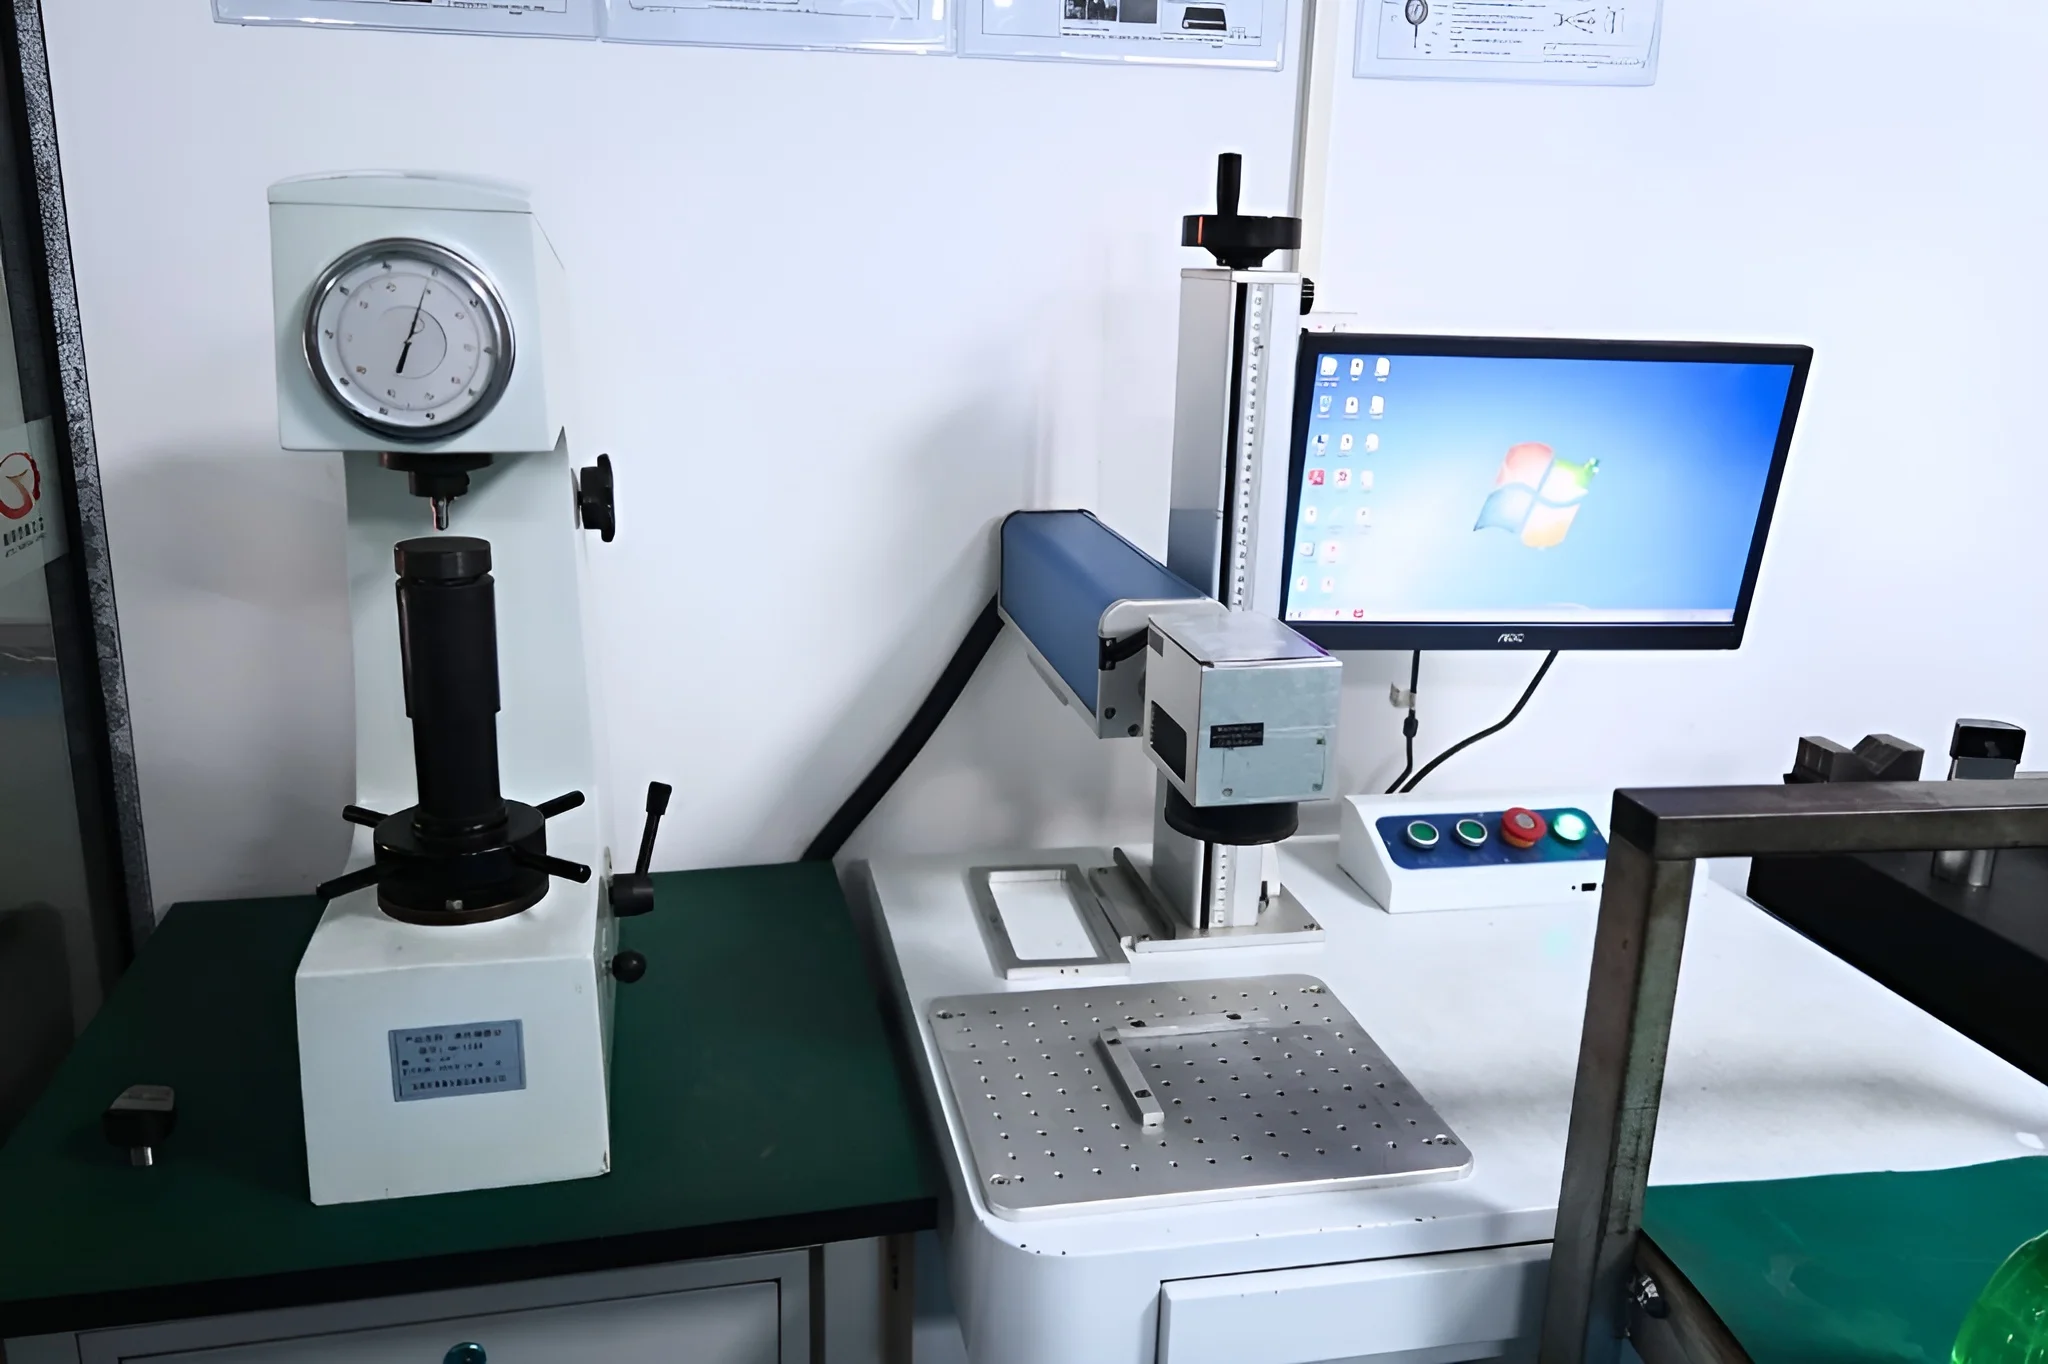
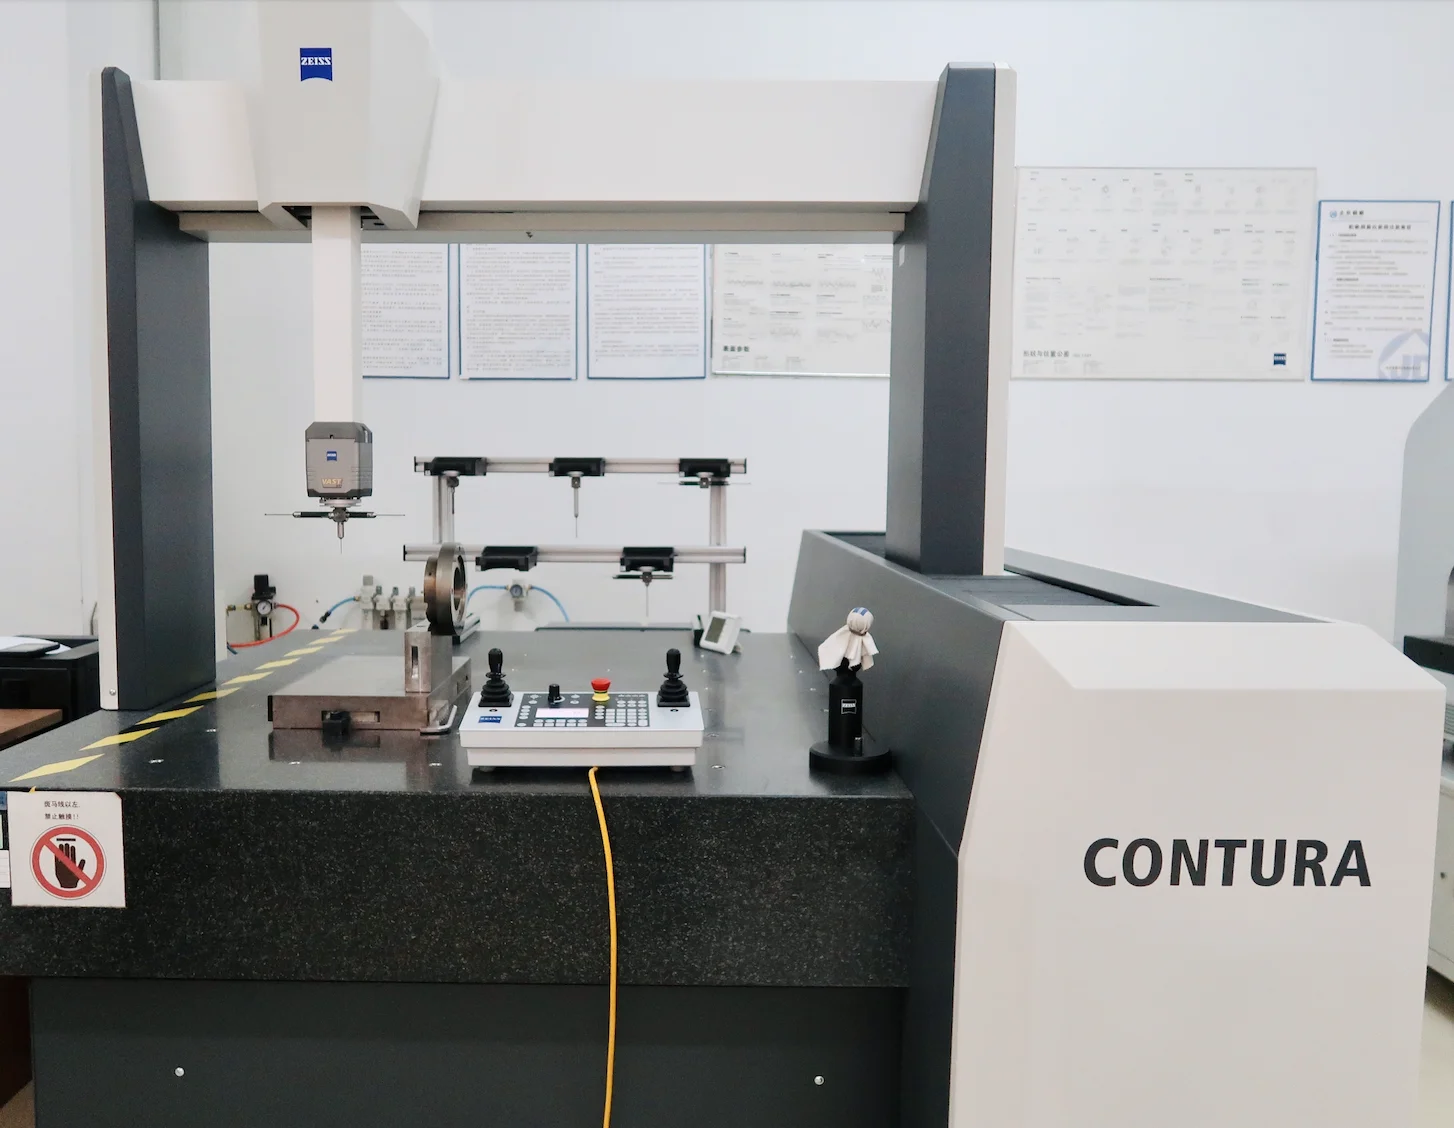
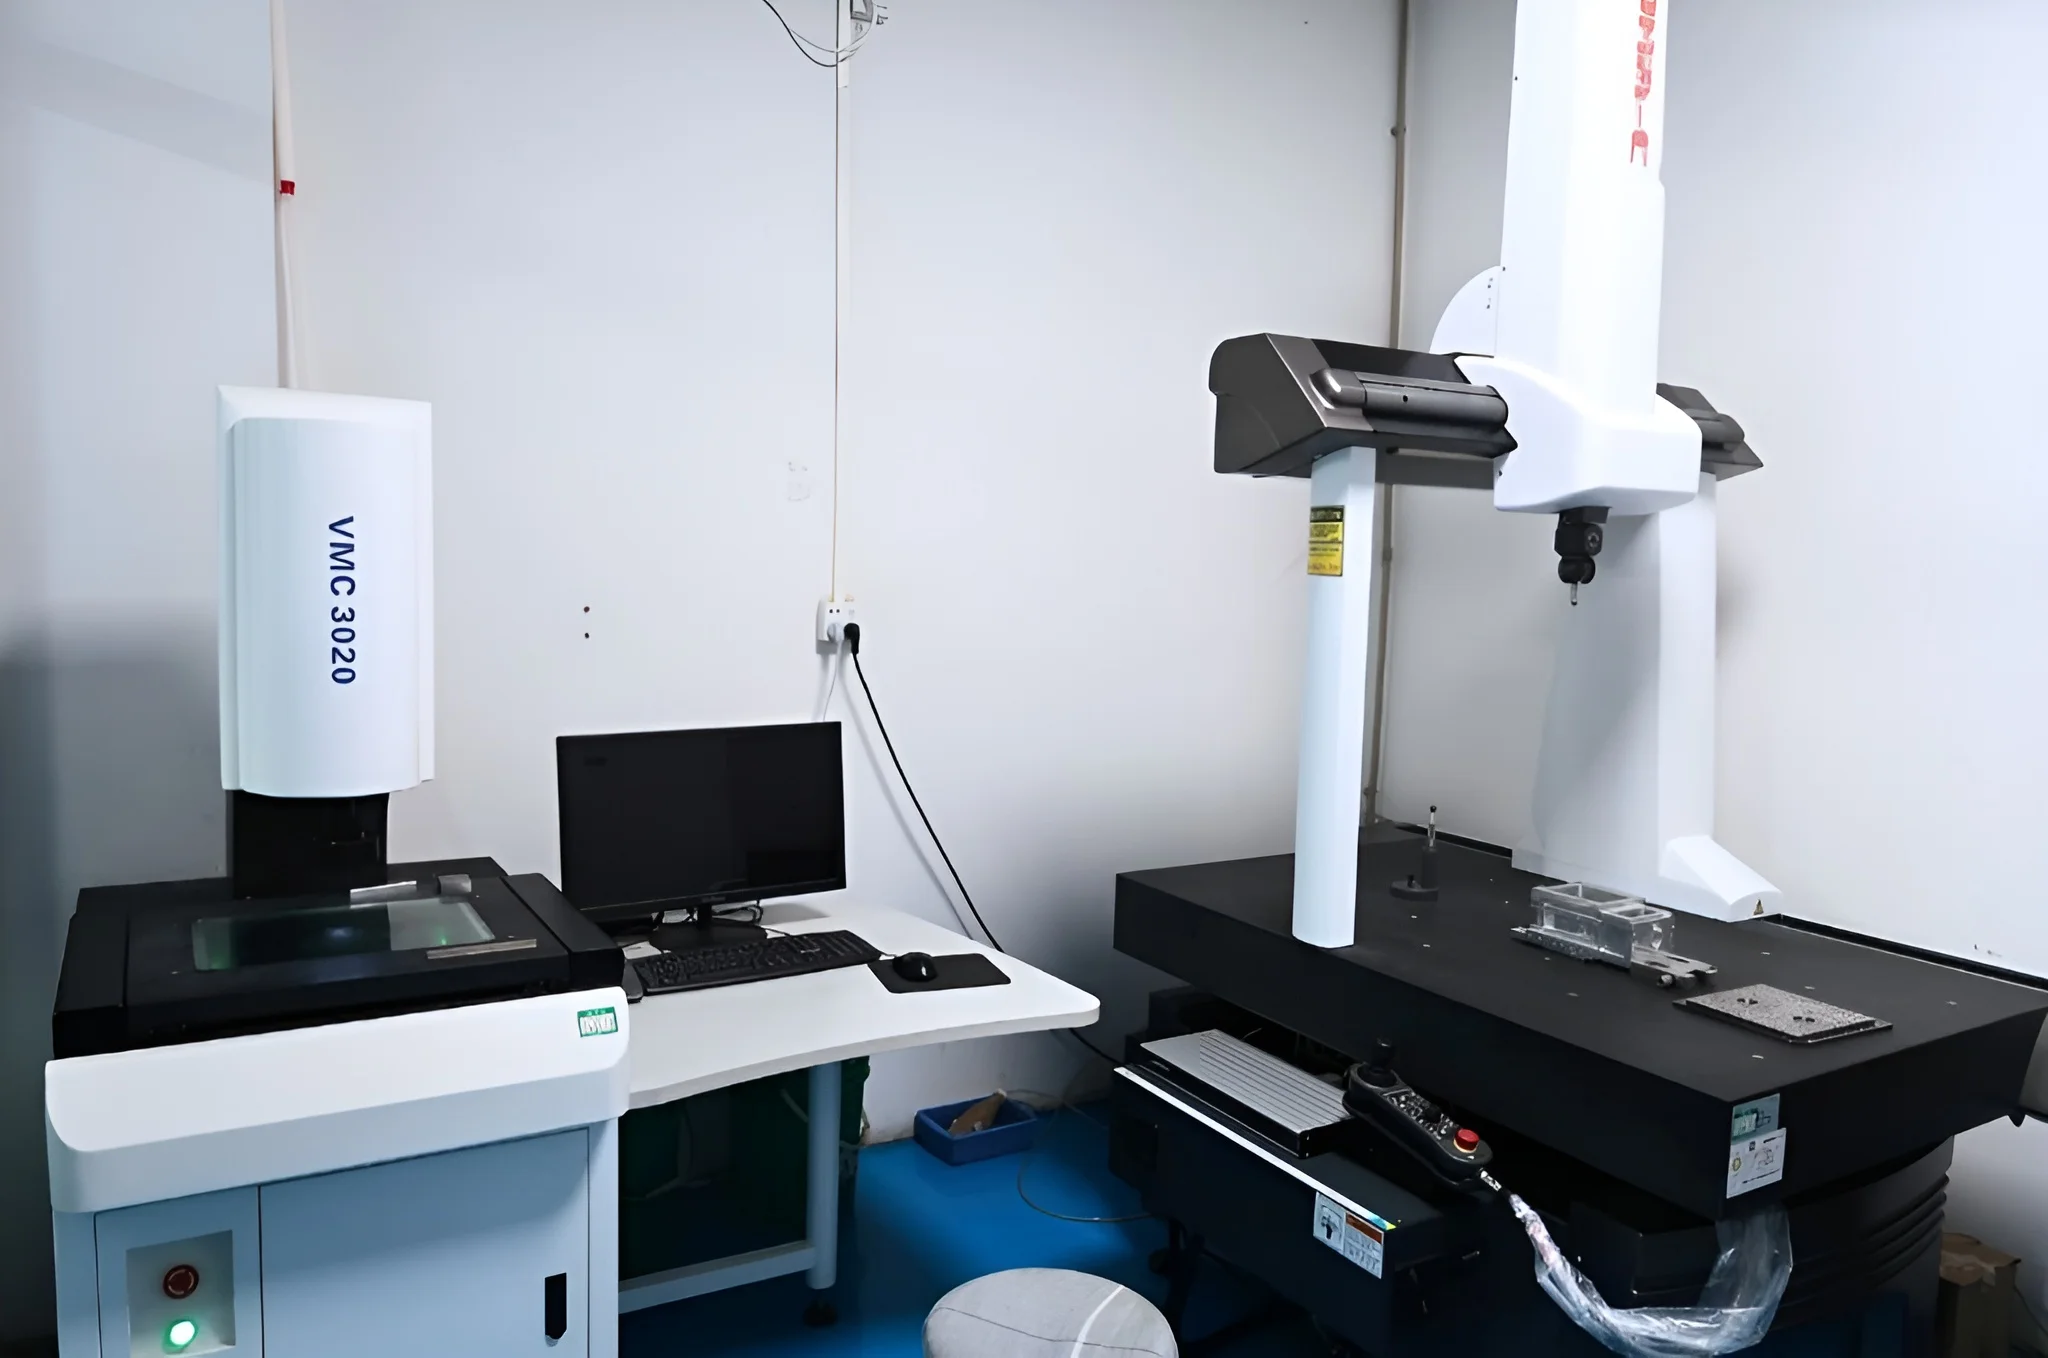
Cada pedido incluye un informe de inspección del primer artículo (bajo petición).
Utilizamos CMM (máquinas de medición de coordenadas) de última generación, perfilómetros para rugosidad de superficies y herramientas manuales calibradas.
Todas las certificaciones de materiales y los informes de tratamiento térmico se archivan y están disponibles para su auditoría.
Nuestros sistemas de calidad están alineados con los estándares internacionales ISO 9001, que cubren requisitos dimensionales, geométricos (GD&T) y materiales.
Para obtener más detalles sobre nuestros estándares de calidad, consulte nuestra Lista de verificación de inspección (incluidas las opciones estándar y premium).
Aceptamos tanto modelos 3D como dibujos 2D. Para obtener un análisis de geometría instantáneo y precios de referencia, cargue sus archivos CAD 3D en formatos STEP, STP o IGS. Si su pieza requiere tolerancias estrictas específicas, anotaciones GD&T o orificios roscados, se requiere un dibujo 2D complementario en formato PDF, DWG o DXF.
No tenemos una cantidad mínima de pedido estricta (MOQ = 1). Ya sea que necesite un único prototipo rápido para la validación del diseño o una producción de bajo volumen de miles de piezas, nuestra red de fabricación flexible está diseñada para adaptarse a su proyecto de manera eficiente y rentable.
Nuestro plazo de fabricación estándar para la mayoría de los proyectos CNC es de 5 días hábiles. Para piezas excepcionalmente simples o necesidades urgentes de creación de prototipos, podemos acelerar la producción y enviarlas en tan solo 1 día. (Tenga en cuenta: los plazos de entrega pueden variar según la complejidad de la pieza, la cantidad total y los acabados de superficie secundarios requeridos).
100% Sí. Nos tomamos muy en serio la protección de la propiedad intelectual (PI) y la seguridad de los datos. Estamos orgullosos de tener la certificación ISO 27001 para la gestión de seguridad de la información. Sus archivos están cifrados y se comparten exclusivamente con el personal de ingeniería esencial. También estamos completamente preparados para firmar su Acuerdo de confidencialidad (NDA) antes de compartir cualquier archivo CAD.
Absolutamente. De forma predeterminada, cada pedido incluye un Informe de tolerancia dimensional estándar. Para pedidos de volumen de producción, proporcionamos informes completos de inspección del primer artículo (FAI). Si sus componentes críticos requieren metrología de ultraprecisión, la inspección completa CMM (Máquina de medición de coordenadas) está disponible por una tarifa adicional.
Para profundizar en nuestros procesos de control de calidad, lea nuestra guía enCapacidades de inspección y control de calidad de Unionfab.
Explicación de la electroerosión por hilo: su guía completa para el mecanizado de precisión
¿Quiere mecanizar piezas con extrema precisión, sin estrés mecánico y con un excelente acabado superficial? La electroerosión por hilo es su respuesta. En esta guía, le mostraremos cómo funciona, para qué sirve y cómo aprovecharlo al máximo.
Guía de precios de mecanizado CNC: desglose y comparación de precios
Analice los precios del mecanizado CNC, aprenda estrategias de ahorro de costos y compare varios de los principales proveedores de servicios CNC.
Impresión 3D versus mecanizado CNC
Descubra las diferencias clave entre la impresión 3D y el mecanizado CNC. Conozca sus procesos, materiales, beneficios y mejores casos de uso en la fabricación.

Unionfab is China's Largest 3D Printing Manufacturing Company for Rapid Prototyping and On-Demand Production Parts.


