CAPACITÉ GED
Fil / Plomb
EDM à fil, à plomb et à perçage de trous pour la découpe et la formation de cavités.
Associez-vous à Unionfab, une entreprise d'usinage EDM basée en Chine intégrant des capacités internes d'électroérosion à fil, à enfonçage et de perçage de trous avec un réseau de plus de 300 fournisseurs agréés, pour usiner des aciers à outils trempés et du titane avec des tolérances serrées, des coins internes pointus et des coupes nettes.

ÉTAPE | STP | IGS | DWG | DXF | Fichiers PDF et plus
Obtenez un devis d'usinage EDM Pas de MOQ • Certifié ISO 27001 • Analyse DFM gratuite

CAPACITÉ GED
EDM à fil, à plomb et à perçage de trous pour la découpe et la formation de cavités.
CAPACITÉ MATÉRIELLE
Usine facilement l’acier à outils trempé et le titane, là où les outils de coupe conventionnels ont du mal.
ÉCHELLE DE FABRICATION
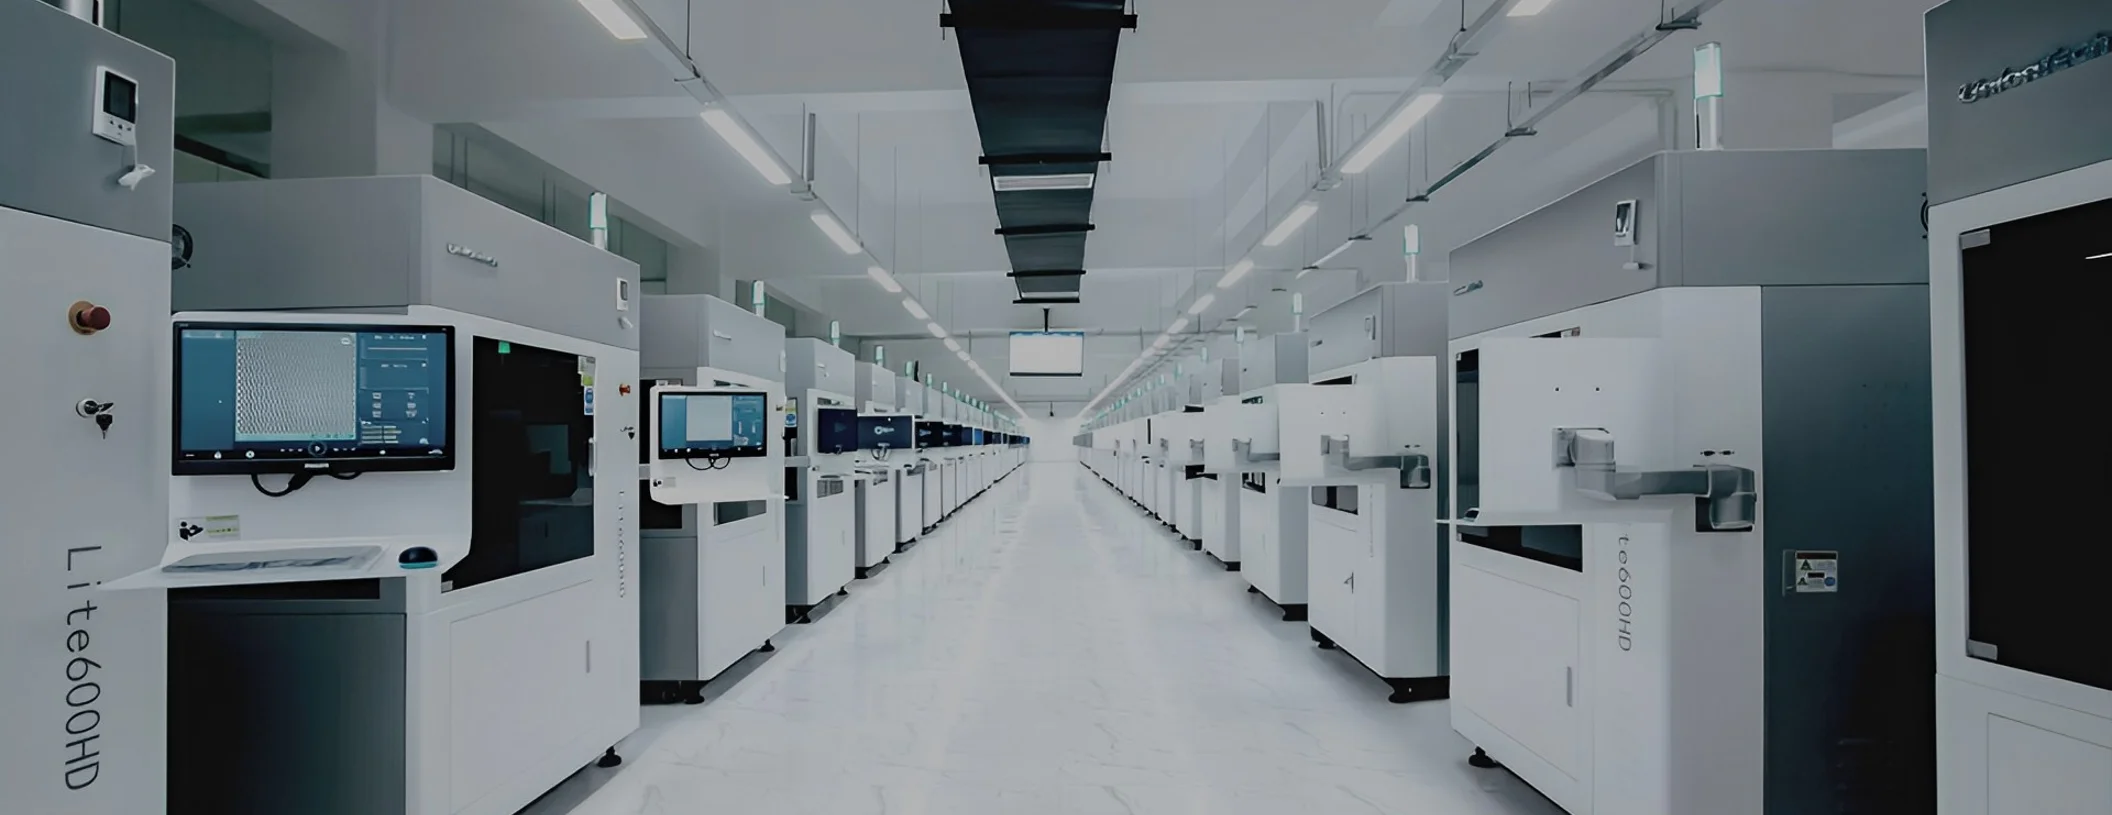
Plus de 400 centres d'usinage CNC avancés (Mazak, DMG MORI, Makino, etc.) répartis dans 4 installations internes.
AGRÉÉ
Certifié ISO 9001, 14001, 13485 et IATF 16949 avec des flux de fabrication sécurisés NDA.
L'électroérosion fonctionne sur n'importe quel métal conducteur d'électricité et est particulièrement efficace pour les matériaux durs, les cavités complexes et les structures fragiles que les outils conventionnels ont du mal à usiner.
Enlève la matière par érosion par étincelle plutôt que par coupe physique, de sorte que la dureté a peu d'impact sur l'usure de l'outil ou la vitesse du processus, ce qui la rend bien adaptée aux matériaux difficiles à usiner de manière conventionnelle.
Atteint les fentes profondes, les espaces étroits, les coins internes pointus et les cavités de moule que les outils standard ne peuvent pas pénétrer. Utilisation d'électrodes façonnées au lieu d'outils rotatifs, permettant des géométries serrées et profondes.
Induit une contrainte mécanique négligeable, empêchant efficacement la déformation des pièces. Bien adapté aux micro-trous, aux parois minces et aux géométries sensibles à la force qui exigent des tolérances à l’échelle du micron.
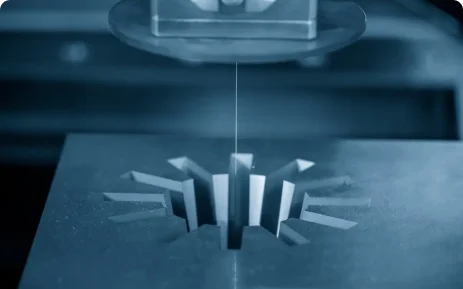
Wire EDM (Wire Electrical Discharge Machining) utilise un fil-électrode fin et en mouvement continu pour couper le métal conducteur le long d'un chemin programmé. Les décharges électriques érodent le matériau sans que le fil ne touche la pièce, ce qui le rend idéal pour les métaux trempés et les géométries complexes qui nécessitent une haute précision sans force de coupe.
Idéal pour : profils à coupe traversante, contours complexes, petits rayons internes, matériaux trempés
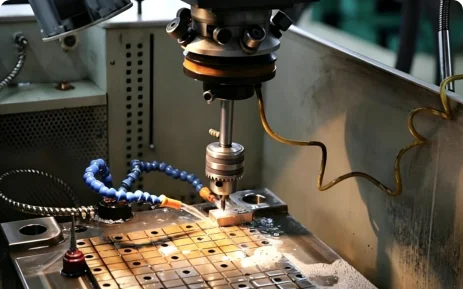
Sinker EDM (Sinker Electrical Discharge Machining), également connu sous le nom de die-sinking ou ram EDM, utilise une électrode de graphite ou de cuivre de forme personnalisée pour éroder le matériau grâce à des étincelles électriques contrôlées. L'électrode n'entre jamais en contact avec la pièce, ce qui lui permet de former des cavités borgnes et des caractéristiques internes que l'outillage CNC ne peut pas atteindre.
Idéal pour : Cavités borgnes, coins internes pointus, nervures profondes et fentes étroites, composants de moules et de matrices
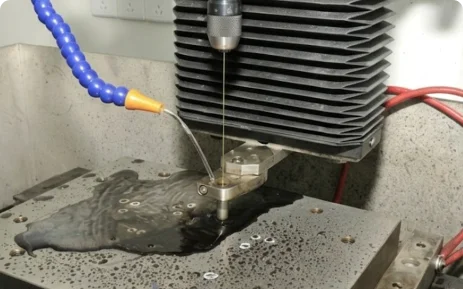
Hole-Drilling EDM (Hole-Drilling Electrical Discharge Machining) utilise une électrode tubulaire rotative pour produire des trous précis et profonds par décharge électrique plutôt que par découpe mécanique. Sans contact entre l'outil et la pièce, il perce proprement les aciers trempés, le carbure et le titane là où les forets conventionnels se briseraient ou dévieraient.
Idéal pour : trous de départ pour l'électroérosion à fil, micro-trous profonds, alliages trempés et exotiques
Nous usinons une large gamme de métaux électriquement conducteurs pour répondre aux exigences de performance de votre application.
L'acier à outils offre une excellente dureté et résistance à l'usure après traitement thermique, ce qui en fait un matériau de base pour l'électroérosion. Étant donné que l'électroérosion élimine la matière par érosion par étincelle plutôt que par découpe, la dureté a peu d'effet sur la vitesse du processus, permettant la formation de caractéristiques précises même après le durcissement.
Idéal pour : Cavités de moules, poinçons et matrices, outils d'emboutissage, montages de précision
Catégories disponibles : A2, D2, O1, S7, H13, P20
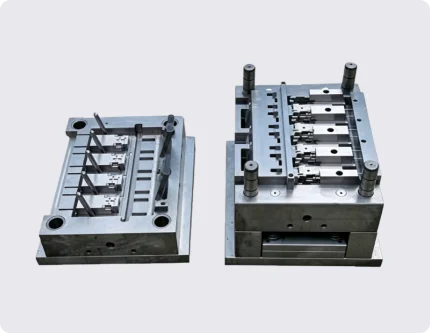
Nous proposons une gamme d'options de post-traitement pour répondre aux exigences de surface, de tolérance et de fonctionnalité de votre pièce.
La découpe par écrémage utilise une ou plusieurs passes de finition avec des paramètres de décharge plus fins pour améliorer la finition de surface et la précision dimensionnelle après la découpe EDM initiale. Ceci est particulièrement courant dans l'électroérosion à fil, et des passes de finition similaires peuvent également être utilisées dans les applications d'électroérosion à plomb où des exigences de surface plus strictes sont nécessaires.
Idéal pour : Composants de moules de précision, surfaces d'étanchéité, pièces nécessitant des tolérances plus strictes
| Paramètre | Spécification |
|---|---|
| Tolérance | • EDM à fil : jusqu'à ±0,01-0,02 mm • EDM à plomb : jusqu'à ±0,01-0,02 mm • EDM de perçage de trous : généralement ±0,05 mm à ±0,1 mm |
| Rugosité de la surface | • Finition standard : Ra 1,6 à 3,2 μm • Finition fine/polie : jusqu'à Ra 0,2 μm sur demande |
| Délai de livraison typique | Aussi rapide que 7 jours ouvrables pour les commandes standard ; le délai de livraison réel dépend de la complexité de la pièce, de la quantité et du calendrier de production actuel |
| Taille maximale des pièces | • EDM à plomb : jusqu'à 800 x 600 x 400 mm • EDM à fil : jusqu'à 1 000 x 800 x 400 mm (capacité grand lit) • EDM avec perçage de trous : jusqu'à 600 x 400 x 300 mm |
| Taille minimale des fonctionnalités | • Sinker EDM : nervures aussi fines que 0,2 mm (dans des conditions optimales) • EDM à fil : rayons d'angle internes jusqu'à 0,11 mm à l'aide d'un fil de 0,20 mm ; jusqu'à 0,06 mm en utilisant un fil de 0,10 mm pour des détails plus fins • EDM de perçage de trous : diamètres de trous de 0,15 mm à 3,0 mm |
*Remarque : les spécifications ci-dessus sont des valeurs typiques à titre de référence uniquement ; les résultats réels dépendent de la géométrie de la pièce, du matériau et de la complexité de la conception.

Bien que notre plateforme de devis instantané utilise vos fichiers CAO 3D pour la tarification géométrique, toutes les dimensions personnalisées, légendes GD&T, ajustements spécifiques ou finitions de surface serrées DOIVENT être explicitement détaillées dans un dessin PDF 2D d'accompagnement.
Les processus EDM atteignent une précision et une rentabilité optimales lorsqu'ils sont stratégiquement intégrés dans un flux de fabrication en plusieurs étapes plutôt que de fonctionner de manière isolée.
Gère l'enlèvement de matériaux en vrac pour réduire le temps de traitement EDM, établit des données de référence précises et usine avec précision des électrodes de cuivre ou de graphite.
Wire EDM coupe des contours et des profils complexes, Hole-Drilling EDM crée des trous de départ et des micro-trous, et Sinker EDM forme des cavités profondes et des détails de moule fins, chacun étant appliqué en fonction de la géométrie de la pièce.
Affine les dimensions critiques et les faces de contact, supprime la couche de refonte thermique et obtient une qualité de surface ou des finitions miroir supérieures.
*Remarque : La structuration initiale du flux de production est essentielle pour optimiser les coûts, la précision et la qualité de la surface.
Chez Unionfab, nous rendons l'usinage EDM personnalisé plus clair, plus rapide et plus facile à gérer, de la première révision à la livraison finale. Notre processus est conçu pour aider les clients à passer des fichiers de pièces aux pièces validées en toute confiance à chaque étape.

Envoyez-nous vos fichiers CAO 3D, dessins 2D, exigences en matière de matériaux et de traitement thermique, quantité attendue et toute exigence de tolérance ou d'état de surface. Cela donne à notre équipe les informations nécessaires pour examiner la fabricabilité et préparer un devis précis.

Notre équipe d'ingénieurs examine votre conception pour détecter les cavités de moule, les fentes profondes, les micro-trous et d'autres caractéristiques complexes. Les commentaires DFM peuvent inclure des commentaires sur l'écart de décharge, l'empilement de tolérances et la stratégie d'électrode qui affectent le coût d'usinage et la qualité des pièces.

L'enlèvement de matière en vrac et les surfaces de référence sont complétés par fraisage ou tournage CNC, le stock étant intentionnellement laissé pour l'EDM. En parallèle, les électrodes en cuivre ou en graphite sont usinées avec précision selon la conception approuvée.

Les pièces sont usinées selon les paramètres confirmés à l'aide d'électroérosion à fil, d'électroérosion à platine ou d'électroérosion à trous, selon les besoins. Notre équipe surveille la précision dimensionnelle, l’état de la surface, l’élimination des débris et les zones affectées par la chaleur tout au long du processus.
En fonction des exigences de votre pièce, des options de post-traitement supplémentaires telles que l'ébavurage, le polissage ou la réduction des contraintes sont appliquées pour répondre à l'état de surface, à la tolérance ou aux besoins fonctionnels.

Les pièces finies sont inspectées par rapport au dessin pour vérifier les dimensions critiques, l'état de surface et l'apparence, puis emballées et préparées pour l'expédition selon les exigences de votre projet.
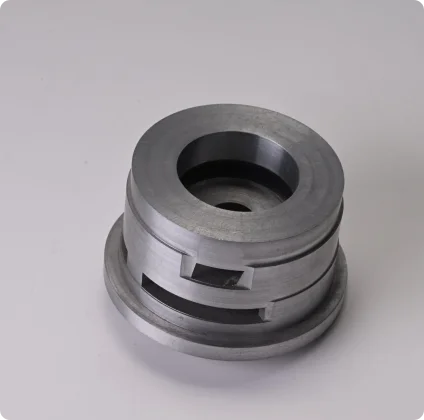
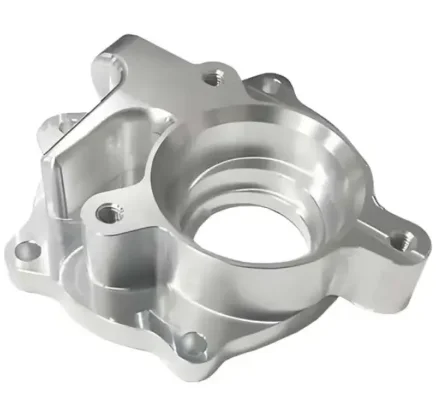
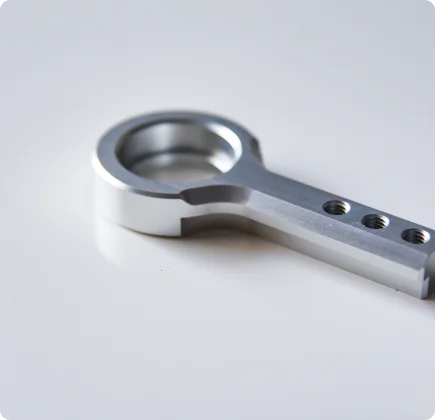
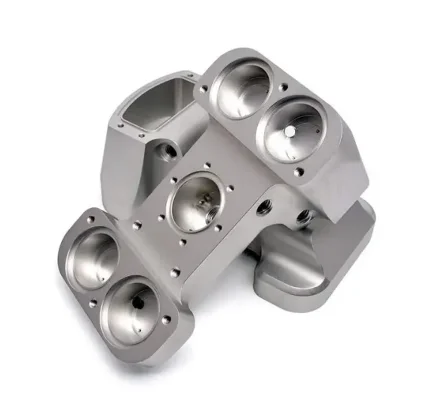
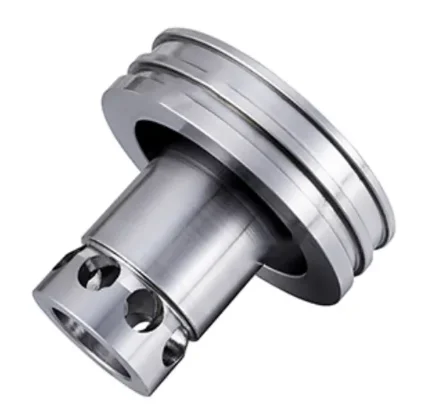
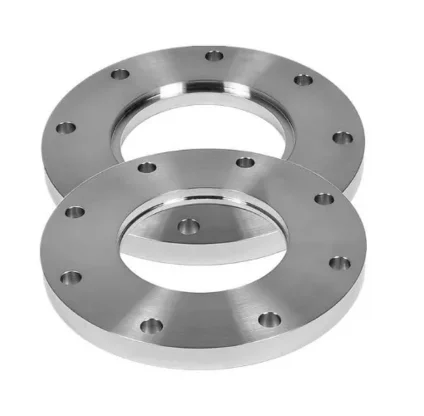
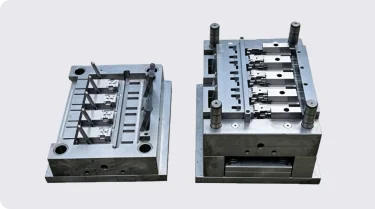
L'EDM joue un rôle essentiel dans la fabrication de moules et d'outillages, en formant des cavités profondes, des angles vifs et des détails de cavité fins que les outils de coupe conventionnels ne peuvent pas atteindre, en particulier dans les inserts de moule et les composants de base.
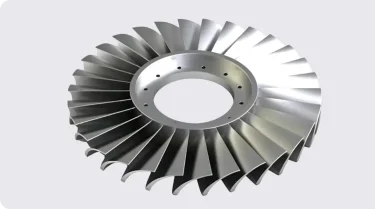
L'EDM est largement utilisé dans la fabrication aérospatiale pour usiner des superalliages et des composants en titane résistants à la chaleur, produisant des trous de refroidissement précis et des caractéristiques complexes dans des matériaux difficiles à traiter avec des outils conventionnels.
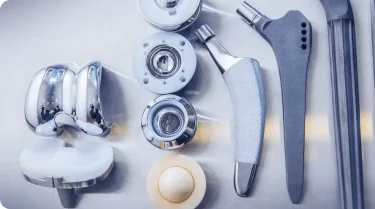
EDM soutient l'industrie des dispositifs médicaux avec un usinage à tolérance serrée de micro-trous, de fentes étroites et de structures délicates, garantissant la précision et la qualité de surface requises pour les instruments chirurgicaux et les composants d'implants.
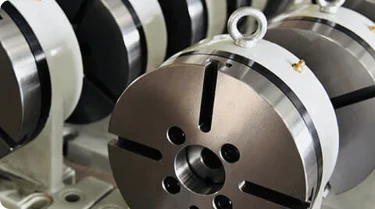
L'EDM permet la production de composants trempés et non standard utilisés dans les machines de précision, offrant une précision et des géométries complexes que les processus d'usinage généraux ne peuvent pas atteindre.

Coupe facilement l'acier à outils trempé, le titane et d'autres métaux durs sans usure de l'outil ni déformation des pièces, quelle que soit la dureté.

Fonctionne uniquement sur les métaux électriquement conducteurs, excluant les plastiques, les céramiques et la plupart des composites.
Produit des coins internes pointus, des cavités étroites et profondes et des parois minces que les fraises traditionnelles ne peuvent pas atteindre.
Enlève le matériau plus lentement que la coupe conventionnelle, ce qui le rend moins rentable pour l'enlèvement de matériaux en vrac.
L'usinage sans contact élimine la force de coupe, réduisant ainsi le risque de distorsion dans les parois minces et les structures délicates.
La chaleur localisée due à l'érosion par étincelle peut laisser une couche de refonte et des contraintes résiduelles, nécessitant parfois un polissage ou une réduction des contraintes.
Nous adhérons à un protocole d'inspection strict en plusieurs étapes pour garantir que chaque pièce répond exactement à vos spécifications.
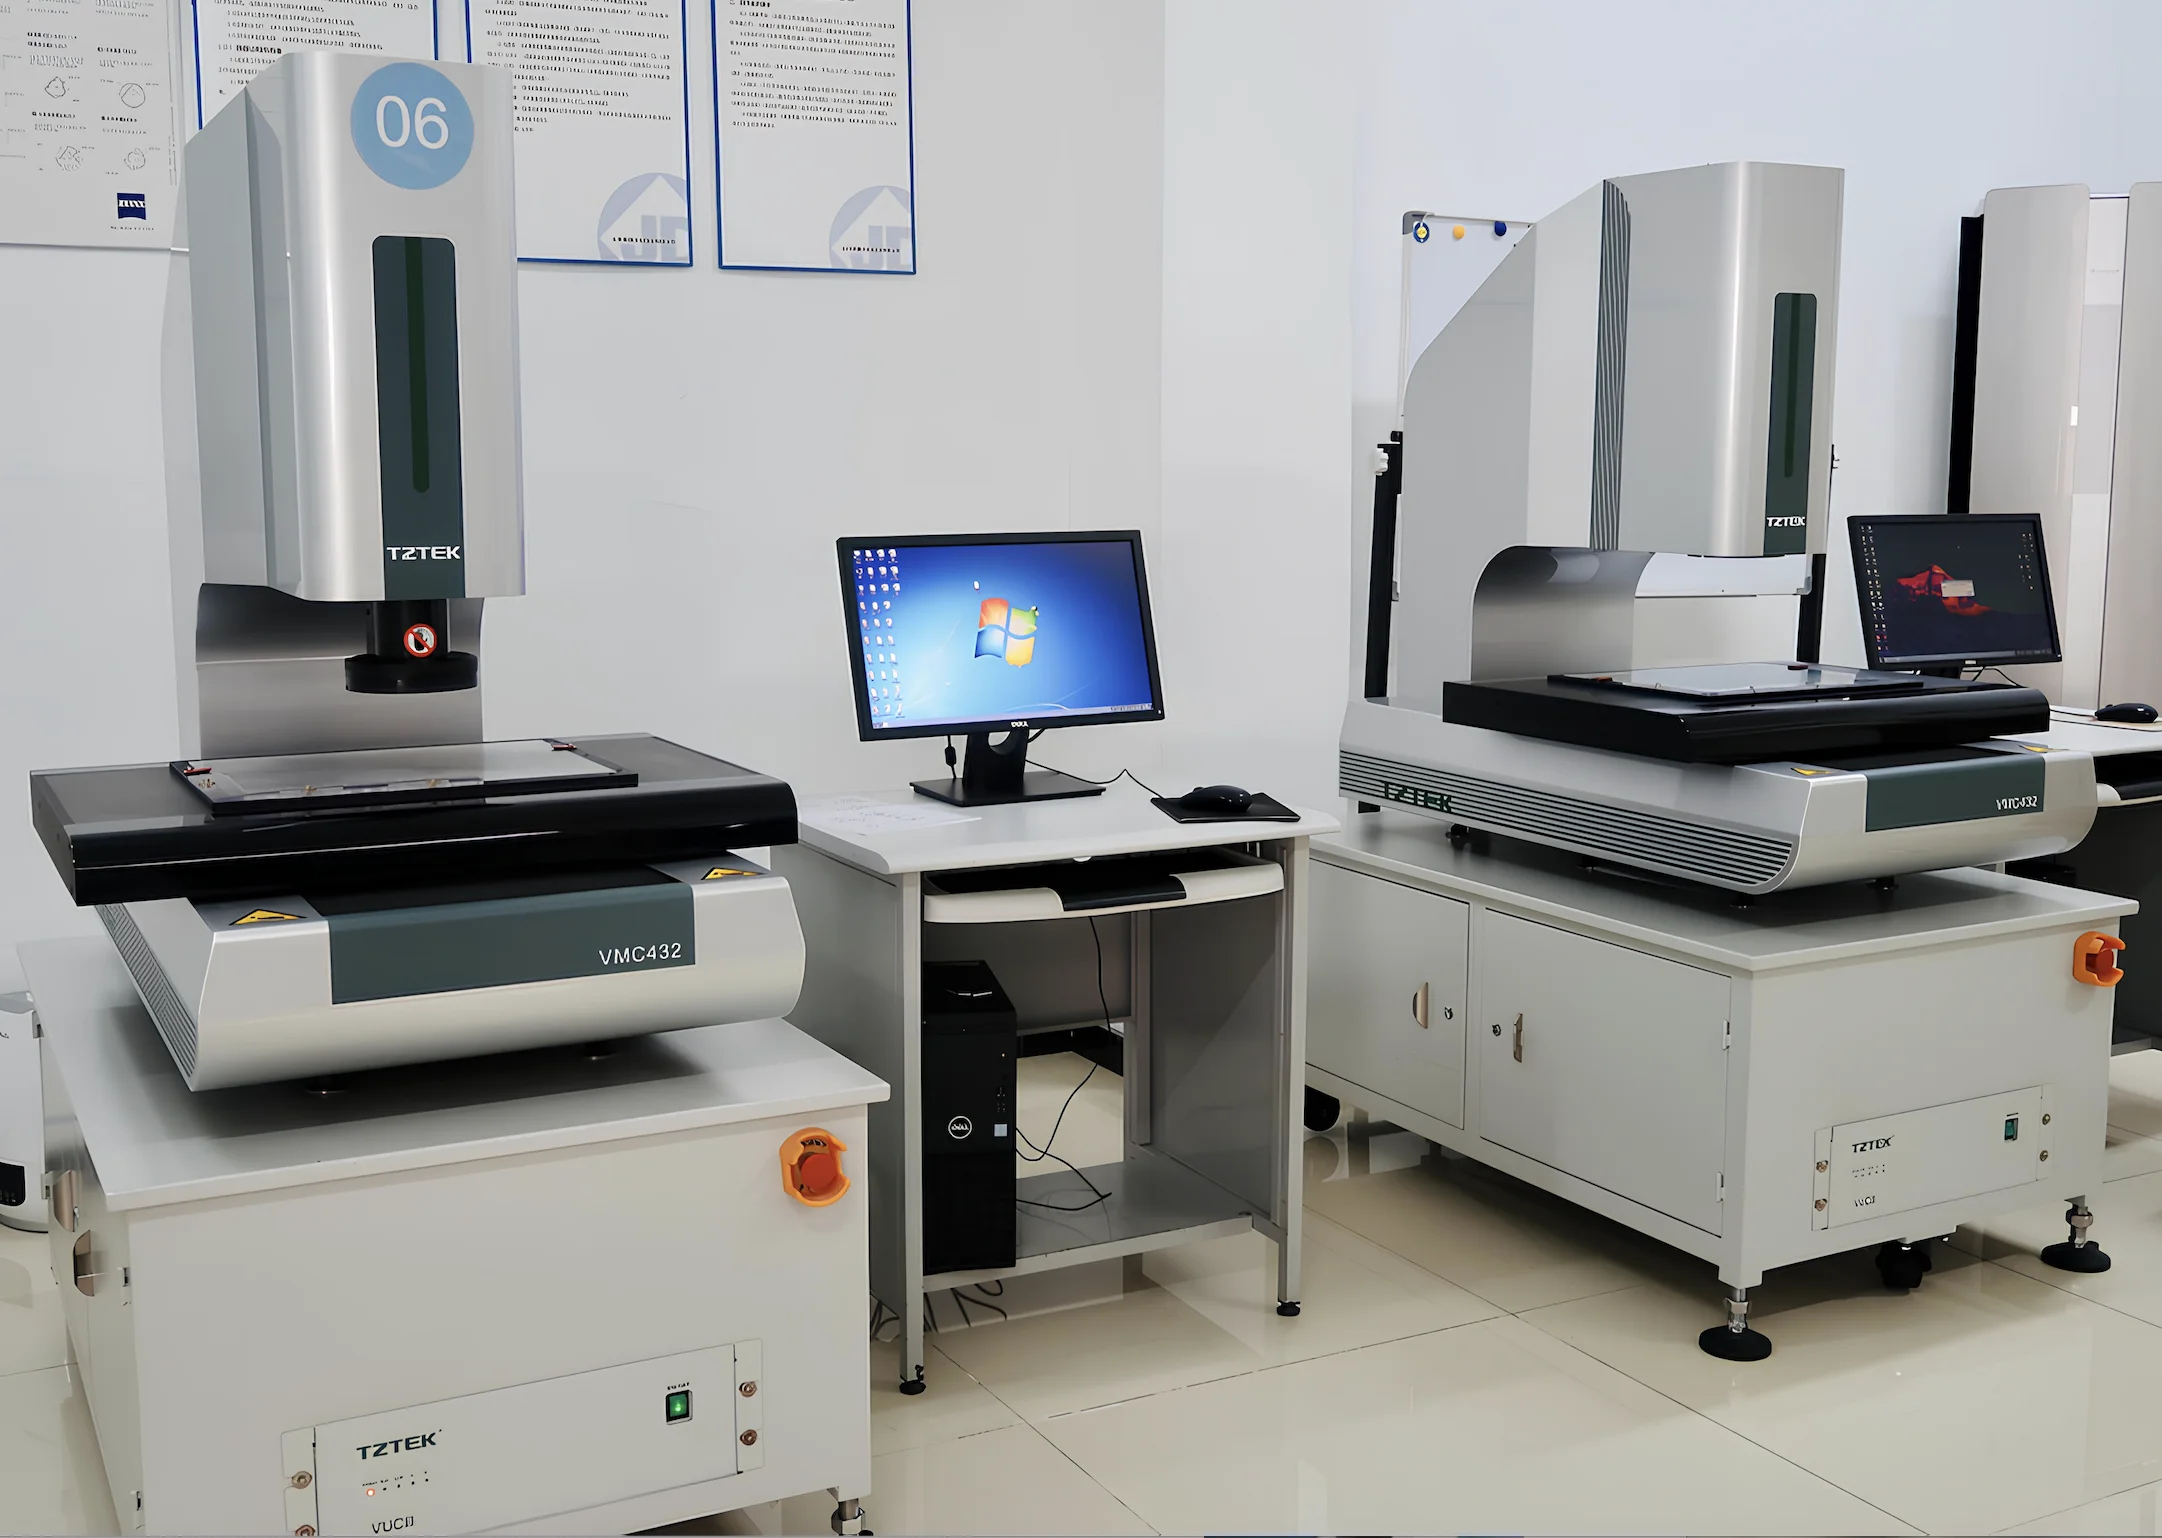
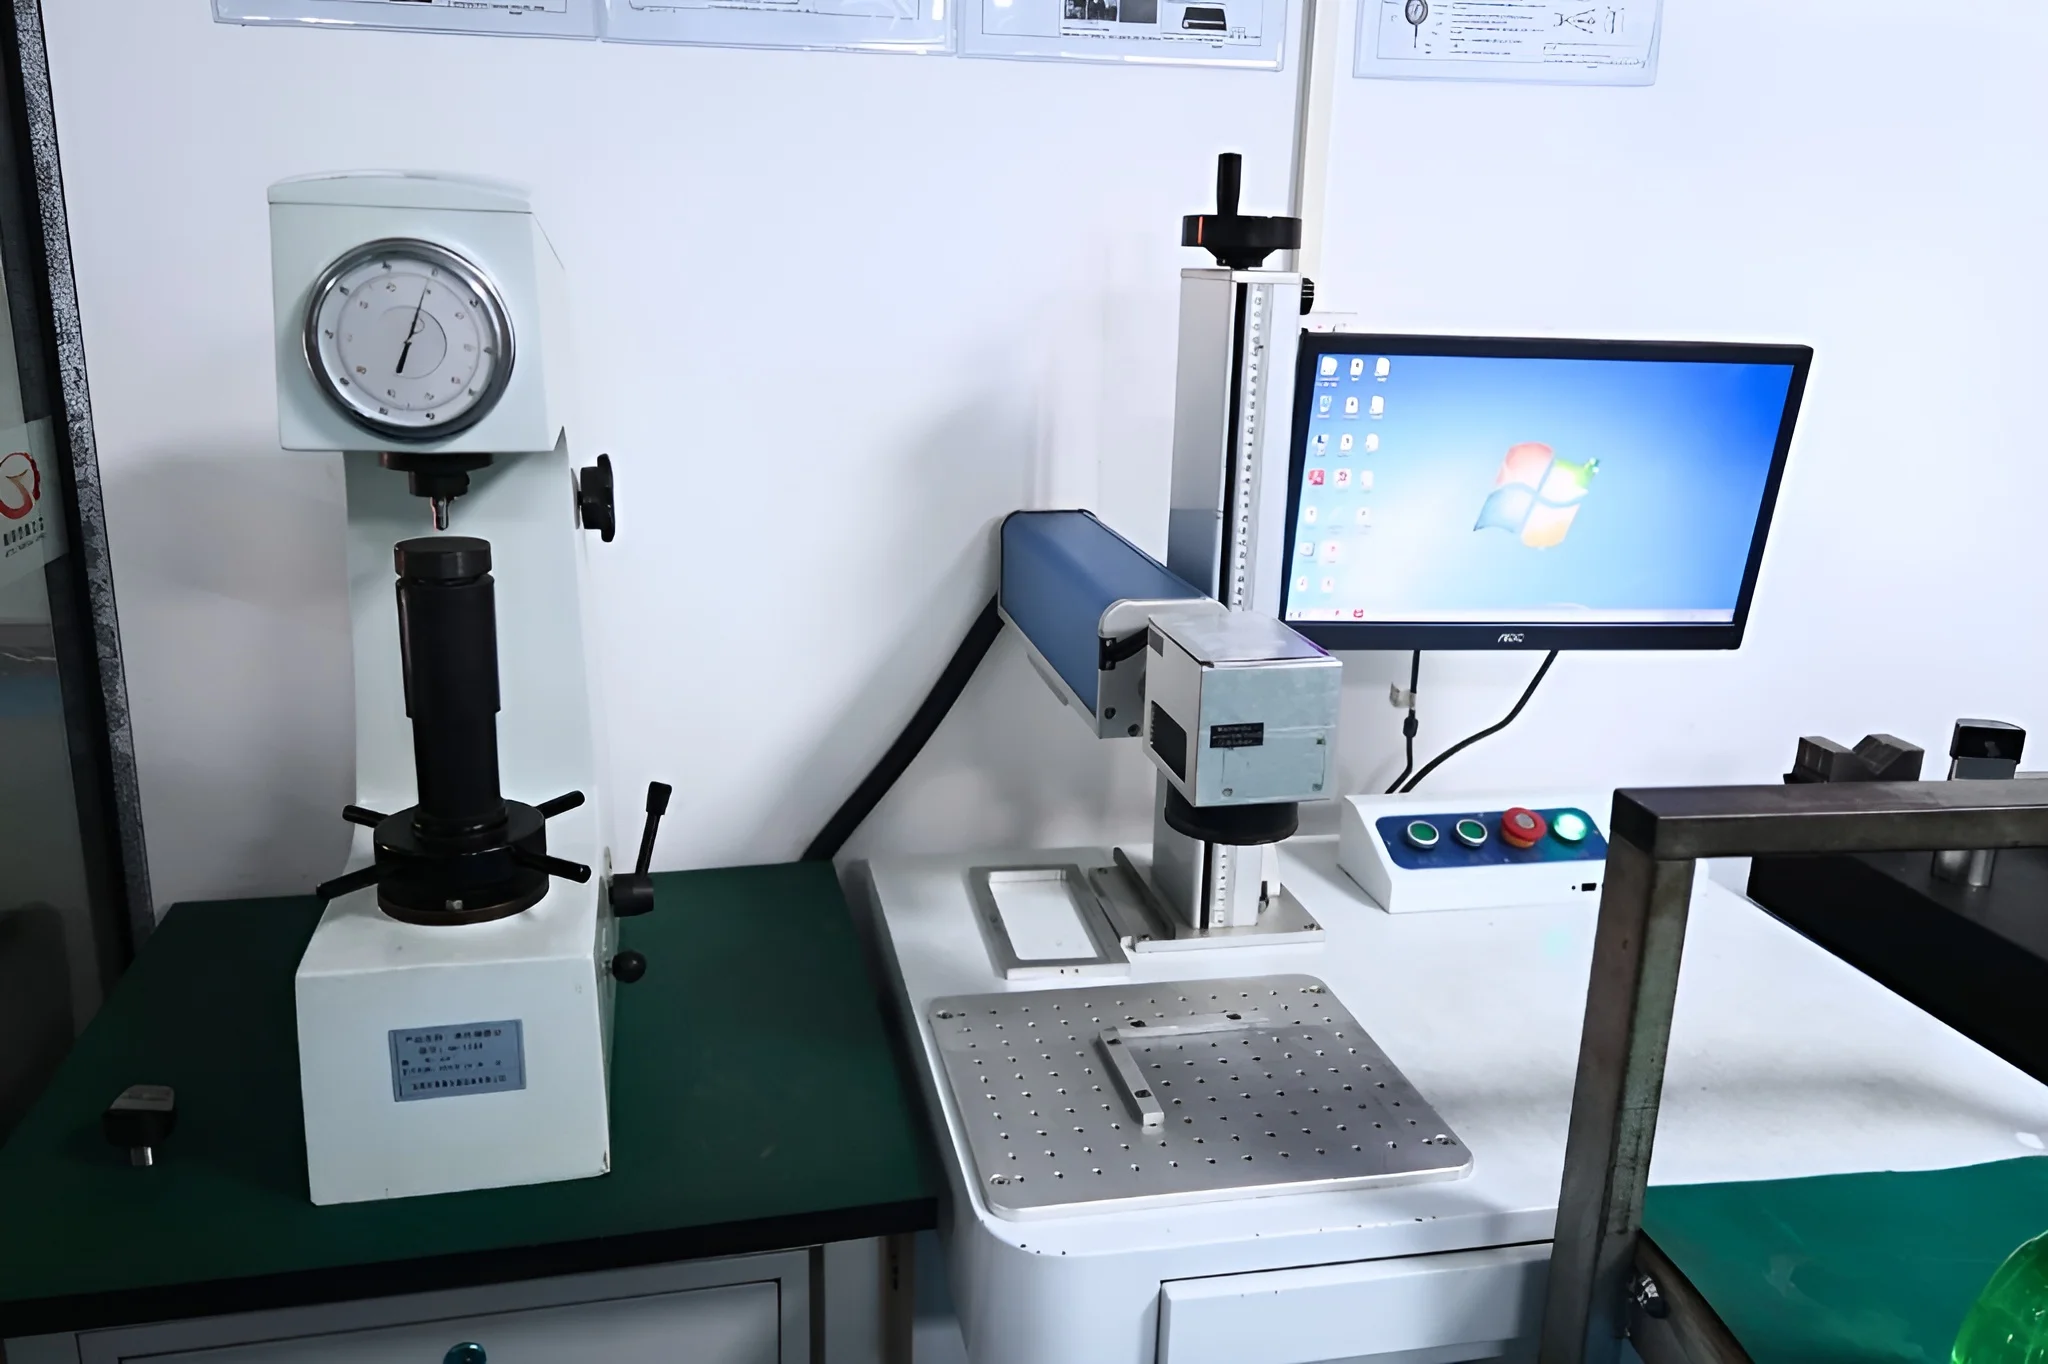
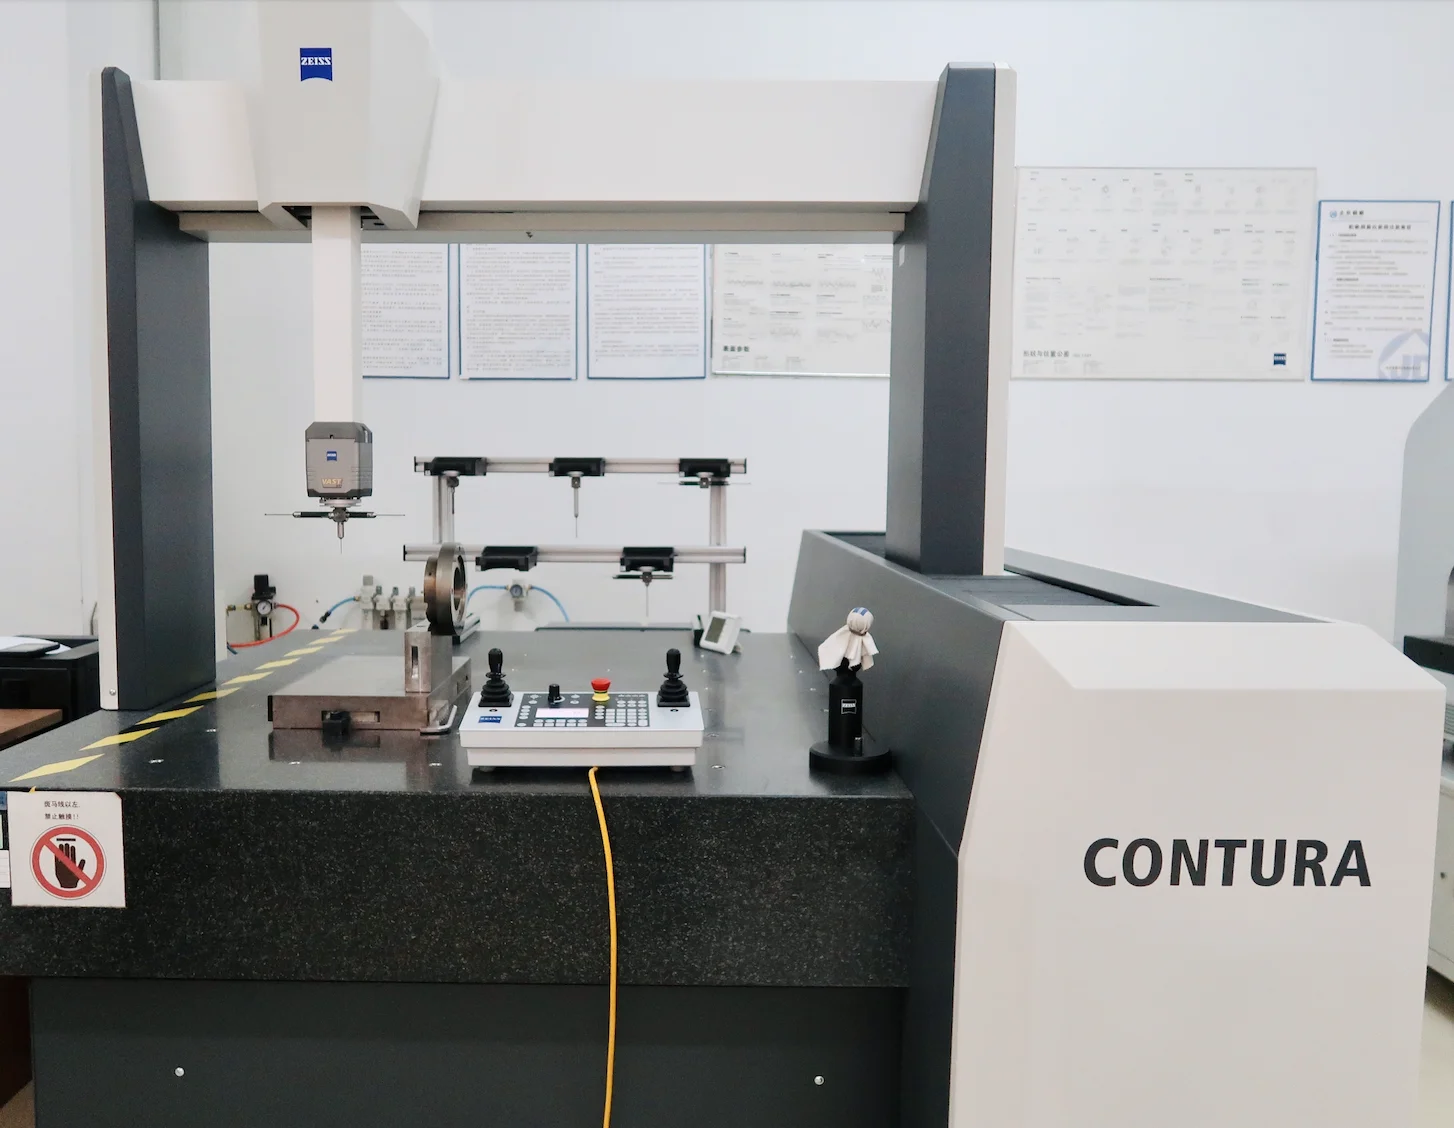
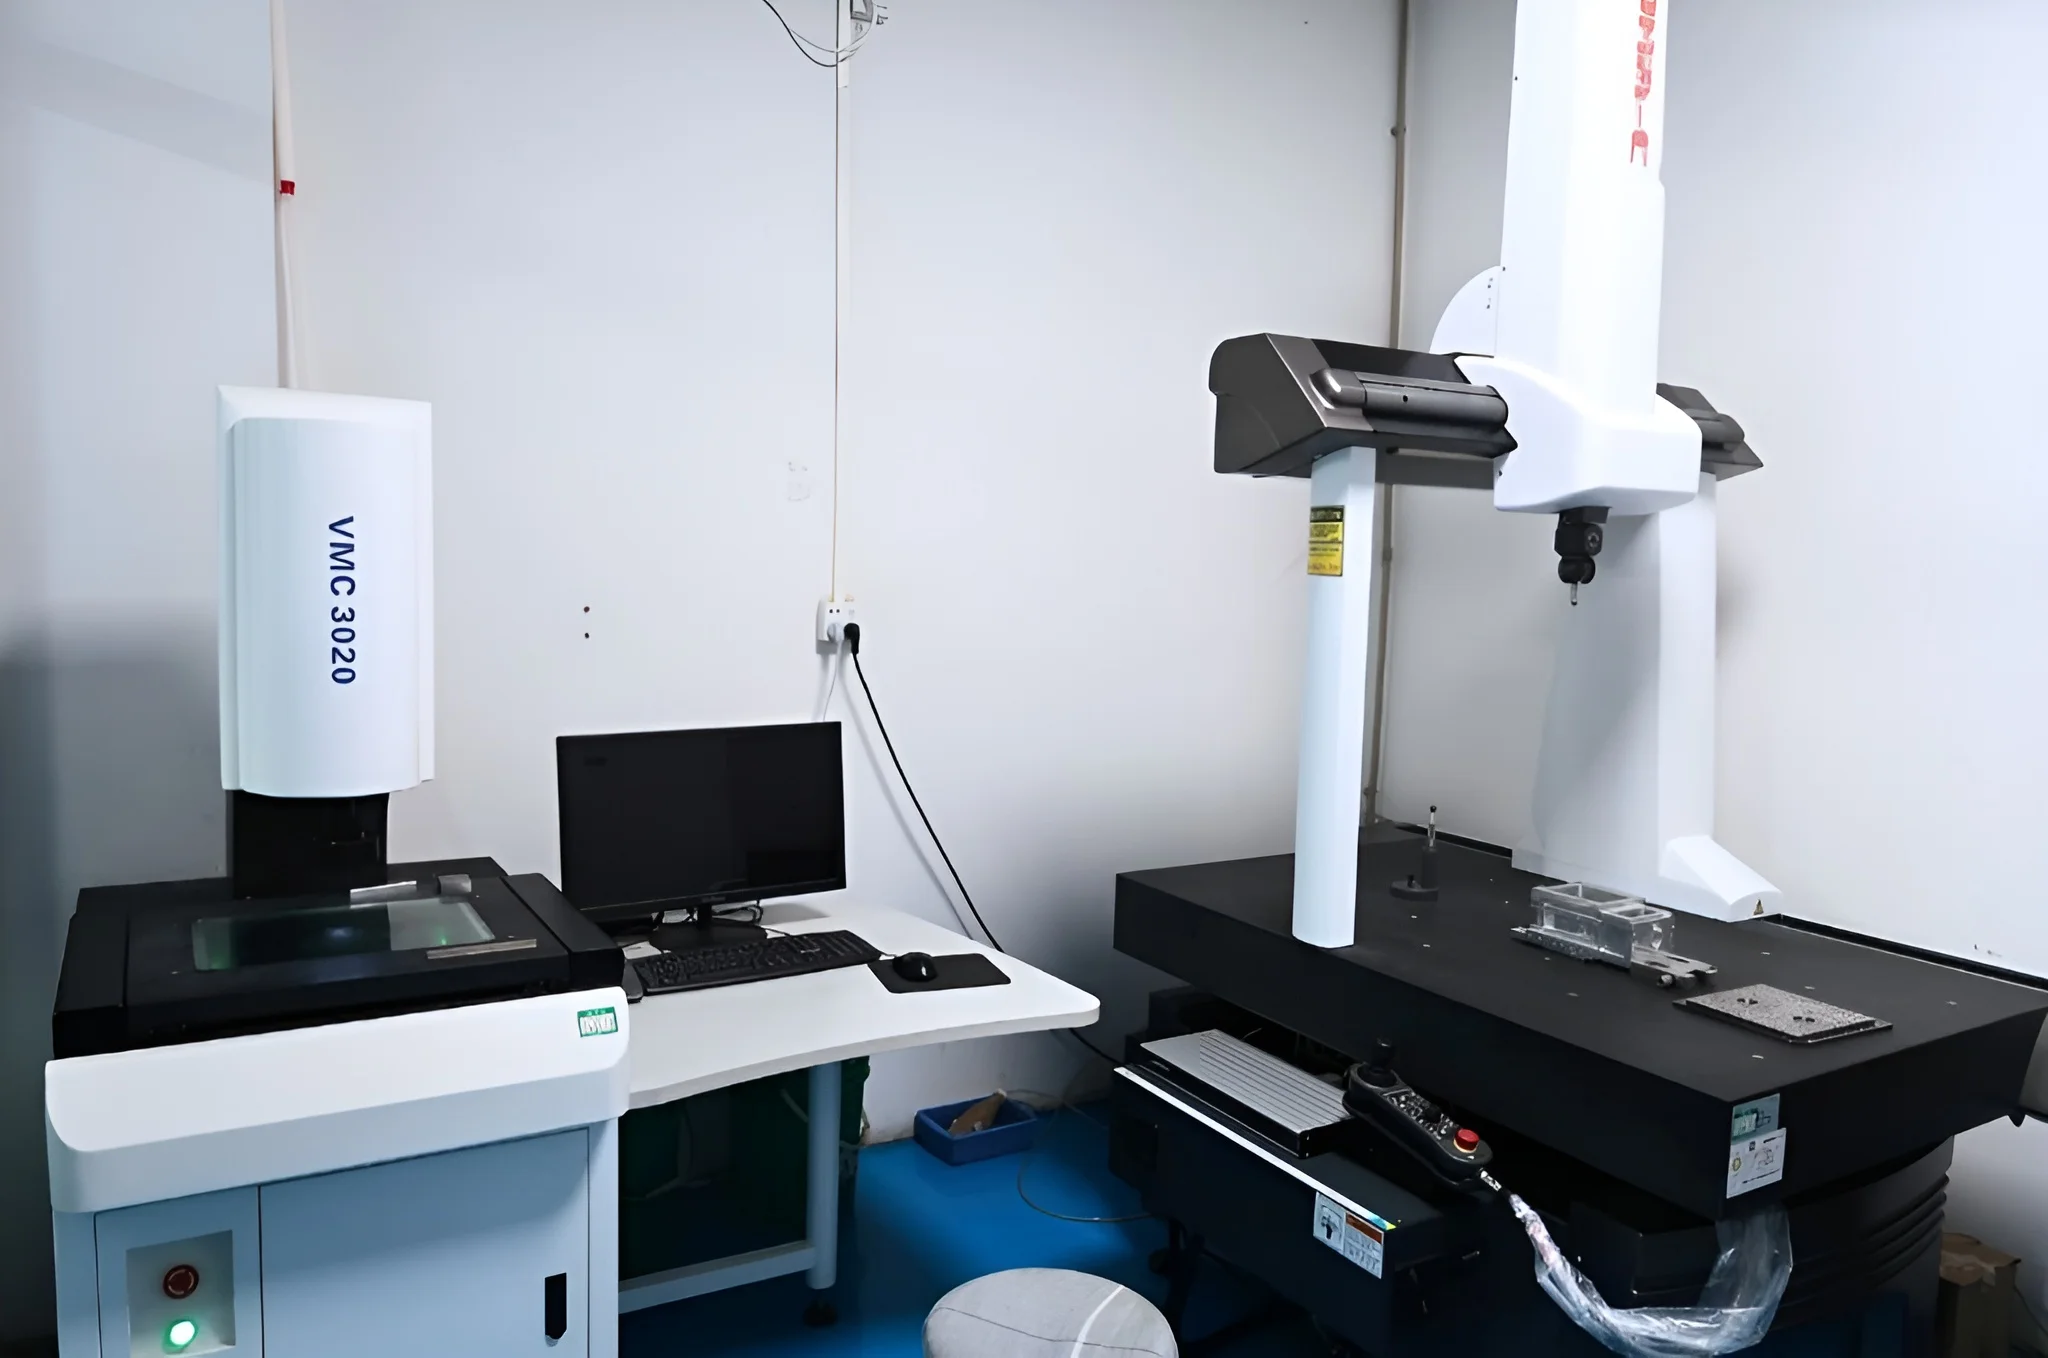
Chaque commande comprend un rapport d'inspection du premier article (sur demande).
Nous utilisons des MMT (machines à mesurer tridimensionnelles) de pointe, des profilomètres pour la rugosité des surfaces et des outils manuels calibrés.
Toutes les certifications de matériaux et rapports de traitement thermique sont archivés et disponibles pour audit.
Nos systèmes qualité sont alignés sur les normes internationales ISO 9001, couvrant les exigences dimensionnelles, géométriques (GD&T) et matérielles.
Pour plus de détails sur nos normes de qualité, consultez notre Liste de contrôle d'inspection (y compris les options standard et premium).
Nous acceptons aussi bien les modèles 3D que les dessins 2D. Pour une analyse géométrique instantanée et un prix de base, veuillez télécharger vos fichiers CAO 3D aux formats STEP, STP ou IGS. Si votre pièce nécessite des tolérances strictes spécifiques, des légendes GD&T ou des trous filetés, un dessin 2D supplémentaire au format PDF, DWG ou DXF est requis.
Nous n'avons pas de quantité minimale de commande stricte (MOQ = 1). Que vous ayez besoin d'un seul prototype rapide pour la validation de la conception ou d'une production en petit volume de milliers de pièces, notre réseau de fabrication flexible est conçu pour évoluer avec votre projet de manière efficace et rentable.
Notre délai de fabrication standard pour la plupart des projets CNC est de 5 jours ouvrables. Pour des pièces exceptionnellement simples ou des besoins urgents de prototypage, nous pouvons accélérer la production et expédier en 1 jour seulement. (Veuillez noter : les délais de livraison peuvent varier en fonction de la complexité de la pièce, de la quantité totale et des finitions de surface secondaires requises.)
100% Oui. Nous prenons très au sérieux la protection de la propriété intellectuelle (IP) et la sécurité des données. Nous sommes fiers d'être certifiés ISO 27001 pour la gestion de la sécurité de l'information. Vos fichiers sont cryptés et partagés exclusivement avec le personnel d'ingénierie essentiel. Nous sommes également entièrement prêts à signer votre accord de non-divulgation (NDA) avant de partager des fichiers CAO.
Absolument. Par défaut, chaque commande comprend un rapport de tolérance dimensionnelle standard. Pour les commandes de volumes de production, nous fournissons des rapports complets d’inspection du premier article (FAI). Si vos composants critiques nécessitent une métrologie d’ultra-précision, une inspection complète par CMM (machine à mesurer tridimensionnelle) est disponible moyennant des frais supplémentaires.Pour une analyse approfondie de nos processus de contrôle qualité, veuillez lire notre guide surUnionfab QC et capacités d’inspection.
L'électroérosion à fil expliquée : votre guide complet de l'usinage de précision
Vous souhaitez usiner des pièces avec une extrême précision, sans contrainte mécanique et avec un excellent état de surface ? Wire EDM est votre réponse. Dans ce guide, nous allons vous montrer comment cela fonctionne, à quoi cela sert et comment en tirer le meilleur parti.
Guide des prix d'usinage CNC : répartition et comparaison des prix
Décomposez les prix de l'usinage CNC, découvrez des stratégies de réduction des coûts et comparez plusieurs grands fournisseurs de services CNC.
Impression 3D vs usinage CNC
Découvrez les principales différences entre l'impression 3D et l'usinage CNC. Découvrez leurs processus, leurs matériaux, leurs avantages et les meilleurs cas d'utilisation dans le secteur de la fabrication.

Unionfab is China's Largest 3D Printing Manufacturing Company for Rapid Prototyping and On-Demand Production Parts.


