FONCTION DE PRÉCISION
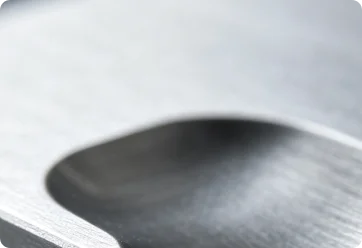
R0,11 mm
Coins internes pointus avec fil standard de 0,20 mm, une géométrie que le fraisage CNC ne peut pas reproduire.
Associez-vous à Unionfab, un fabricant d'électroérosion à fil basé en Chine intégrant des capacités internes d'électroérosion à fil avec un réseau de plus de 300 fournisseurs agréés, pour produire des profils de précision et des fentes étroites en acier à outils, en carbure et en titane, avec des angles vifs et un contrôle dimensionnel strict.

ÉTAPE | STP | IGS | DWG | DXF | Fichiers PDF et plus
Obtenez un devis d'usinage par électroérosion à fil Pas de MOQ • Certifié ISO 27001 • Analyse DFM gratuite

FONCTION DE PRÉCISION
Coins internes pointus avec fil standard de 0,20 mm, une géométrie que le fraisage CNC ne peut pas reproduire.
CAPACITÉ MATÉRIELLE
Usine facilement l’acier à outils trempé et le titane, là où les outils de coupe conventionnels ont du mal.
ÉCHELLE DE FABRICATION
Plus de 400 centres d'usinage CNC avancés (Mazak, DMG MORI, Makino, etc.) répartis dans 4 installations internes.
AGRÉÉ
Certifié ISO 9001, 14001, 13485 et IATF 16949 avec des flux de fabrication sécurisés NDA.
Wire EDM (Wire Electrical Discharge Machining) est un processus très précis et sans contact qui utilise un fil fin en mouvement continu pour couper des matériaux électriquement conducteurs. Au lieu d'appliquer une pression physique sur l'outil, il suit une trajectoire programmée par CNC et enlève la matière grâce à des décharges électriques contrôlées entre le fil et la pièce, laissant des bords sans bavures avec une contrainte mécanique minimale sur le matériau.
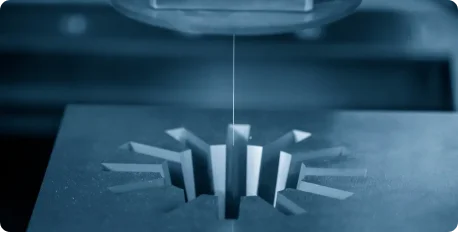
L'électroérosion à fil est particulièrement adaptée aux pièces électriquement conductrices qui exigent des tolérances serrées, une géométrie interne ultra-fine ou des niveaux de dureté hors de portée des outils de coupe conventionnels. Si votre pièce correspond à l'un des profils ci-dessous, Wire EDM est idéal pour votre projet.
Idéal pour les pièces nécessitant des tolérances aussi serrées que ±0,0002", des coins internes presque pointus, des fentes étroites ou des profils complexes que les outils conventionnels ne peuvent pas atteindre.
Coupe sans distorsion mécanique, idéal pour l'acier à outils pré-durci, le carbure, le titane et les alliages à haute température.
Excellent pour les composants fragiles ou à parois minces où aucune force de coupe mécanique n'est requise pour éliminer la déflexion, la déformation ou les dommages matériels.
Fournit des bords propres et sans bavures directement à la sortie de la machine, éliminant ainsi l'ébavurage secondaire coûteux pour les pièces médicales, aérospatiales et électroniques de haute précision.
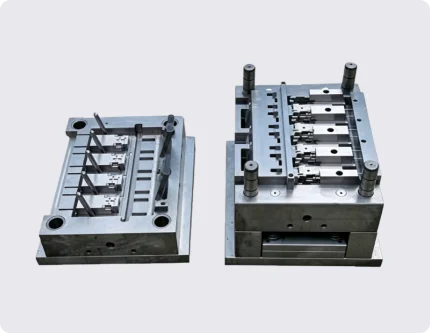
Conçu pour les inserts de moule, les poinçons, les matrices d'extrusion et les composants de cavité nécessitant des contours 2D/2,5D précis directement découpés dans des aciers à outils trempés.
Idéal pour les contours complexes, les angles coniques ou les prototypes rapides où une configuration rapide, un coût d'outillage nul et une flexibilité géométrique l'emportent sur la vitesse de coupe.
Nous usinons une large gamme de métaux électriquement conducteurs pour répondre aux exigences de performance de votre application.
L'acier à outils offre une excellente dureté et résistance à l'usure après traitement thermique, ce qui en fait un matériau de base pour l'électroérosion. Étant donné que l'électroérosion élimine la matière par érosion par étincelle plutôt que par découpe, la dureté a peu d'effet sur la vitesse du processus, permettant la formation de caractéristiques précises même après le durcissement.
Idéal pour : Cavités de moules, poinçons et matrices, outils d'emboutissage, montages de précision
Available Grades: A2, D2, O1, S7, H13, P20
Nous proposons une gamme d'options de post-traitement pour répondre aux exigences de surface, de tolérance et de fonctionnalité de votre pièce.
La découpe par écrémage utilise une ou plusieurs passes de finition avec des paramètres de décharge plus fins pour améliorer la finition de surface et la précision dimensionnelle après la découpe EDM initiale. Ceci est particulièrement courant dans l'électroérosion à fil, et des passes de finition similaires peuvent également être utilisées dans les applications d'électroérosion à plomb où des exigences de surface plus strictes sont nécessaires.
Idéal pour : Composants de moules de précision, surfaces d'étanchéité, pièces nécessitant des tolérances plus strictes
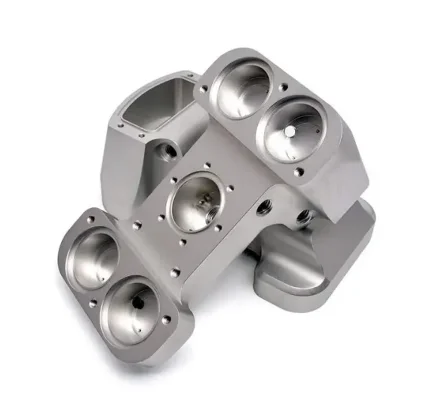
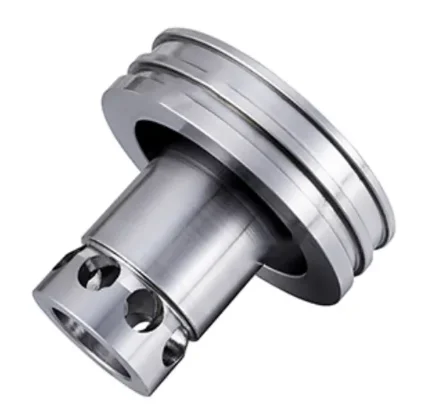
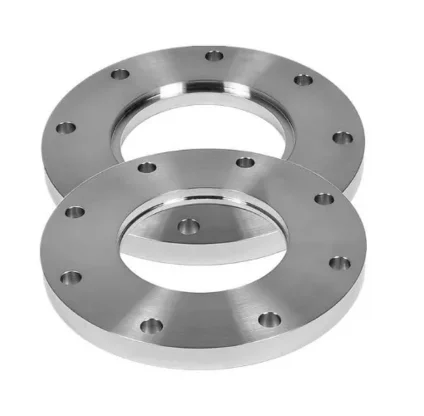
| Paramètre | Capacité standard | Capacité grand lit |
|---|---|---|
| Max. Longueur de la pièce (L) | 500 mm (19,7") | 1 000 mm (39,4") |
| Max. Largeur de la pièce (W) | 350 mm (13,8") | 800 mm (31,5") |
| Max. Hauteur de la pièce (H) | 250 mm (9,8") | 400 mm (15,7") |
| Min. Épaisseur de la pièce | 0,5 mm (0,020") | 0,5 mm (0,020") |
*Remarque : Max. La longueur/largeur de la pièce fait référence aux dimensions maximales de la pièce, et non à la course de l'axe de la machine ; la capacité réelle dépend de la taille de la table, de la méthode de serrage et de la géométrie de la pièce. Les pièces plus fines que 1,0 mm nécessitent un montage dédié pour réduire les vibrations et la distorsion.

Bien que notre plateforme de devis instantané utilise vos fichiers CAO 3D pour la tarification géométrique, toutes les dimensions personnalisées, légendes GD&T, ajustements spécifiques ou finitions de surface serrées DOIVENT être explicitement détaillées dans un dessin PDF 2D d'accompagnement.
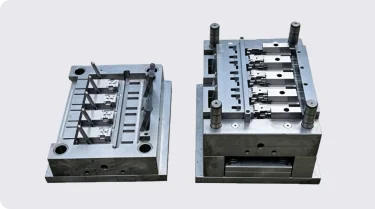
L'électroérosion à fil est un procédé essentiel pour produire des matrices d'emboutissage, des poinçons et des inserts de moule. Elle découpe l'acier à outils trempé et le carbure avec des rayons intérieurs serrés et des largeurs de fente réduites impossibles à obtenir par fraisage ou rectification. La découpe conique permet également de réaliser, en une seule configuration, des angles de dépouille précis sur les profils de poinçons et les jeux de matrices.
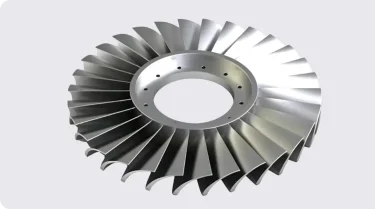
L'électroérosion à fil usine les superalliages résistants à la chaleur et les composants en titane utilisés dans les ensembles de turbines et les structures, en découpant des profils traversants complexes avec une grande précision de positionnement. Ce procédé sans contact évite les contraintes mécaniques et l'usure des outils auxquelles l'usinage conventionnel est confronté sur ces matériaux difficiles à usiner.
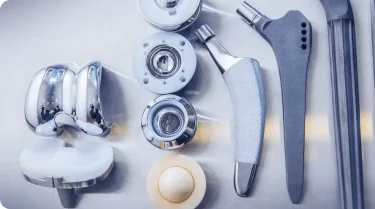
L'électroérosion à fil fournit la précision des microcaractéristiques requise pour les instruments chirurgicaux et les composants d'implants, en découpant des fentes étroites, des contours intérieurs fins et des profils à paroi mince avec des tolérances serrées. Ses arêtes de coupe nettes et sa précision répétable répondent aux exigences de qualité de surface de la fabrication médicale.
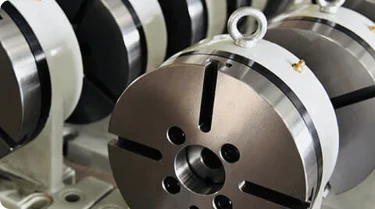
L'électroérosion à fil produit des composants trempés et non standard, tels que des engrenages, des cames et des éléments de guidage de précision, pour lesquels des profils 2D complexes et un contrôle dimensionnel strict sont essentiels. Elle convient particulièrement aux pièces de précision en faible volume ou unitaires qui nécessiteraient un outillage sur mesure coûteux avec un usinage conventionnel.
| Facteur | Wire EDM | Fraisage CNC | Découpe Laser |
|---|---|---|---|
| Compatibilité des matériaux | Métaux conducteurs uniquement | Presque tous les métaux, plastiques, composites | Métaux et certains plastiques |
| Gestion de la dureté | Tolérance non affectée par la dureté | L'usure des outils augmente avec la dureté | Modérément touché |
| Épaisseur maximale de la pièce | Excellent : 100-400+ mm avec une verticalité constante | Limité par la longueur du porte-à-faux de l'outil | Idéal pour 0,5-20 mm |
| Capacité géométrique | Profils 2D/2,5D, y compris les coupes coniques | Full 3D : poches, courbes, trous borgnes | Plan 2D uniquement |
| Forces de coupe | Aucun : entièrement sans contact | Force mécanique élevée | Très faible, sans contact |
| Qualité des bords | Sans bavure, pas de finition secondaire | Bavures fréquentes, nécessite un ébavurage | Bavures minimes, zone affectée par la chaleur possible |
| Tolérance réalisable | Jusqu'à ±0,0008" | Généralement ±0,001"-0,005" | Généralement ±0,002"-0,004" |
| Coins intérieurs | Presque tranchant (diamètre du fil limité) | Limité par le diamètre de l'outil | Limité par la largeur de saignée |
| Vitesse de coupe | Plus lent : érosion par étincelle, pas de cisaillement | Modéré à rapide | Très rapide sur feuille fine |
| Idéal pour | Outillage trempé, fentes de précision, tolérances serrées | Pièces de structure, formes 3D complexes | Tôlerie, coffrets, délai d'exécution rapide |
Bien que notre plateforme de devis instantané utilise vos fichiers CAO 3D pour la tarification géométrique, toutes les dimensions personnalisées, légendes GD&T, ajustements spécifiques ou finitions de surface serrées DOIVENT être explicitement détaillées dans un dessin PDF 2D d'accompagnement.
Nous adhérons à un protocole d'inspection strict en plusieurs étapes pour garantir que chaque pièce répond exactement à vos spécifications.
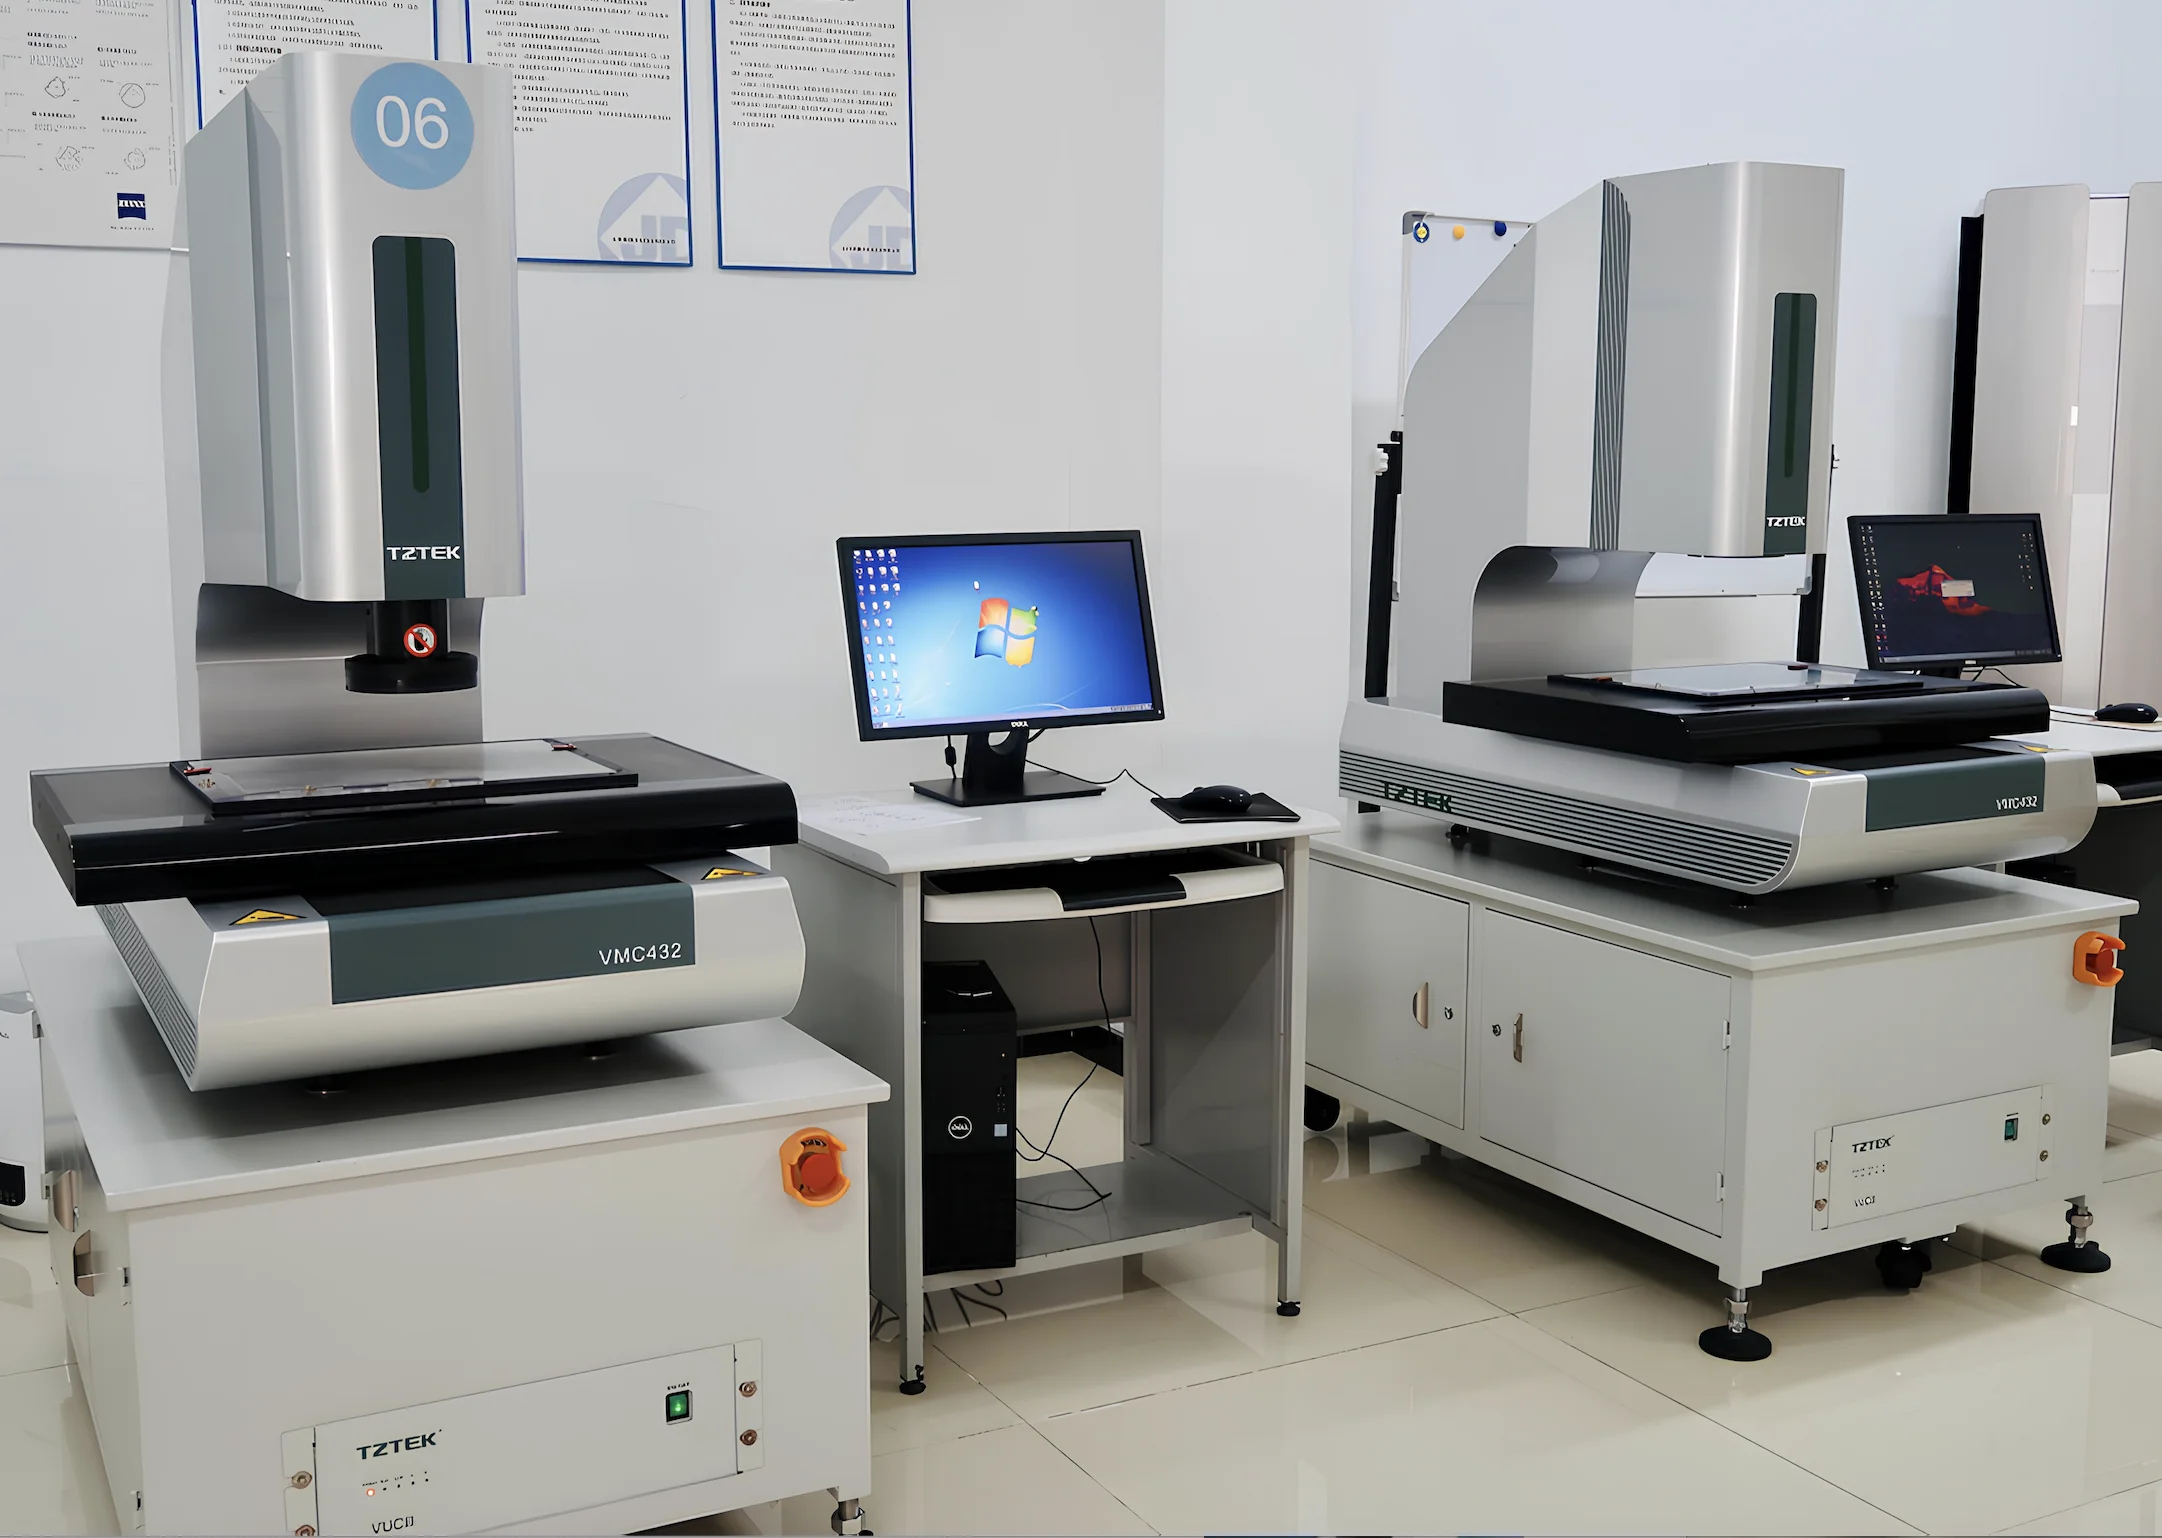
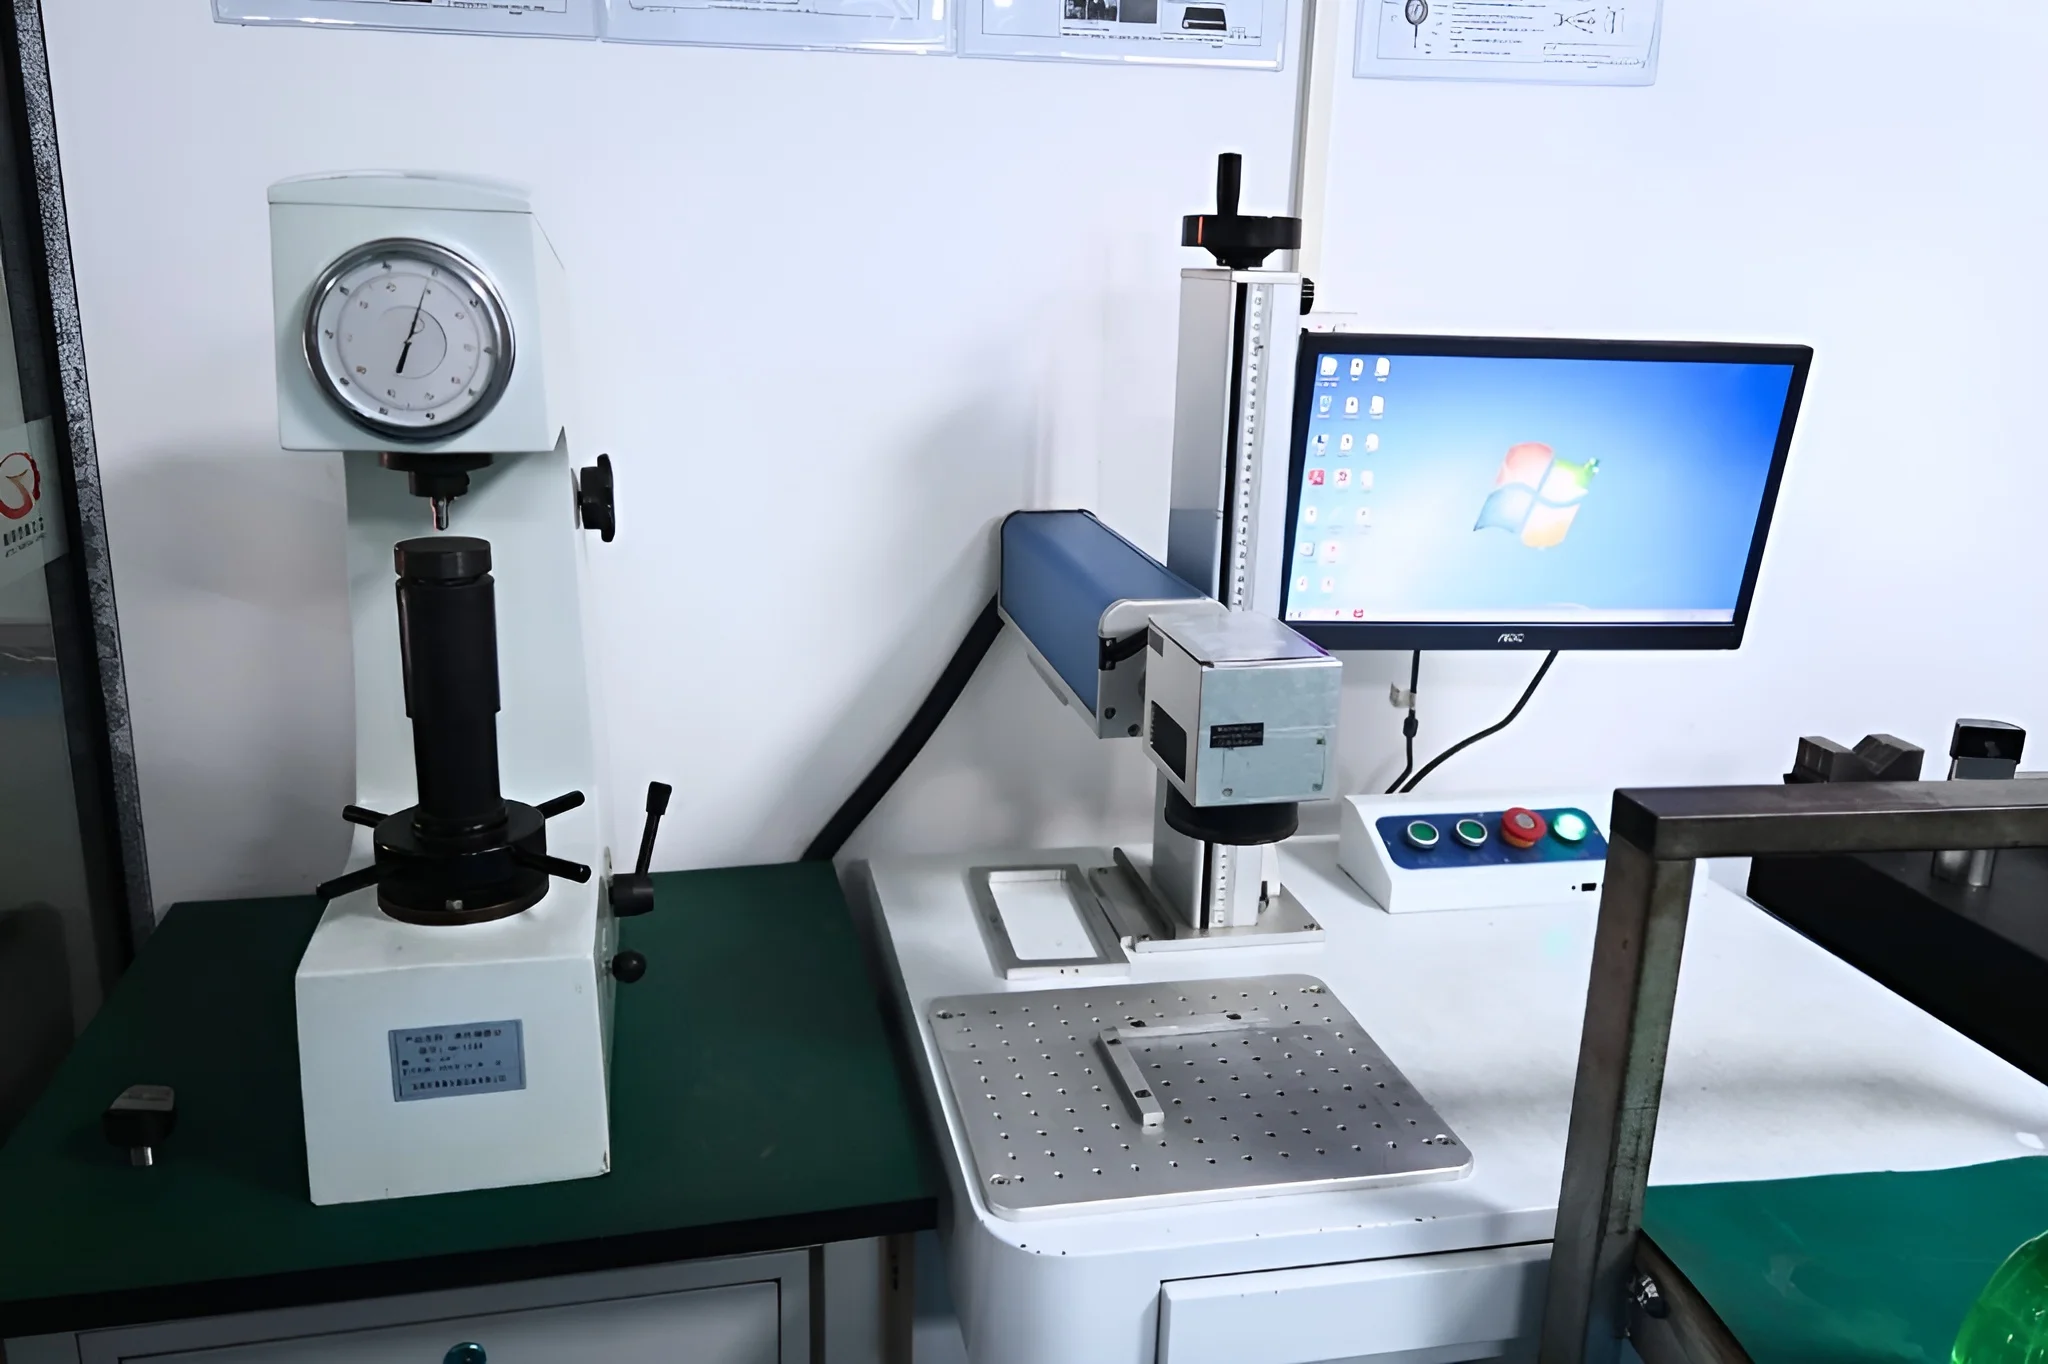
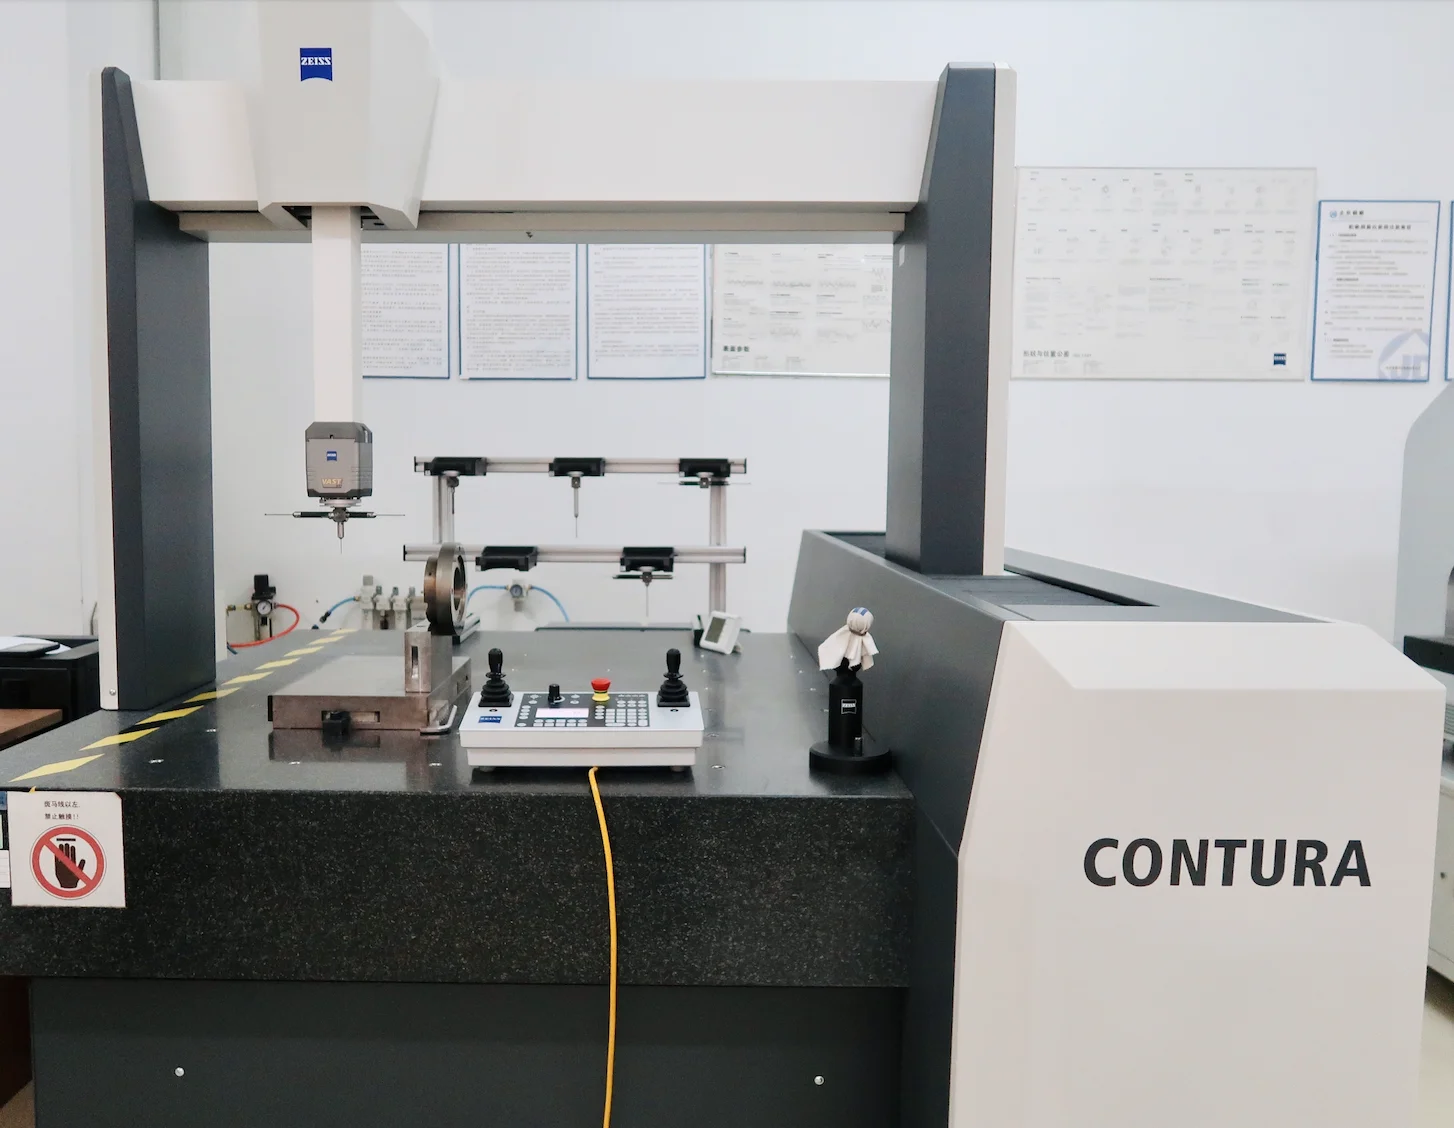
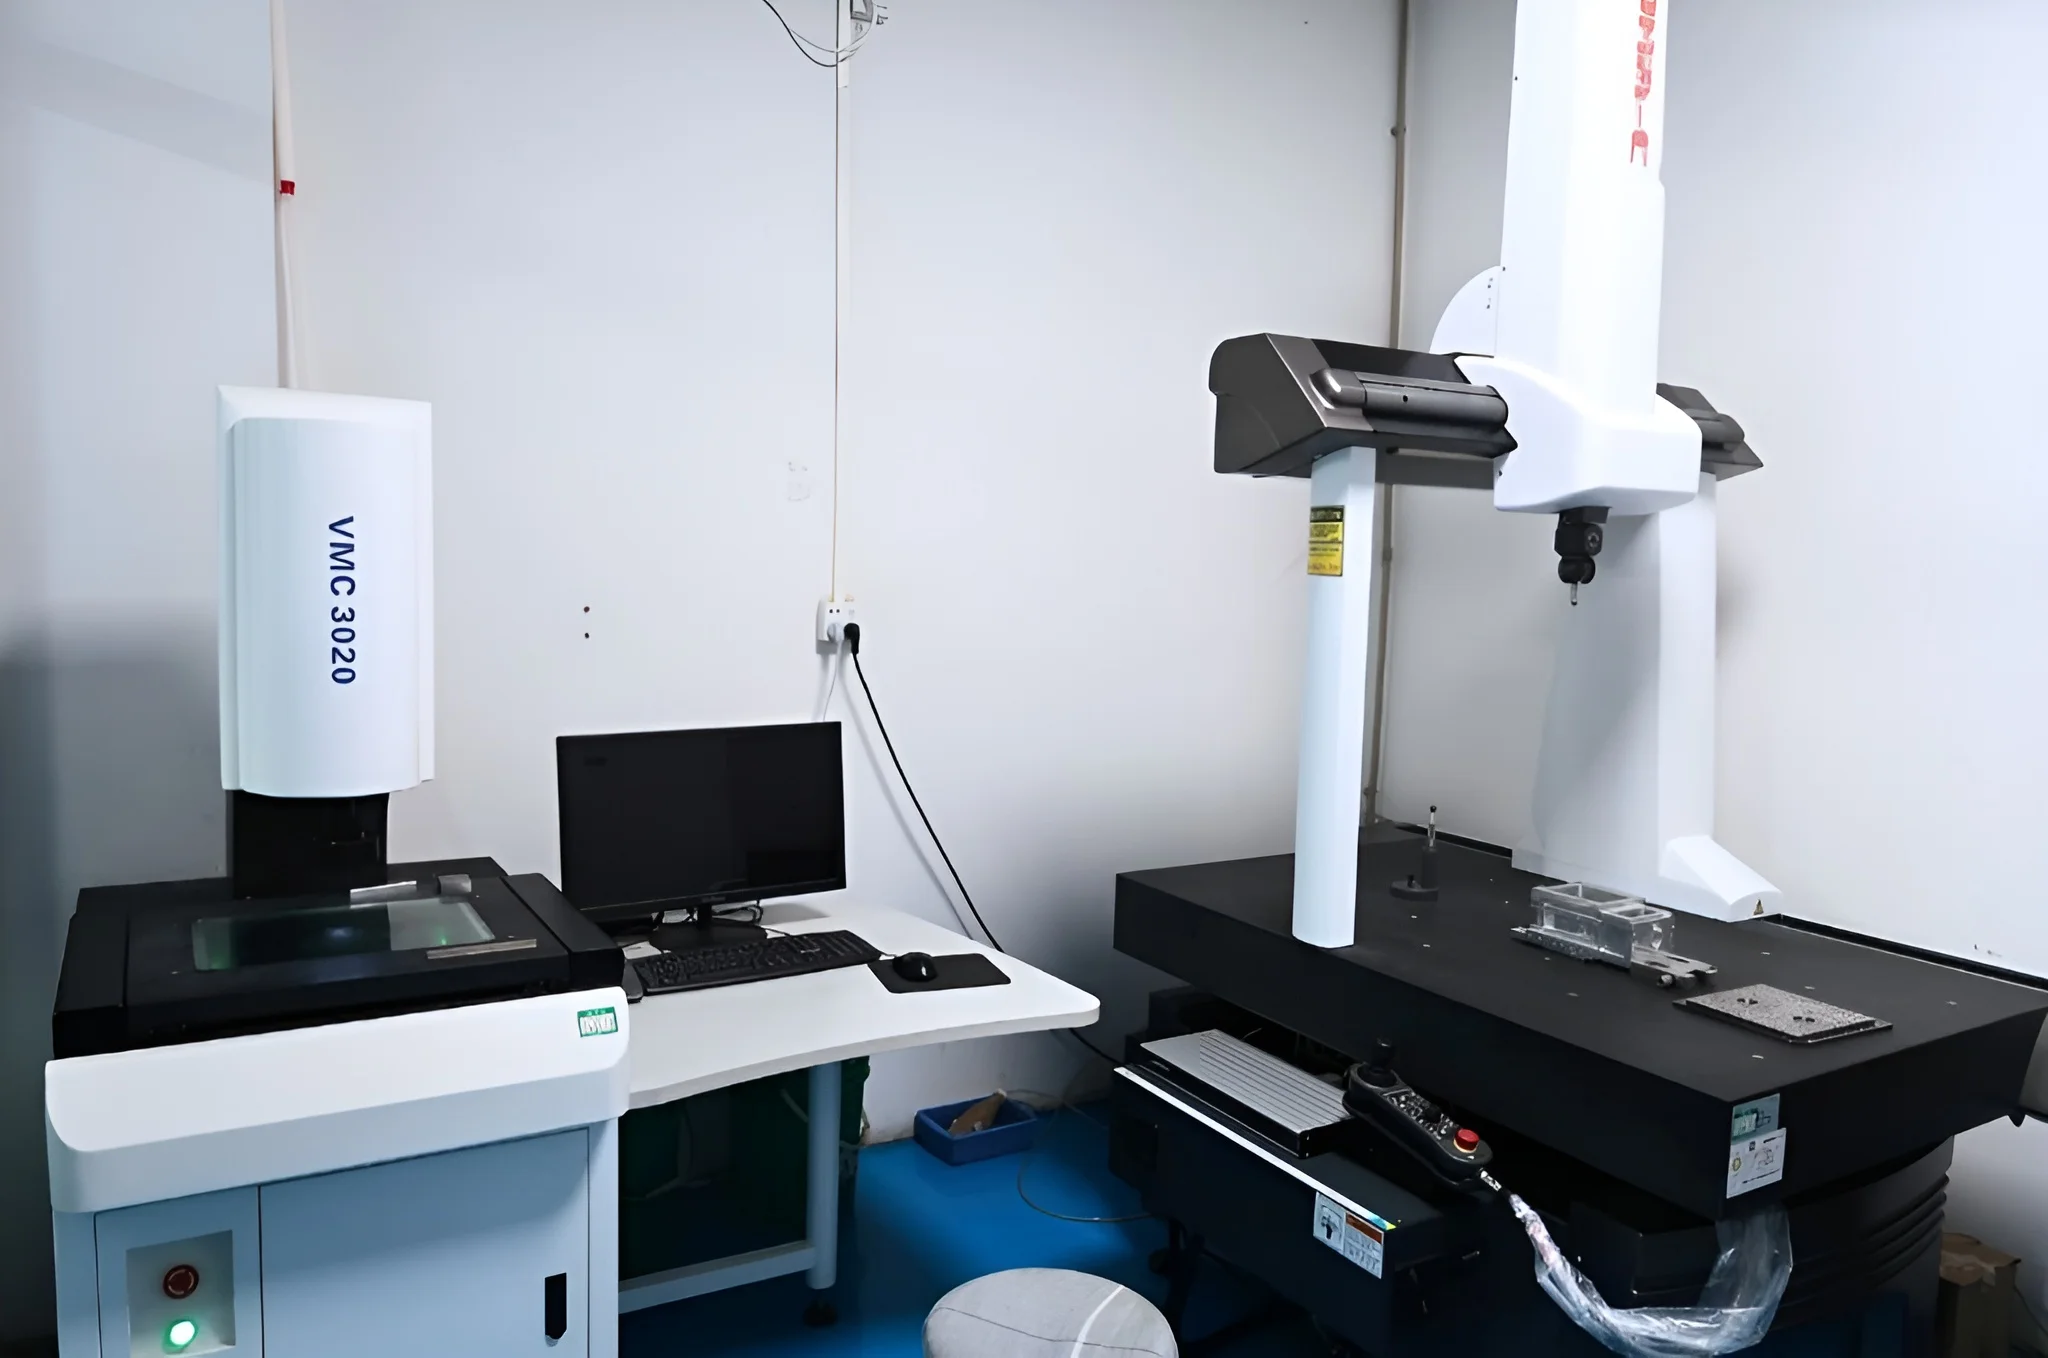
Chaque commande comprend un rapport d'inspection du premier article (sur demande).
Nous utilisons des MMT (machines à mesurer tridimensionnelles) de pointe, des profilomètres pour la rugosité des surfaces et des outils manuels calibrés.
Toutes les certifications de matériaux et rapports de traitement thermique sont archivés et disponibles pour audit.
Nos systèmes qualité sont alignés sur les normes internationales ISO 9001, couvrant les exigences dimensionnelles, géométriques (GD&T) et matérielles.
Pour plus de détails sur nos normes de qualité, consultez notre Liste de contrôle d'inspection (y compris les options standard et premium).
Nous acceptons aussi bien les modèles 3D que les dessins 2D. Pour une analyse géométrique instantanée et un prix de base, veuillez télécharger vos fichiers CAO 3D aux formats STEP, STP ou IGS. Si votre pièce nécessite des tolérances strictes spécifiques, des légendes GD&T ou des trous filetés, un dessin 2D supplémentaire au format PDF, DWG ou DXF est requis.
Nous n'avons pas de quantité minimale de commande stricte (MOQ = 1). Que vous ayez besoin d'un seul prototype rapide pour la validation de la conception ou d'une production en petit volume de milliers de pièces, notre réseau de fabrication flexible est conçu pour évoluer avec votre projet de manière efficace et rentable.
Notre délai de fabrication standard pour la plupart des projets CNC est de 5 jours ouvrables. Pour des pièces exceptionnellement simples ou des besoins urgents de prototypage, nous pouvons accélérer la production et expédier en 1 jour seulement. (Veuillez noter : les délais de livraison peuvent varier en fonction de la complexité de la pièce, de la quantité totale et des finitions de surface secondaires requises.)
100% Oui. Nous prenons très au sérieux la protection de la propriété intellectuelle (IP) et la sécurité des données. Nous sommes fiers d'être certifiés ISO 27001 pour la gestion de la sécurité de l'information. Vos fichiers sont cryptés et partagés exclusivement avec le personnel d'ingénierie essentiel. Nous sommes également entièrement prêts à signer votre accord de non-divulgation (NDA) avant de partager des fichiers CAO.
Absolument. Par défaut, chaque commande comprend un rapport de tolérance dimensionnelle standard. Pour les commandes de volumes de production, nous fournissons des rapports complets d’inspection du premier article (FAI). Si vos composants critiques nécessitent une métrologie d’ultra-précision, une inspection complète par CMM (machine à mesurer tridimensionnelle) est disponible moyennant des frais supplémentaires.
Pour une analyse approfondie de nos processus de contrôle qualité, veuillez lire notre guide surUnionfab QC et capacités d’inspection.
L'électroérosion à fil expliquée : votre guide complet de l'usinage de précision
Vous souhaitez usiner des pièces avec une extrême précision, sans contrainte mécanique et avec un excellent état de surface ? Wire EDM est votre réponse. Dans ce guide, nous allons vous montrer comment cela fonctionne, à quoi cela sert et comment en tirer le meilleur parti.
Guide des prix d'usinage CNC : répartition et comparaison des prix
Décomposez les prix de l'usinage CNC, découvrez des stratégies de réduction des coûts et comparez plusieurs grands fournisseurs de services CNC.
Impression 3D vs usinage CNC
Découvrez les principales différences entre l'impression 3D et l'usinage CNC. Découvrez leurs processus, leurs matériaux, leurs avantages et les meilleurs cas d'utilisation dans le secteur de la fabrication.

Unionfab is China's Largest 3D Printing Manufacturing Company for Rapid Prototyping and On-Demand Production Parts.


