EDM 機能
ワイヤー/シンカー
切断およびキャビティ形成用のワイヤ、シンカー、穴あけ EDM。
中国を拠点とする EDM 加工会社 Unionfab と提携して、社内のワイヤ、シンカー、穴あけ EDM 機能と 300 社を超える精査されたサプライヤーのネットワークを統合し、厳しい公差、鋭い内部コーナー、きれいなカットで硬化工具鋼やチタンを機械加工します。

ステップ | STP | IGS | DWG | DXF | PDF ファイルなど
EDM 加工の見積もりを取得する MOQなし • ISO 27001認定済み • 無料のDFM分析

EDM 機能
切断およびキャビティ形成用のワイヤ、シンカー、穴あけ EDM。
材料の能力
従来の切削工具では困難であった硬化工具鋼やチタンを簡単に加工できます。
製造規模
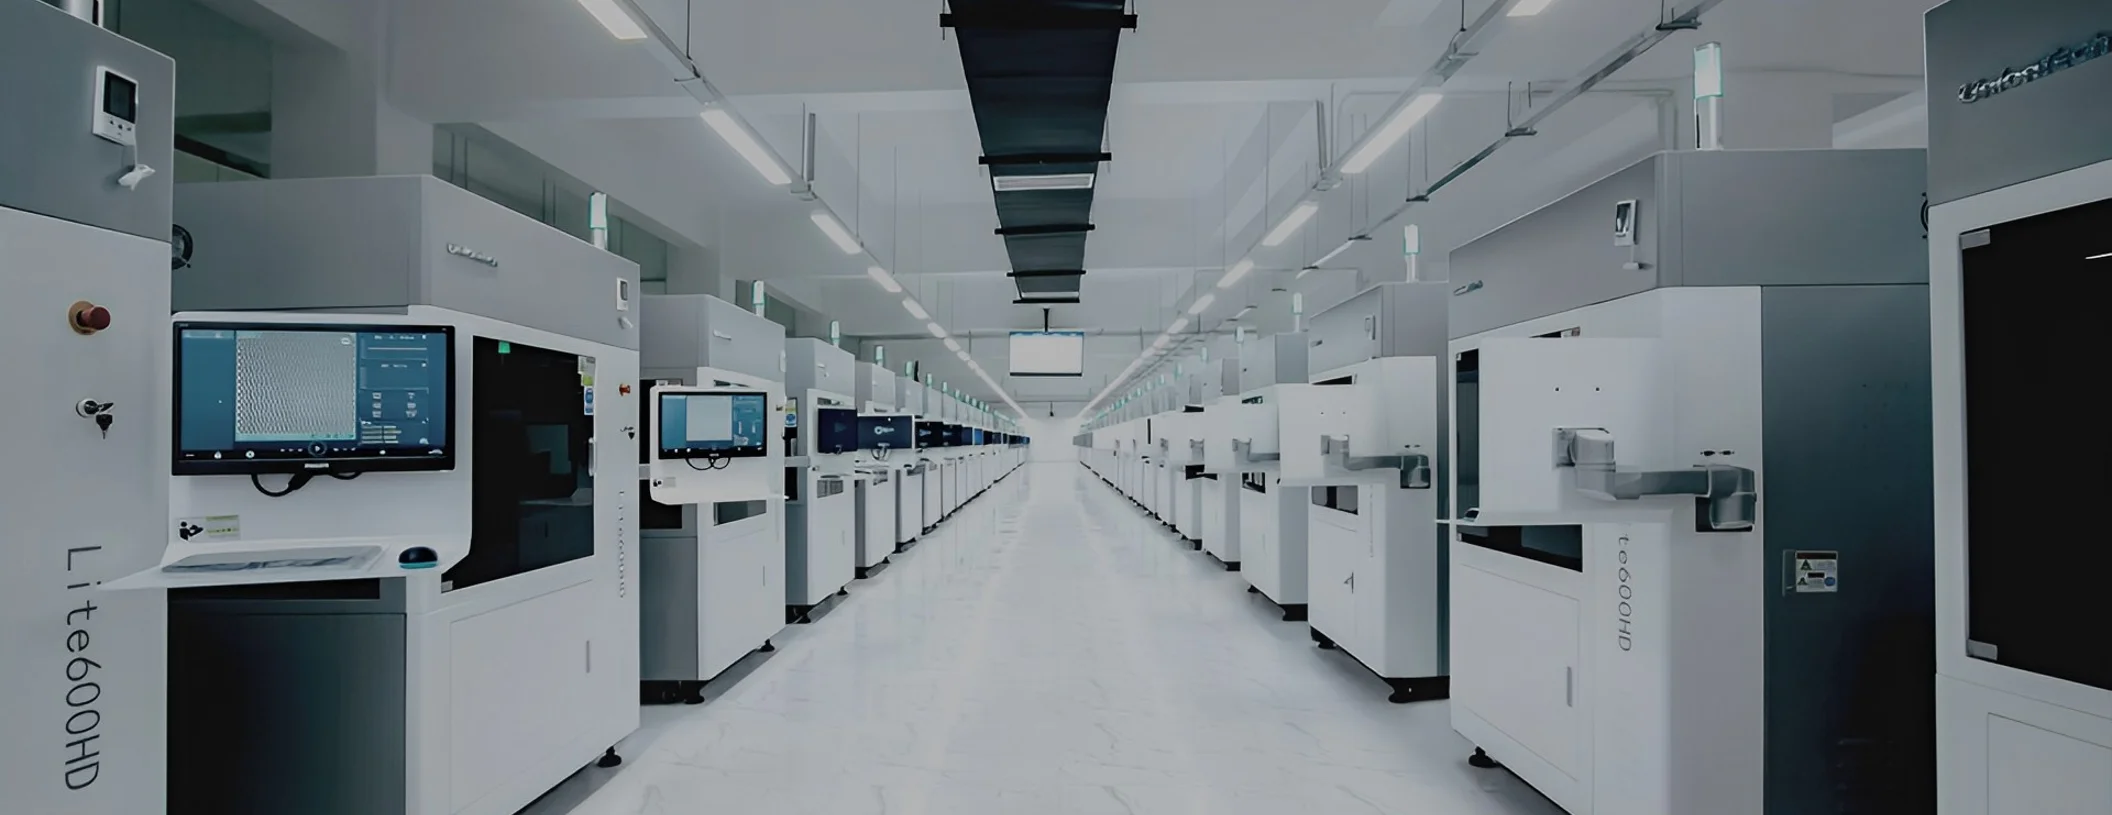
4 つの社内施設に 400 台以上の高度な CNC マシニング センター (マザック、DMG MORI、マキノなど) が設置されています。
認定済み
NDAで保護された製造ワークフローにより、ISO 9001、14001、13485およびIATF 16949の認証を取得しています。
EDM はあらゆる導電性金属に作用し、従来の工具では加工が難しい硬質材料、複雑な空洞、脆弱な構造に対して特に効果的です。
物理的な切削ではなく火花浸食によって材料を除去するため、硬度が工具の摩耗や加工速度にほとんど影響を与えず、従来では加工が困難だった材料に最適です。
深いスロット、狭い隙間、鋭利な内部コーナー、標準工具では入り得ない金型キャビティに到達します。回転ツールの代わりに成形電極を使用することで、緻密で深い形状が可能になります。
機械的応力を無視できる程度に抑え、部品の歪みを効果的に防止します。ミクロンスケールの公差が必要な、微細な穴、薄壁、力に敏感な形状に最適です。
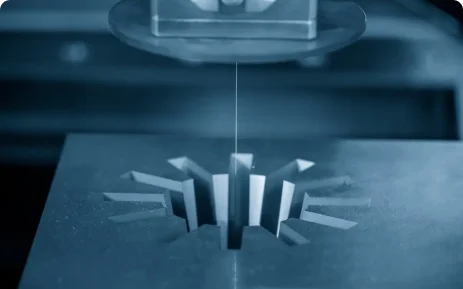
ワイヤ EDM (ワイヤ放電加工) は、細い連続移動ワイヤ電極を使用して、プログラムされた経路に沿って導電性金属を切断します。ワイヤがワークピースに接触することなく、放電によって材料が侵食されるため、切削力を必要とせずに高精度が必要な硬化金属や複雑な形状に最適です。
最適な用途: スルーカットプロファイル、複雑な輪郭、小さな内部半径、硬化材料
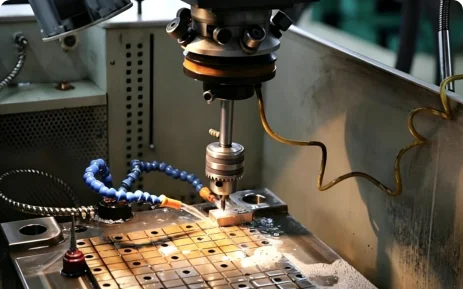
形彫りまたはラム EDM とも呼ばれる彫り込み EDM (彫り込み放電加工) は、カスタム形状のグラファイトまたは銅の電極を使用して、制御された電気スパークによって材料を侵食します。電極がワークピースに接触することはなく、CNC ツールでは到達できないブラインド キャビティや内部フィーチャを形成できます。
用途: ブラインドキャビティ、鋭い内部コーナー、深いリブと狭いスロット、金型および金型部品
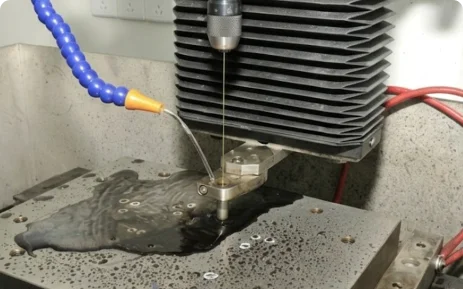
穴あけ EDM (穴あけ放電加工) は、回転する管状電極を使用し、機械的な切断ではなく放電によって正確で深い穴を作成します。工具とワークピースが接触しないため、従来のドリルでは折れたり曲がったりするような硬化鋼、超硬、チタンもきれいに穴あけできます。
用途: ワイヤー EDM の開始穴、深い微細穴、硬化合金および特殊合金
当社は、お客様のアプリケーションの性能要件を満たすために、幅広い導電性金属を機械加工します。
工具鋼は熱処理後の硬度と耐摩耗性に優れ、放電加工機の心材となります。 EDM は切断ではなく火花浸食によって材料を除去するため、硬度はプロセス速度にほとんど影響せず、硬化後でも正確な形状を形成できます。
以下に最適です: 金型キャビティ、パンチとダイス、スタンピングツール、精密治具
利用可能なグレード: A2, D2, O1, S7, H13, P20
当社では、部品の表面、公差、機能要件を満たすための幅広い後処理オプションを提供しています。
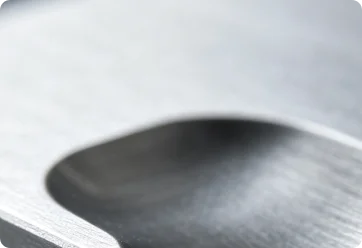
スキム切断では、最初の EDM 切断後の表面仕上げと寸法精度を向上させるために、より細かい放電パラメータを使用した 1 つ以上の仕上げパスが使用されます。これはワイヤ EDM で特に一般的であり、より厳しい表面要件が必要な彫り込み EDM 用途でも同様の仕上げパスが使用されることがあります。
こんな方に最適: 精密金型コンポーネント、シール面、より厳しい公差が必要な部品
| パラメータ | 仕様 |
|---|---|
| 許容範囲 | • ワイヤ放電加工: 最小±0.01~0.02 mm • 彫り込み放電加工: ±0.01 ~ 0.02 mm まで • 穴あけ EDM: 通常 ±0.05 mm ~ ±0.1 mm |
| 表面粗さ | ・標準仕上げ:Ra1.6~3.2μm • 微細/研磨仕上げ: ご要望に応じて Ra 0.2 μm まで |
| 一般的なリードタイム | 標準注文の場合は最短 7 営業日です。実際のリードタイムは部品の複雑さ、数量、現在の生産スケジュールによって異なります |
| 最大部品サイズ | • 彫り放電加工機: 最大 800 x 600 x 400 mm • ワイヤ放電加工機: 最大 1,000 x 800 x 400 mm (大きなベッド容量) • 穴あけ放電加工機: 最大 600 x 400 x 300 mm |
| 最小フィーチャーサイズ | • 彫り込み放電加工: リブの薄さは 0.2 mm (最適な条件下) • ワイヤ EDM: 0.20 mm ワイヤを使用して内部コーナー半径を 0.11 mm まで縮小します。 0.10 mm ワイヤーを使用して最小 0.06 mm まで微細なディテールを実現 • 穴あけ放電加工機: 穴径 0.15 mm ~ 3.0 mm |
*注: 上記の仕様は参考値としての代表値です。実際の結果は、部品の形状、材料、設計の複雑さによって異なります。

当社のインスタント見積プラットフォームは幾何学的な価格設定に 3D CAD ファイルを使用しますが、カスタム寸法、GD&T コールアウト、特定のフィット、または厳密な表面仕上げは、添付の 2D PDF 図面で明示的に詳細に説明する必要があります。
EDM プロセスは、単独で動作するのではなく、複数ステップの製造ワークフローに戦略的に統合されると、最適な精度とコスト効率を実現します。
バルク材料の除去を処理して EDM 処理時間を短縮し、正確な基準データを確立し、銅またはグラファイトの電極を精密に加工します。
ワイヤー EDM は複雑な輪郭やプロファイルを切断し、穴あけ EDM はスターター ホールとマイクロホールを作成し、シンカー EDM は深いキャビティと微細な金型の詳細を形成し、それぞれが部品の形状に基づいて適用されます。
重要な寸法と合わせ面を改良し、熱リキャスト層を除去し、優れた表面品質または鏡面仕上げを実現します。
*注意: コスト、精度、表面品質を最適化するには、事前に生産ワークフローを構築することが重要です。
Unionfab では、最初のレビューから最終納品に至るまで、カスタム EDM 加工をより明確、迅速、かつ管理しやすくしています。当社のプロセスは、お客様があらゆる段階で自信を持って部品ファイルから検証済み部品に移行できるように構築されています。

3D CAD ファイル、2D 図面、材料および熱処理の要件、予想数量、公差または表面仕上げの要件をお送りください。これにより、当社のチームは製造可能性を確認し、正確な見積もりを作成するために必要な情報を得ることができます。

当社のエンジニアリング チームは、金型キャビティ、深いスロット、微細穴、その他の複雑な機能の設計をレビューします。 DFM フィードバックには、加工コストと部品の品質に影響を与える放電ギャップ、公差スタックアップ、および電極戦略に関するコメントが含まれる場合があります。

バルク材料の除去と基準面は CNC フライス加工または旋削加工で完了し、在庫は EDM 用に意図的に残されます。並行して、承認された設計に基づいて銅またはグラファイトの電極が精密機械加工されます。

部品は、必要に応じてワイヤ放電加工機、彫り込み放電加工機、または穴あけ放電加工機を使用して、確認されたパラメータに合わせて機械加工されます。当社のチームは、プロセス全体を通じて、寸法精度、表面状態、破片の除去、熱の影響を受けるゾーンを監視します。
部品の要件に基づいて、表面仕上げ、公差、または機能のニーズを満たすために、バリ取り、研磨、応力除去などの後処理オプションが追加で適用されます。

完成した部品は、図面に照らして重要な寸法、表面状態、外観が検査され、プロジェクトの要件に従って梱包され、出荷の準備が行われます。
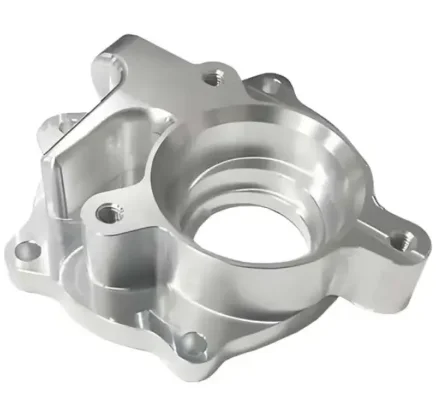
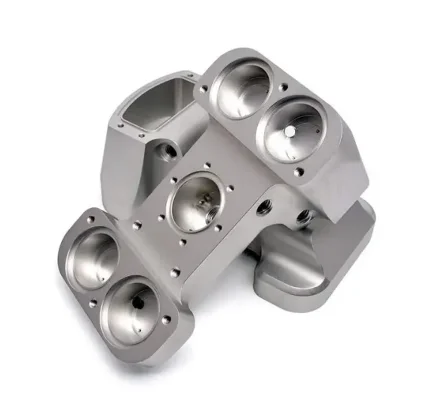
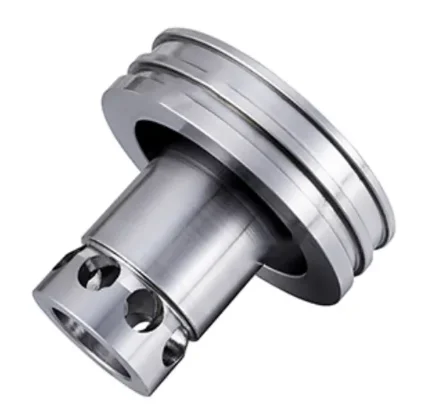
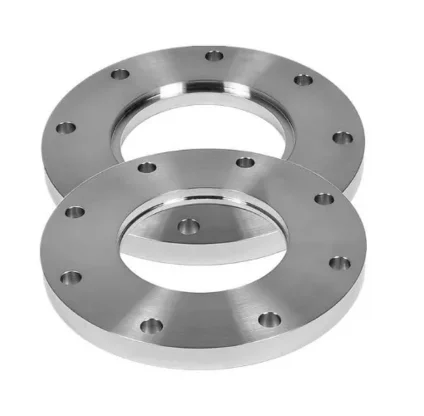
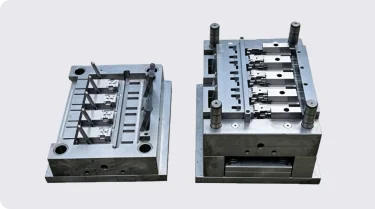
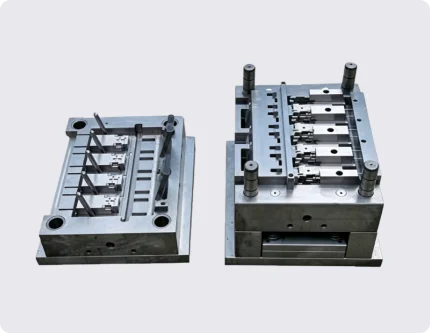
EDM は金型や工具の製造において重要な役割を果たし、特に金型インサートやコアコンポーネントにおいて、従来の切削工具では到達できない深いキャビティ、鋭いコーナー、細かいキャビティの詳細を形成します。
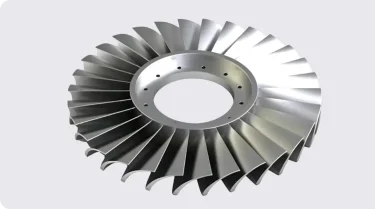
EDM は航空宇宙製造において耐熱超合金やチタン部品を機械加工するために広く使用されており、従来の工具では加工が困難な材料に精密な冷却穴や複雑な形状を形成します。
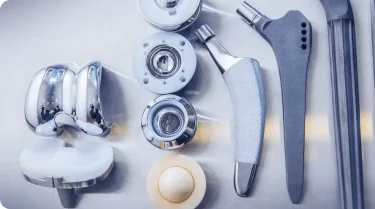
EDM は、微細穴、狭いスロット、繊細な構造の厳しい公差加工で医療機器業界をサポートし、外科用器具やインプラント コンポーネントに必要な精度と表面品質を保証します。
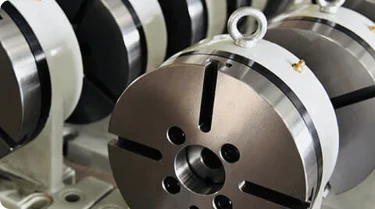
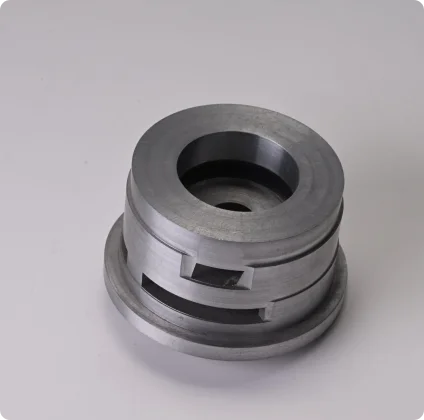
EDM は、精密機械に使用される硬化された非標準コンポーネントの製造を可能にし、一般的な機械加工プロセスでは達成できない精度と複雑な形状を実現します。

硬度に関係なく、工具の磨耗や部品の変形を生じることなく、焼入れ工具鋼、チタン、その他の超硬金属を簡単に切断できます。

導電性金属にのみ作用し、プラスチック、セラミック、およびほとんどの複合材料は除外されます。
従来のフライスでは到達できない鋭い内部コーナー、深く狭いキャビティ、薄い壁を生成します。
従来の切断よりも材料の除去に時間がかかるため、大量の素材を除去する場合のコスト効率が低くなります。
非接触加工により切削力が不要になり、薄肉や繊細な構造の歪みのリスクが軽減されます。
火花浸食による局所的な熱により再鋳造層と残留応力が残る可能性があり、場合によっては研磨や応力除去が必要になります。
当社は厳格な多段階検査プロトコルを遵守し、すべての部品がお客様の仕様を正確に満たしていることを確認します。
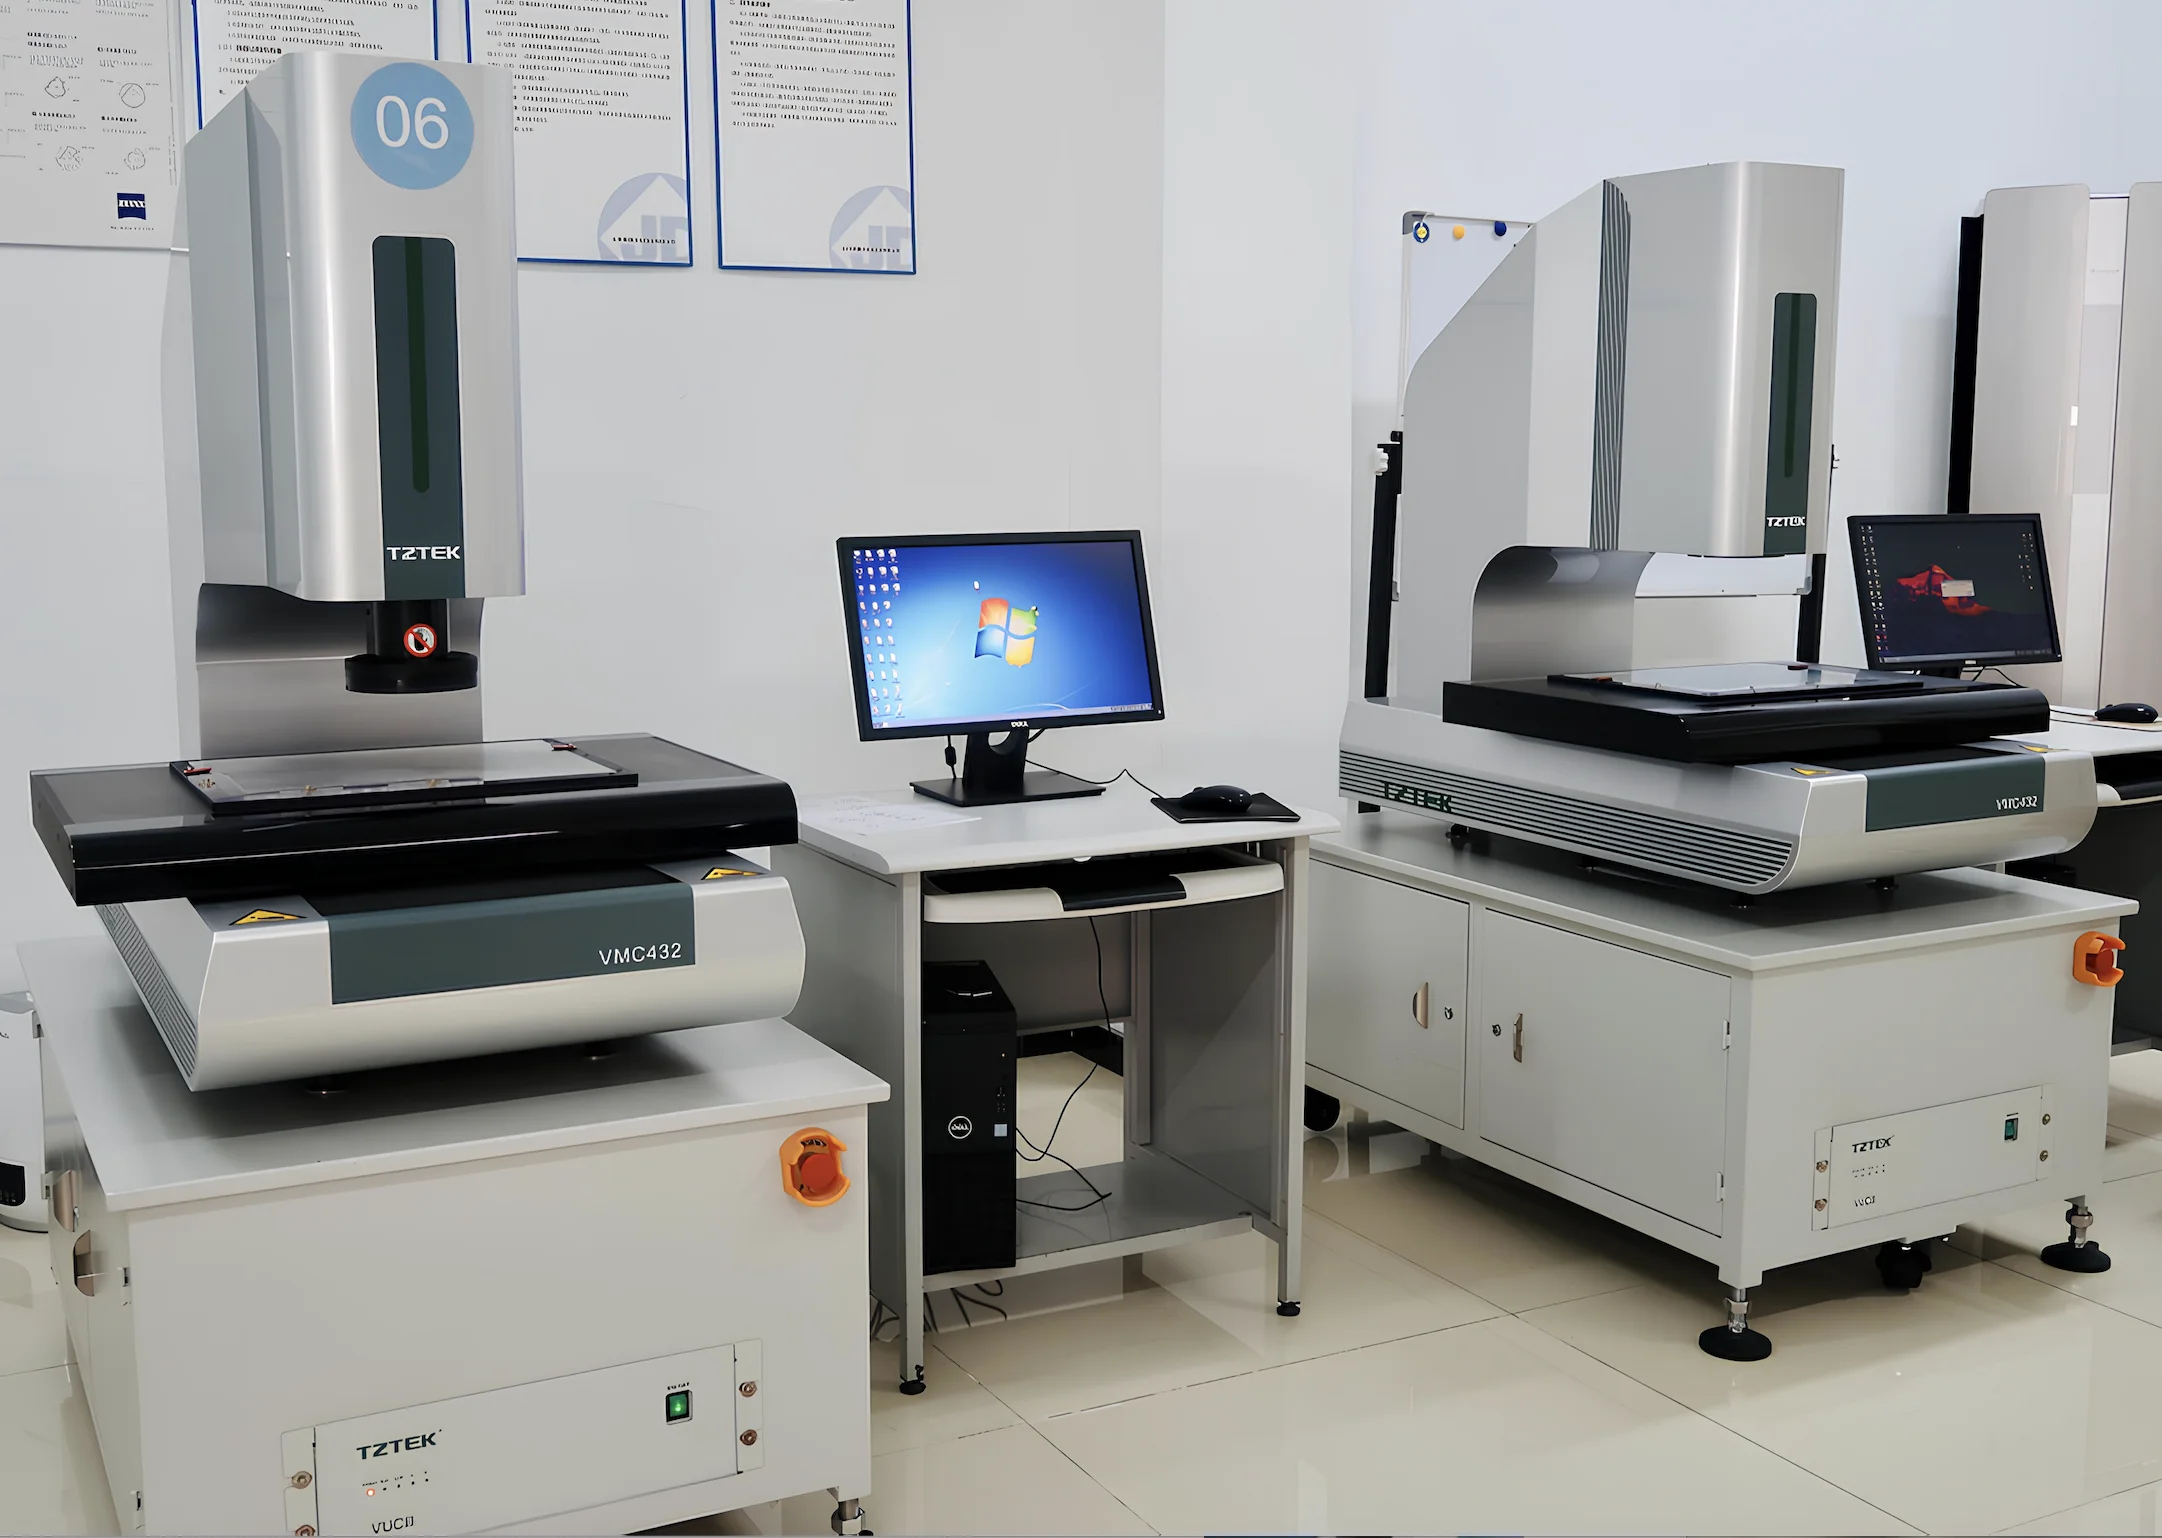
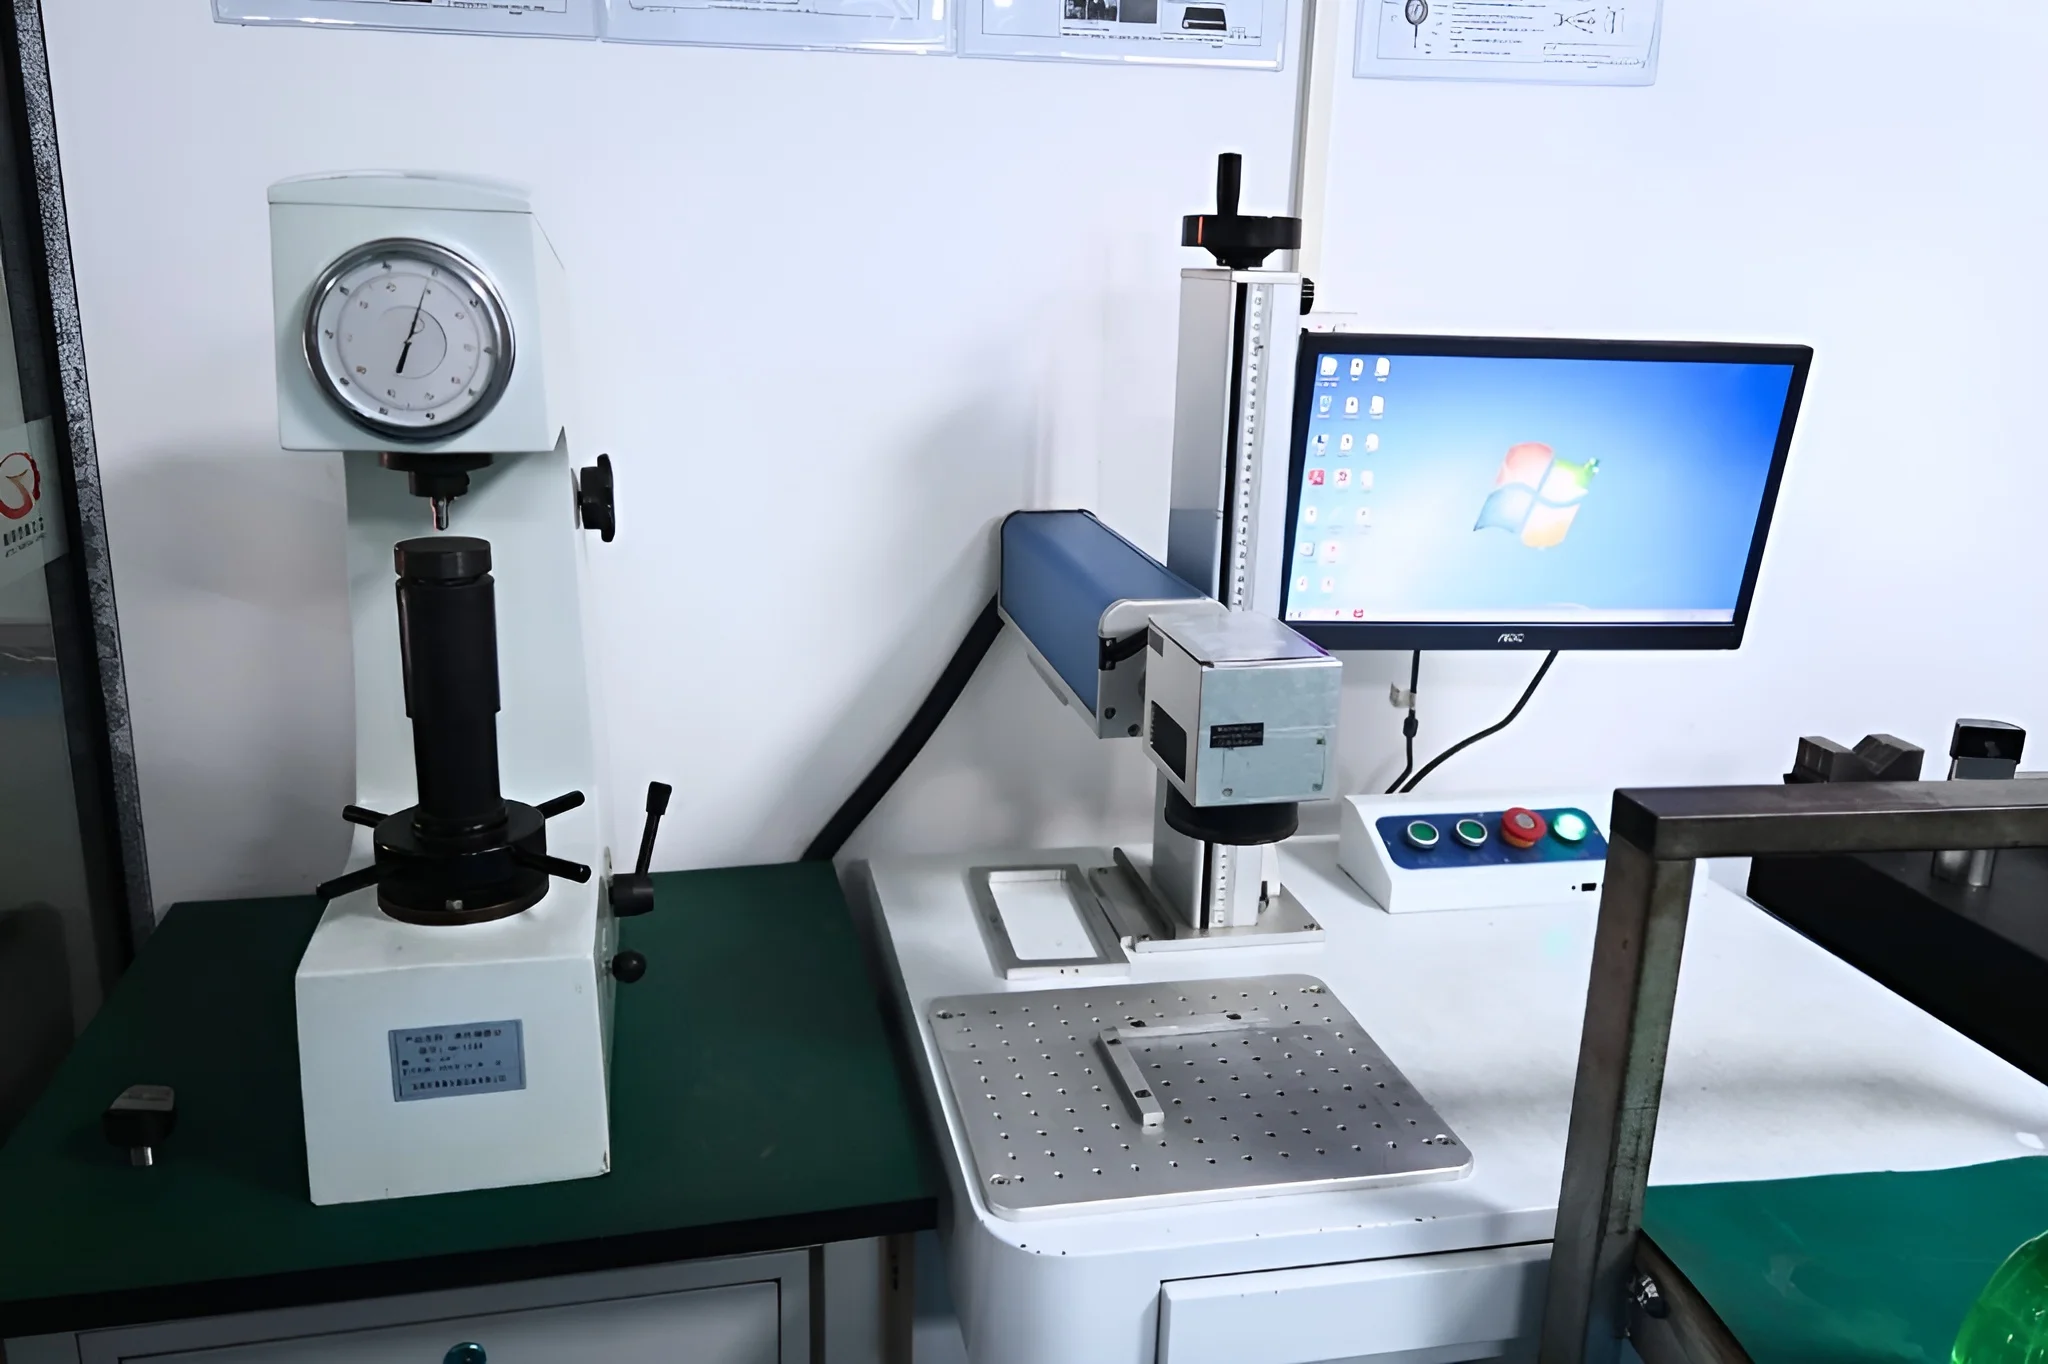
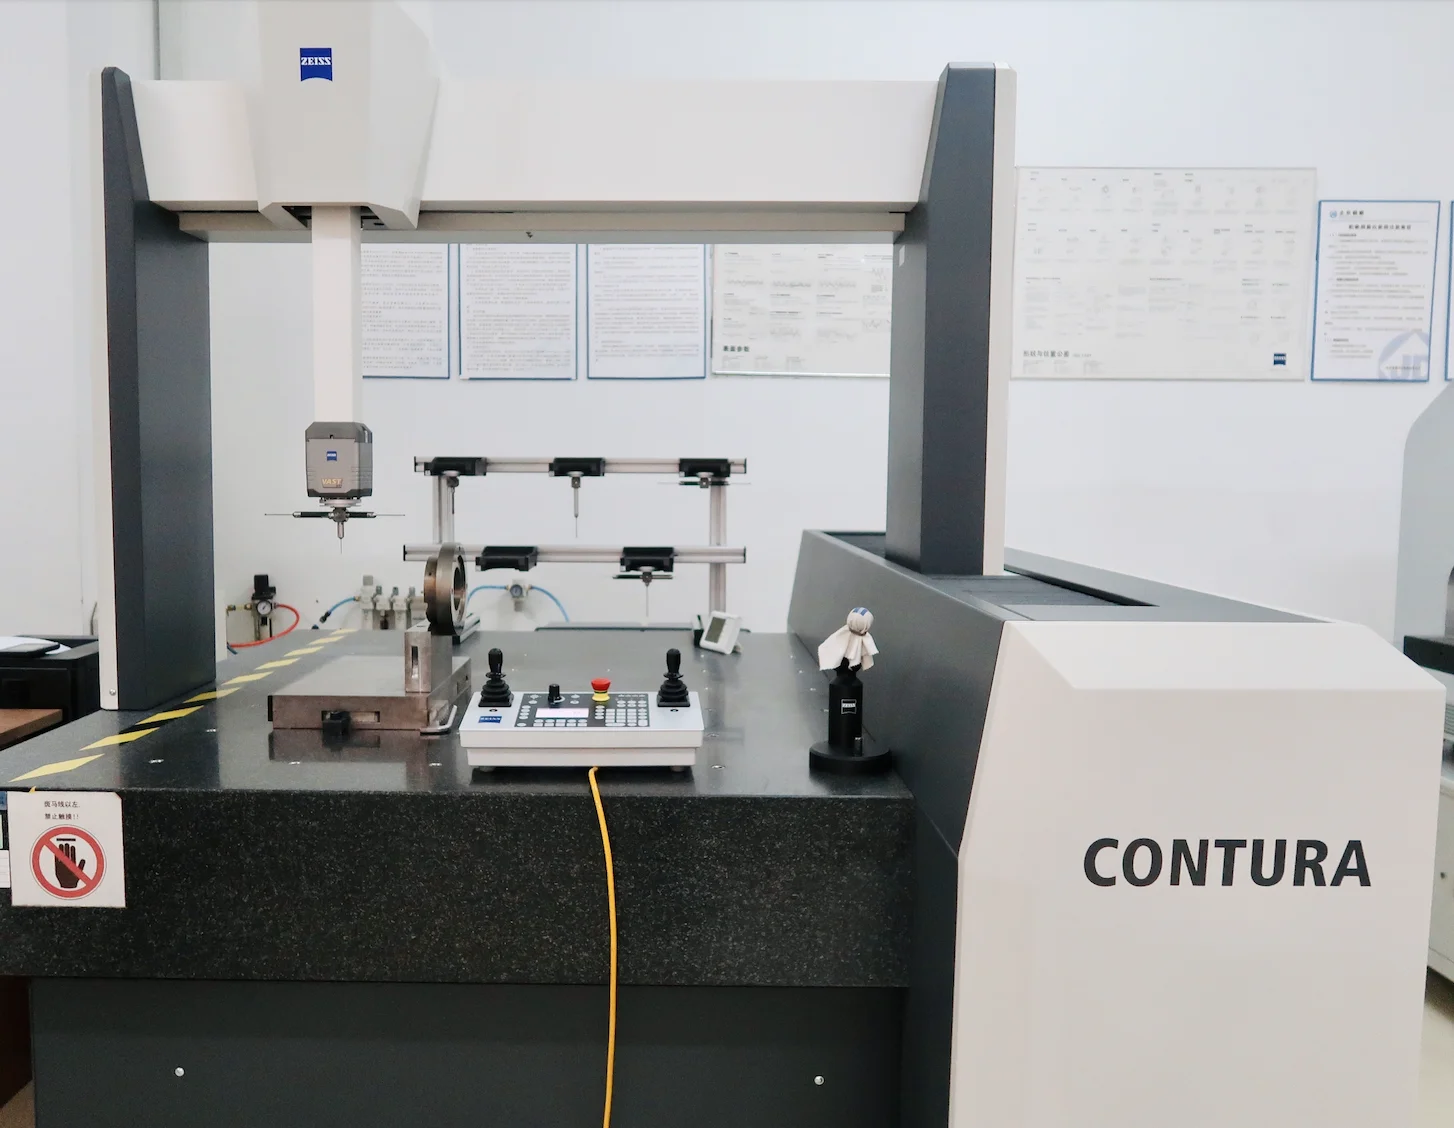
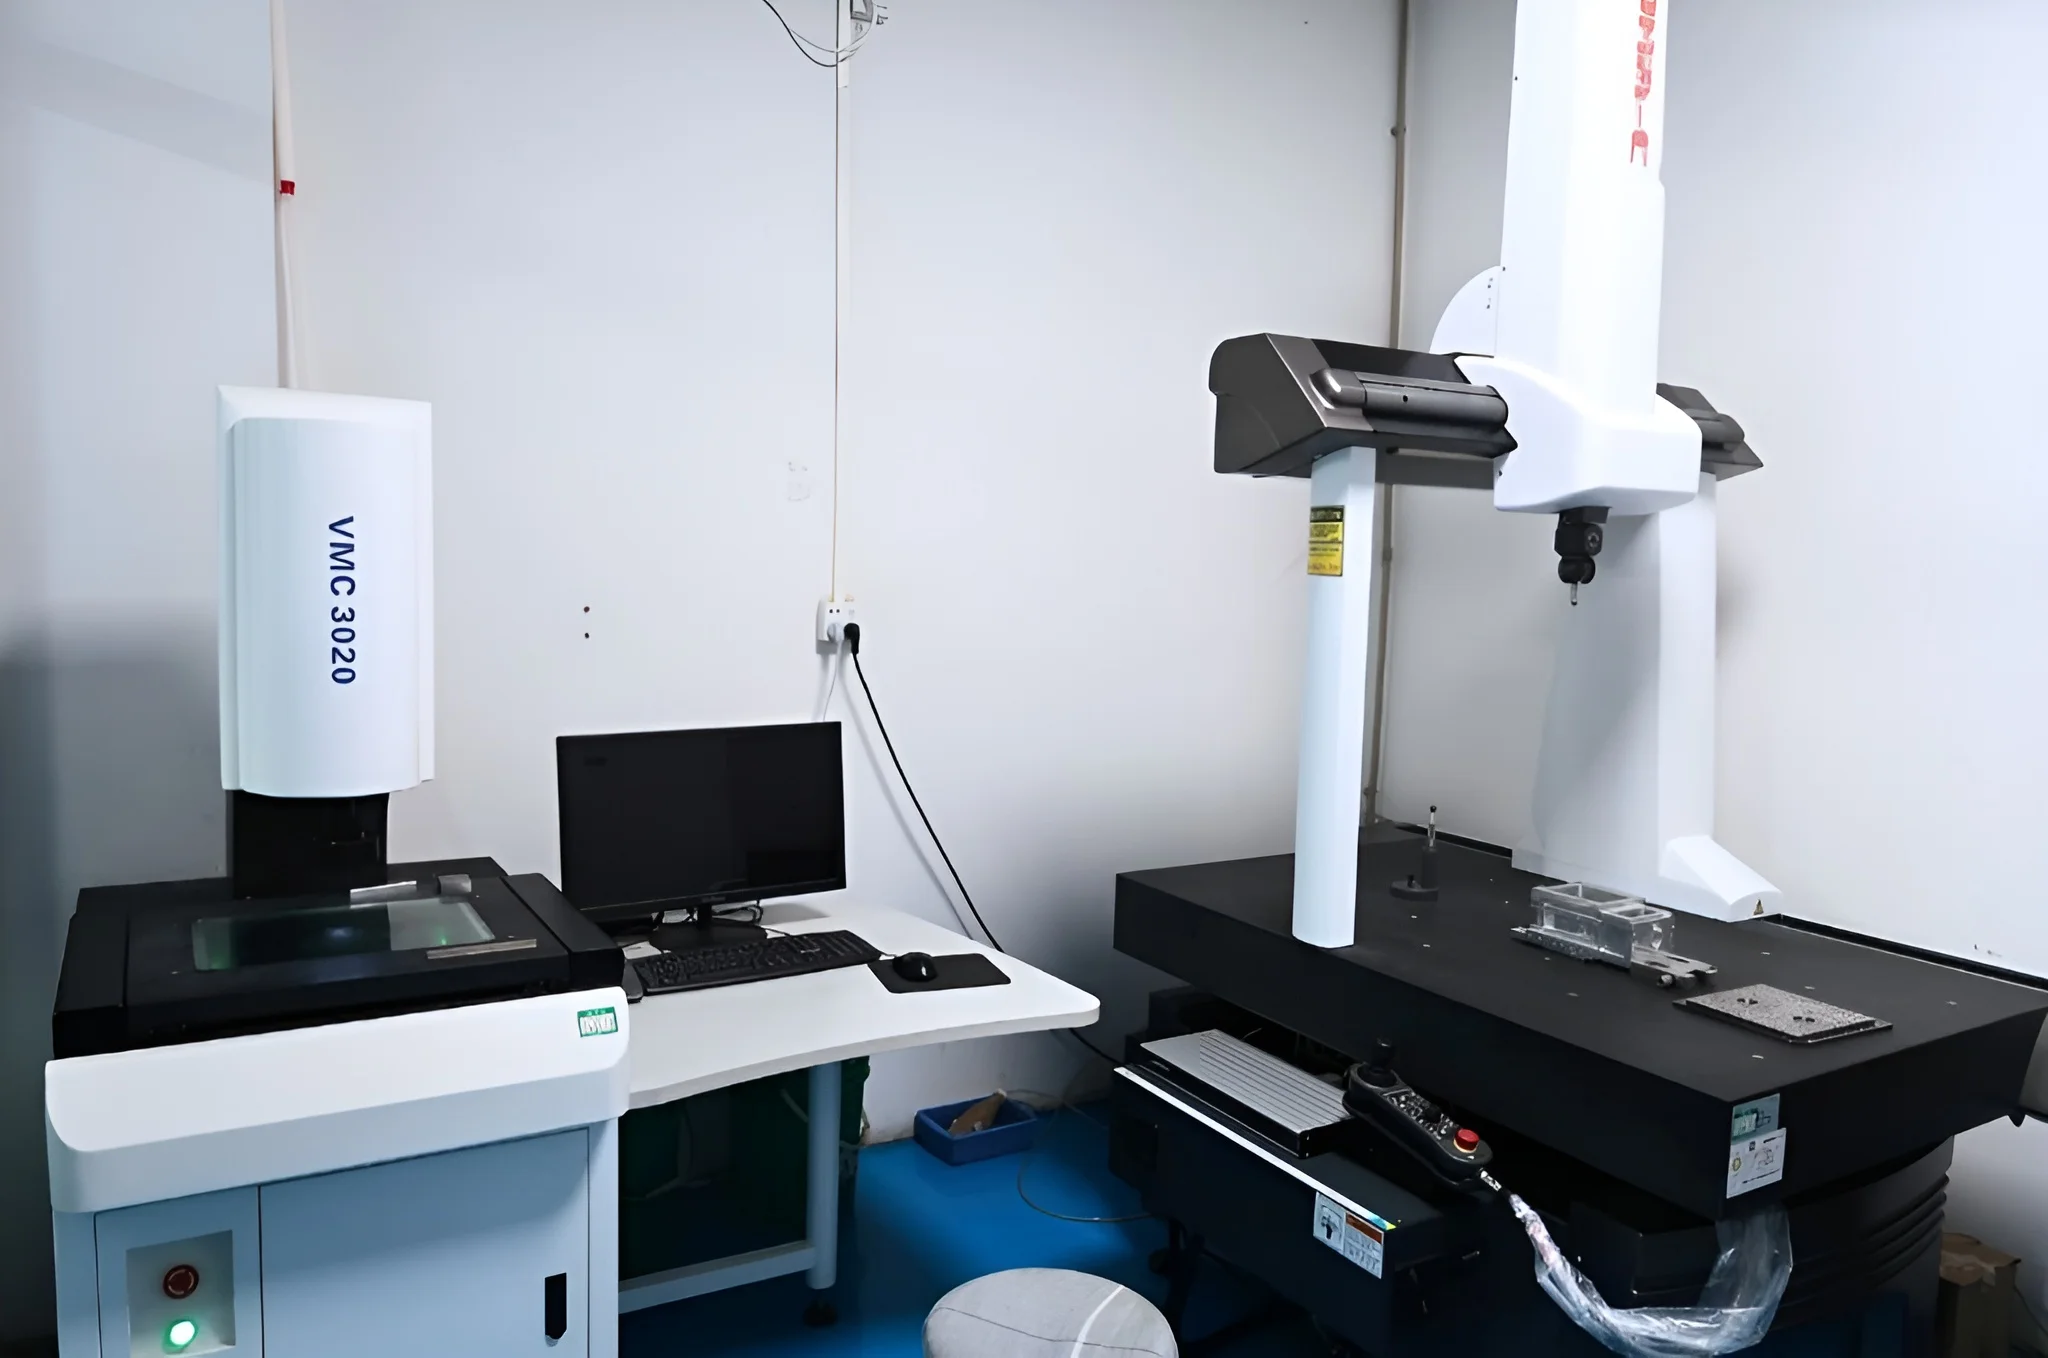
すべての注文には、初回商品検査レポートが含まれます (リクエストに応じて)。
当社では、最先端の CMM (三次元測定機)、表面粗さ測定器、および校正済みのハンドツールを利用しています。
すべての材料認証と熱処理レポートはアーカイブされ、監査に利用できます。
当社の品質システムは国際 ISO 9001 規格に準拠しており、寸法、幾何学 (GD&T)、および材料の要件をカバーしています。
当社の品質基準の詳細については、当社の 検査チェックリスト (標準オプションとプレミアム オプションの両方を含む)。
3Dモデルと2D図面の両方を受け入れます。即座にジオメトリ解析とベースライン価格を確認するには、STEP、STP、または IGS 形式で 3D CAD ファイルをアップロードしてください。部品に特定の厳しい公差、GD&T コールアウト、またはねじ穴が必要な場合は、PDF、DWG、または DXF 形式の補足 2D 図面が必要です。
当社には厳密な最小注文数量 (MOQ = 1) はありません。設計検証のための単一の迅速なプロトタイプが必要な場合でも、数千個の部品の少量生産が必要な場合でも、当社の柔軟な製造ネットワークは、お客様のプロジェクトに合わせて効率的かつコスト効率よく拡張できるように構築されています。
ほとんどの CNC プロジェクトの標準製造リードタイムは 5 営業日です。非常に単純な部品や緊急のプロトタイピングのニーズについては、生産を迅速化し、最短 1 日で出荷することができます。 (注意: リードタイムは部品の複雑さ、総量、必要な二次表面仕上げによって異なる場合があります。)
100% はい。当社は知的財産 (IP) 保護とデータ セキュリティを非常に真剣に受け止めています。当社は情報セキュリティ管理に関して ISO 27001 認証を取得していることを誇りに思っています。ファイルは暗号化され、重要なエンジニアリング スタッフとのみ共有されます。また、CAD ファイルを共有する前に機密保持契約 (NDA) に署名する準備も万全です。
絶対に。デフォルトでは、すべての注文に標準の寸法公差レポートが含まれています。大量生産の注文については、包括的な初回商品検査 (FAI) レポートを提供します。重要なコンポーネントに超精密計測が必要な場合は、追加料金で完全な CMM (座標測定機) 検査をご利用いただけます。当社の品質管理プロセスについて詳しくは、当社のガイドをお読みください。ユニオンファブの QC および検査能力.
ワイヤー EDM の説明: 精密加工の完全ガイド
非常に精密で、機械的ストレスがなく、優れた表面仕上げで部品を機械加工したいと考えていますか?ワイヤー放電加工があなたの答えです。このガイドでは、それがどのように機能するのか、何に役立つのか、そしてそれを最大限に活用する方法を説明します。
CNC 加工の価格ガイド: 内訳と価格の比較
CNC 加工の価格を分析し、コスト削減戦略を学び、いくつかの主要な CNC サービス プロバイダーを比較します。
3D プリントと CNC 加工の比較
3D プリントと CNC 加工の主な違いを発見してください。プロセス、材料、利点、製造における最適な使用例について学びます。

Unionfab is China's Largest 3D Printing Manufacturing Company for Rapid Prototyping and On-Demand Production Parts.


